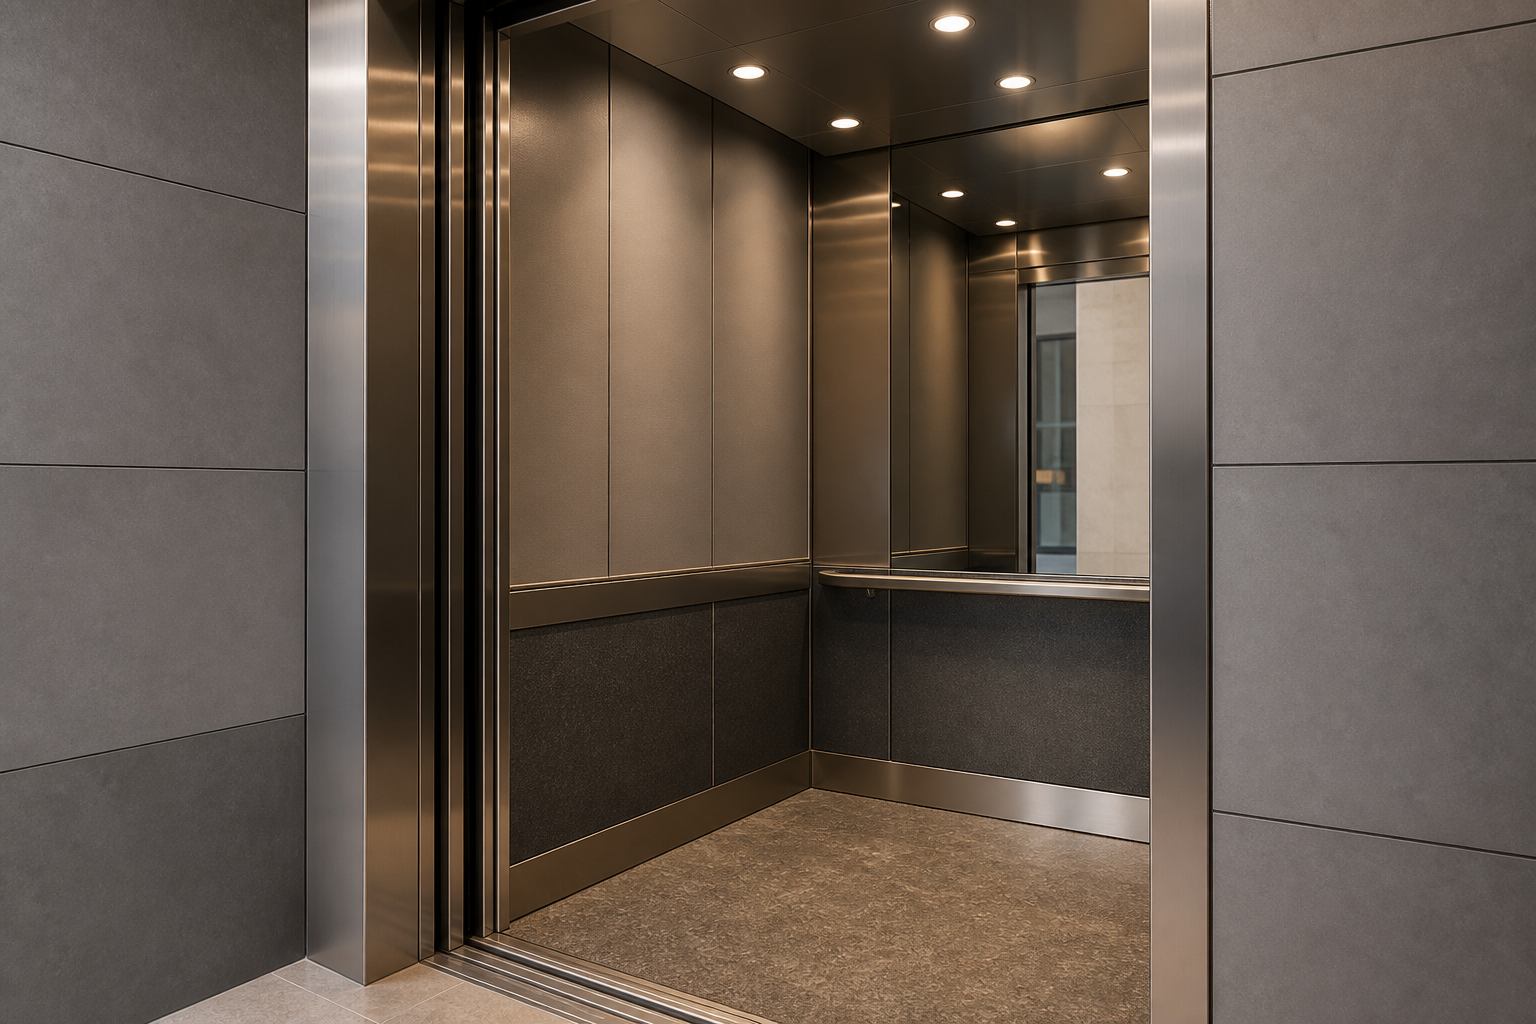
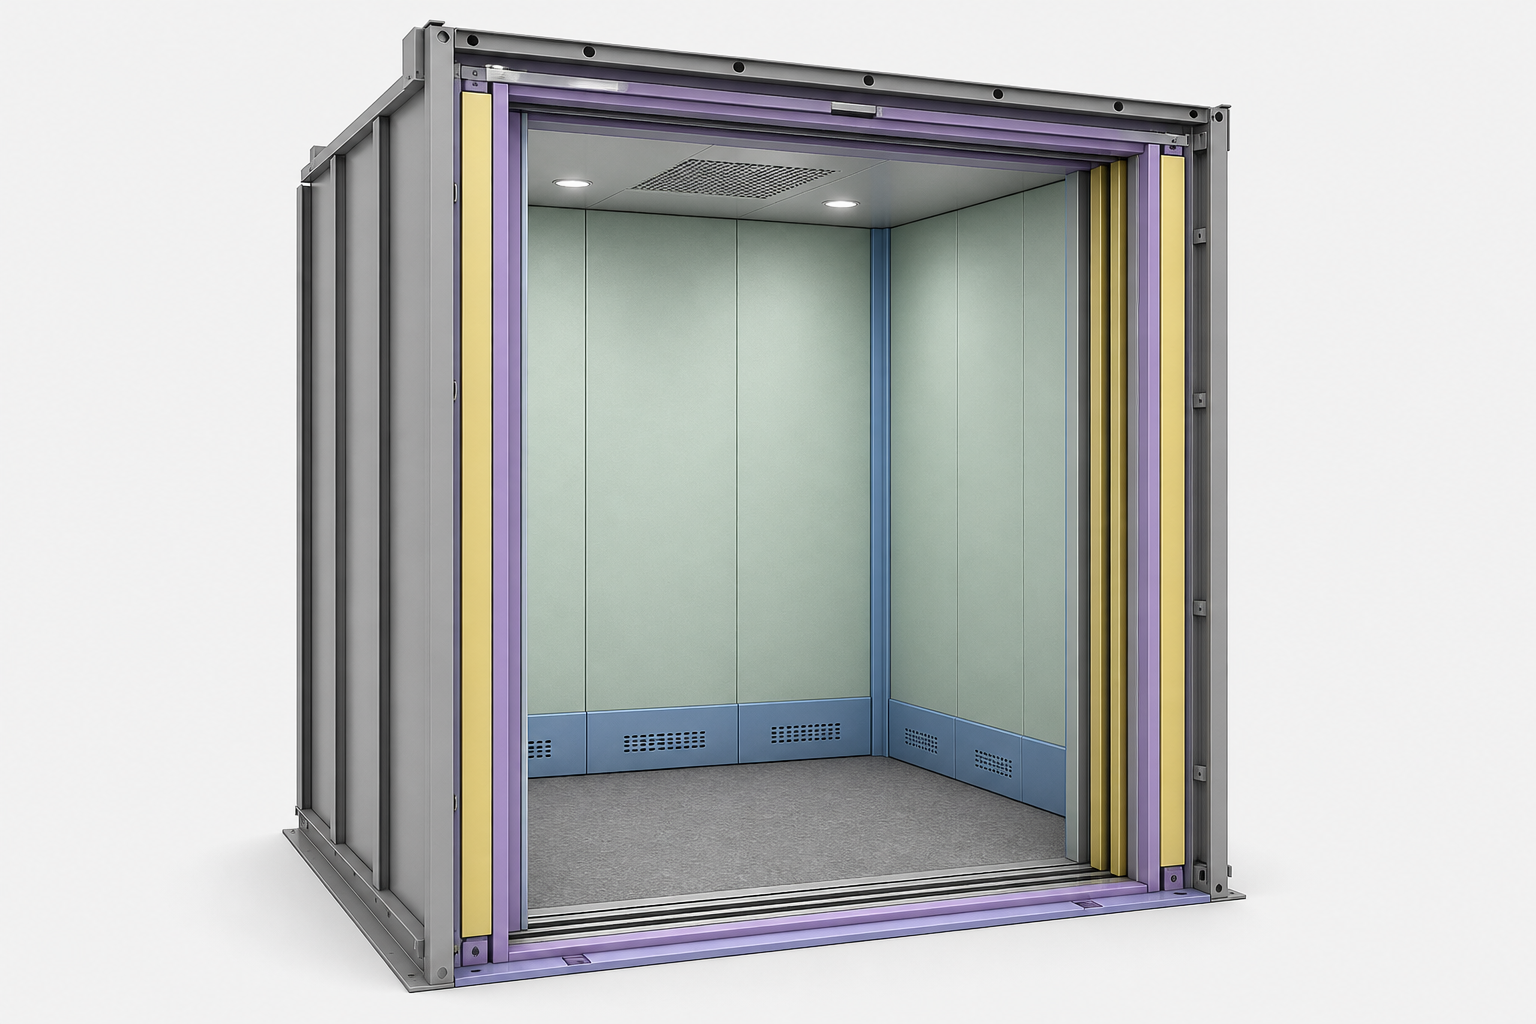
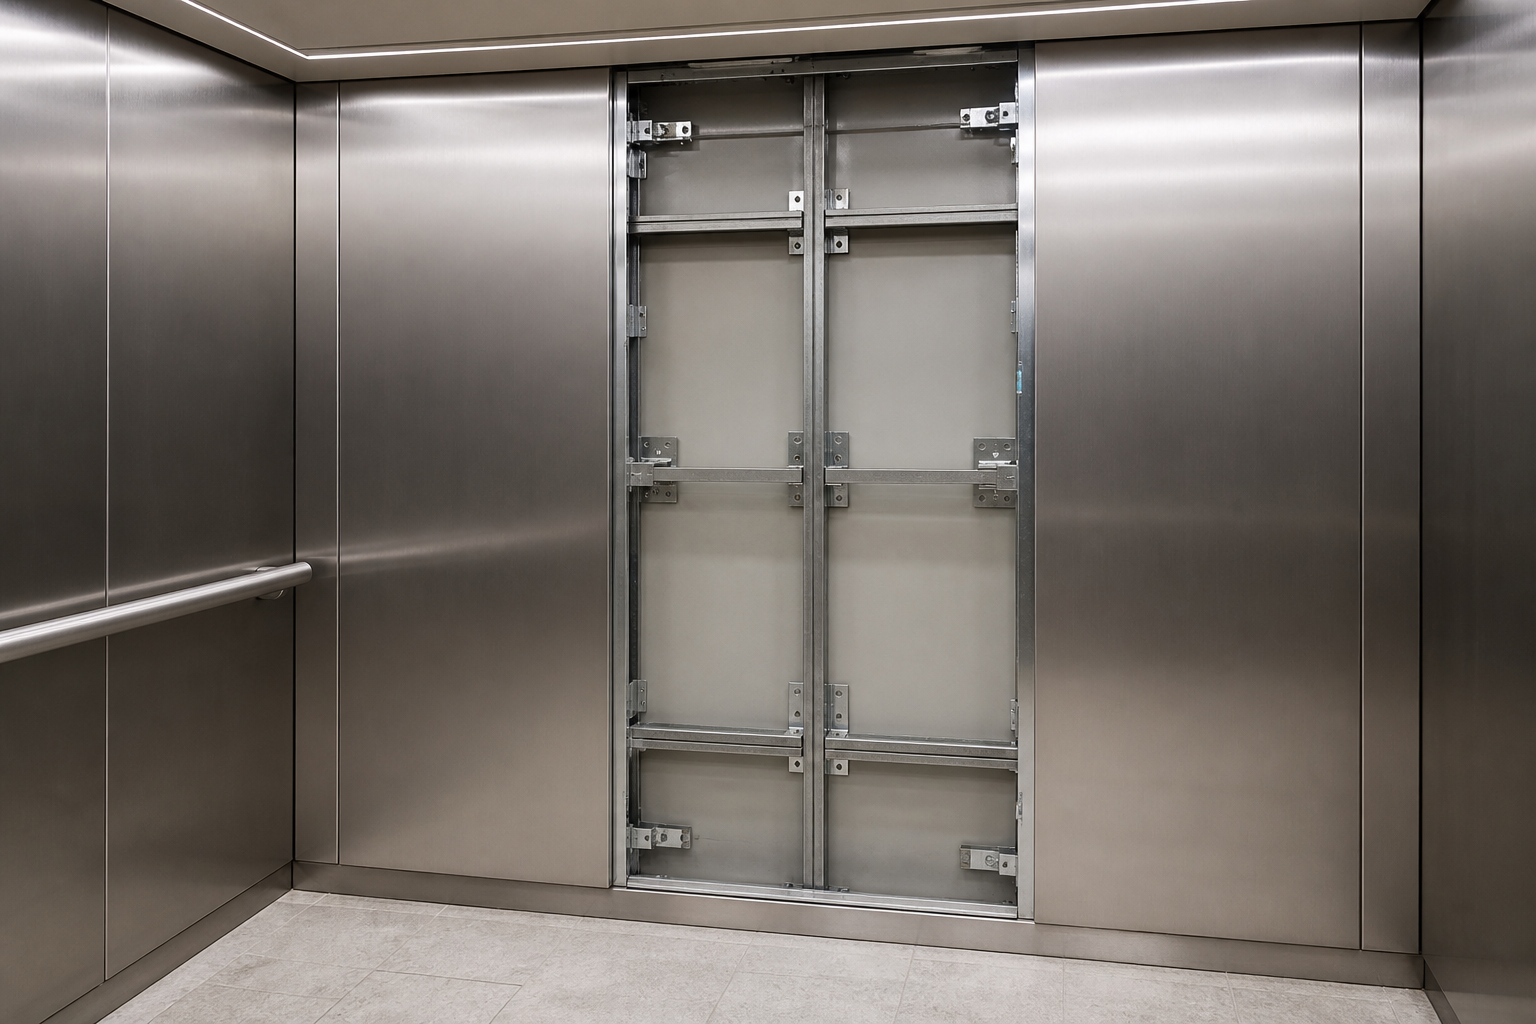
Производим стеновые и защитные панели для внутренней отделки лифтовых кабин. Подбираем металл, покрытие, фактуру, крепления и комплектацию по техническому заданию.
По чертежуИзготовим по вашим чертежам и ТЗ
OEM производствоВыпускаем продукцию для вашего бренда
Виды внутренних стеновых панелей для лифтовых кабин
Внутреннюю облицовку лифтовой кабины разделяют по назначению и площади закрываемых стен. Эти параметры определяют конструкцию комплекта, размеры деталей и расположение стыков.
Постоянные декоративные панели закрывают основные участки внутренних стен. Их делают по геометрии конкретной кабины с учётом углов, примыканий, вентиляционных отверстий и вырезов для штатных элементов.
Нижние защитные элементы ставят там, где стены чаще соприкасаются с обувью, багажом, тележками и уборочным инвентарём. Такие детали включают в общую раскладку или при совместимых креплениях заменяют отдельно.
Комбинированные решения сочетают полноразмерную декоративную облицовку с отдельным нижним поясом, угловыми и доборными деталями. Благодаря такому делению для разных участков стен можно подобрать свои материалы или покрытия, если это предусмотрено техническим заданием.
Здесь рассматривается постоянная внутренняя обшивка кабины. К ней не относятся кнопочные панели и посты управления, приказные табло, дисплеи, временные защитные щиты на время ремонта, облицовка порталов и этажных проёмов. Для этих изделий нужны отдельный расчёт и техническое согласование.
Зоны отделки внутри кабины
Основные стены закрывают облицовкой полностью или частично, по согласованной раскладке. Размеры деталей зависят от геометрии кабины и положения дверного проёма.
Нижнюю защитную зону отделывают отдельным поясом. Высоту и границы указывают в техническом задании, а стыки связывают с общей схемой отделки.
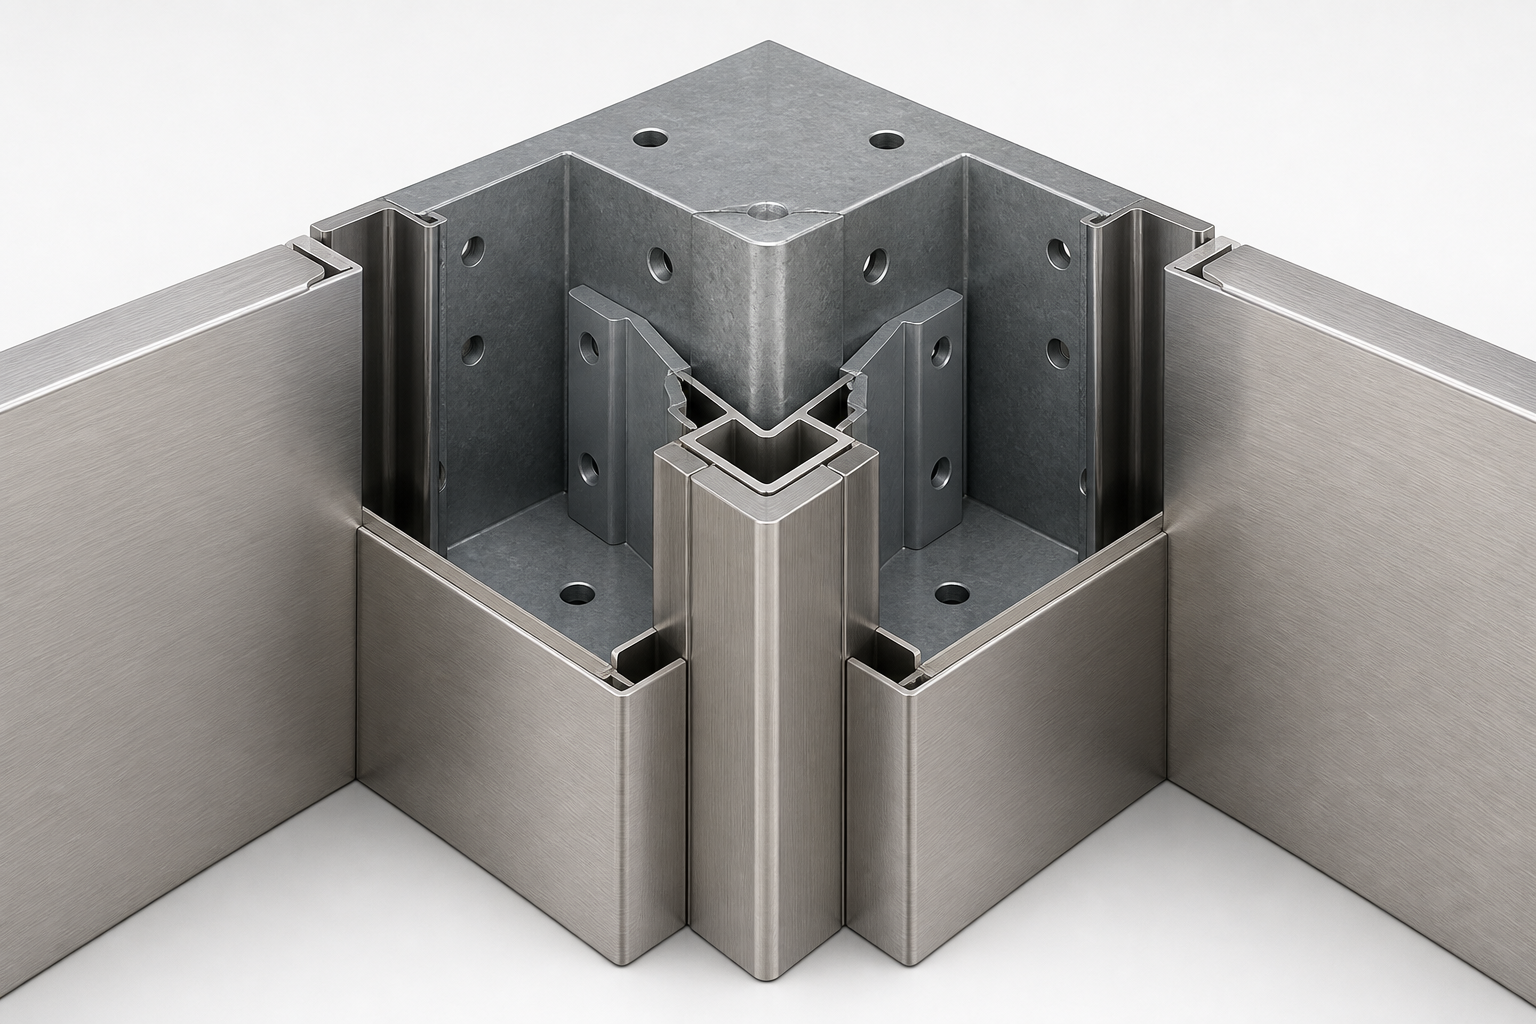
Углы оформляют гнутыми элементами либо профилями подходящей конфигурации. Выбор зависит от формы кабины, конструкции панелей и способа крепления.
Примыкания к дверной раме, потолку и полу точно подгоняют по месту. При этом учитывают монтажные зазоры, возможные неровности основания и допустимую ширину стыков.
Технологические участки сохраняют доступными. Облицовка не перекрывает вентиляцию, штатные узлы и места обслуживания. Для них делают отверстия, вырезы или съёмные детали. Готовую раскладку согласуют по чертежу либо результатам замера.
Материалы облицовочных панелей
Материал подбирают под нужный внешний вид, конструкцию панелей и условия в кабине. Толщину листа, обработку поверхности и геометрию кромок закрепляют в техническом задании.
Материал
Внешний вид и применение
Обработка кромок и ограничения
Холоднокатаная сталь
Ровная металлическая поверхность, которую обычно закрывают согласованным покрытием. Подходит для основных стен, нижнего пояса, угловых и доборных деталей.
Лист режут и гнут, края закрывают загибом либо отбортовкой. Для применения внутри кабины предусматривают подходящую защитно-декоративную обработку.
Оцинкованная сталь
Поверхность с характерным рисунком цинкового слоя; может использоваться как основа под дальнейшую отделку. Из неё делают стеновые и технологические элементы.
Кромки формуют по чертежу, при необходимости выполняют отбортовки. После раскроя и гибки учитывают состояние обработанных участков и требования к последующему покрытию.
Нержавеющая сталь
Металлическая поверхность без обязательной окраски, доступна шлифовка или сатинирование. Уместна для видимых стеновых деталей, защитного пояса и примыканий.
Загнутые края уменьшают число открытых срезов и помогают собрать аккуратный стык. Направление шлифовки и состояние поверхности согласуют по образцу.
Алюминий
Визуально отличается более светлым тоном металла. Подходит для панелей и деталей сложной конфигурации, если выбранная марка и толщина допускают нужную гибку.
Радиусы гиба, отбортовки и вырезы назначают по чертежу. Конструкцию проверяют с учётом жёсткости детали и способа крепления.
Пожарную безопасность, стойкость к ударам, царапинам и химическим средствам подтверждают документами на конкретный металл и покрытие. Оценить эти свойства только по названию материала нельзя.
Покрытия, фактуры и цвета
Порошковую окраску применяют для холоднокатаной, оцинкованной стали и других металлических деталей, когда подготовка поверхности совместима с выбранным основанием. Покрытие даёт ровный цвет и объединяет основные панели, нижний пояс и доборные элементы в одной гамме.
Шлифованная нержавеющая сталь сохраняет металлический оттенок и заметное направление обработки. На соседних деталях рисунок ориентируют одинаково. Иначе при освещении кабины стыки выделяются сильнее.
После сатинирования поверхность получает мягкую матовую фактуру. Её вид согласуют по образцу, поскольку результат зависит от обработки металла и на фотографиях или экране может выглядеть иначе.
Антикоррозийную обработку подбирают с учётом материала панели, состояния кромок после раскроя и условий эксплуатации. Совместимость с декоративным покрытием прописывают в техническом задании.
Цвет, степень блеска и фактуру утверждают до запуска заказа. Ориентиром становится согласованный физический образец или контрольная деталь, а не одно словесное описание.
Стойкость к царапинам, химическим средствам, влаге и ударам указывают по документам на конкретное исполнение покрытия. Распространять общие обещания на всю линейку некорректно.
Изготовление панелей по размерам кабины
Собирают исходные материалы. За основу берут чертёж, техническое задание, готовый образец или фотографии существующей облицовки. Для расчёта требуются размеры кабины, схема расположения деталей, количество кабин, выбранные металл и покрытие, перечень зон отделки.
Данные проверяют и прорабатывают конструкцию. На схеме отмечают дверные проёмы, вентиляцию, углы, примыкания и штатные узлы, к которым нужен постоянный доступ. Если по фотографиям геометрию точно определить нельзя, запрашивают дополнительные размеры или проводят замер.
Готовят раскладку панелей. Размер каждой детали увязывают с общей схемой облицовки, шириной стыков и способом крепления. Здесь же указывают направление фактуры для шлифованной или сатинированной нержавеющей стали.
Металл раскраивают и гнут. По согласованной документации формируют контуры, загибы и отбортовки. Форму кромок выбирают с учётом стыковки соседних элементов и дальнейшей сборки.
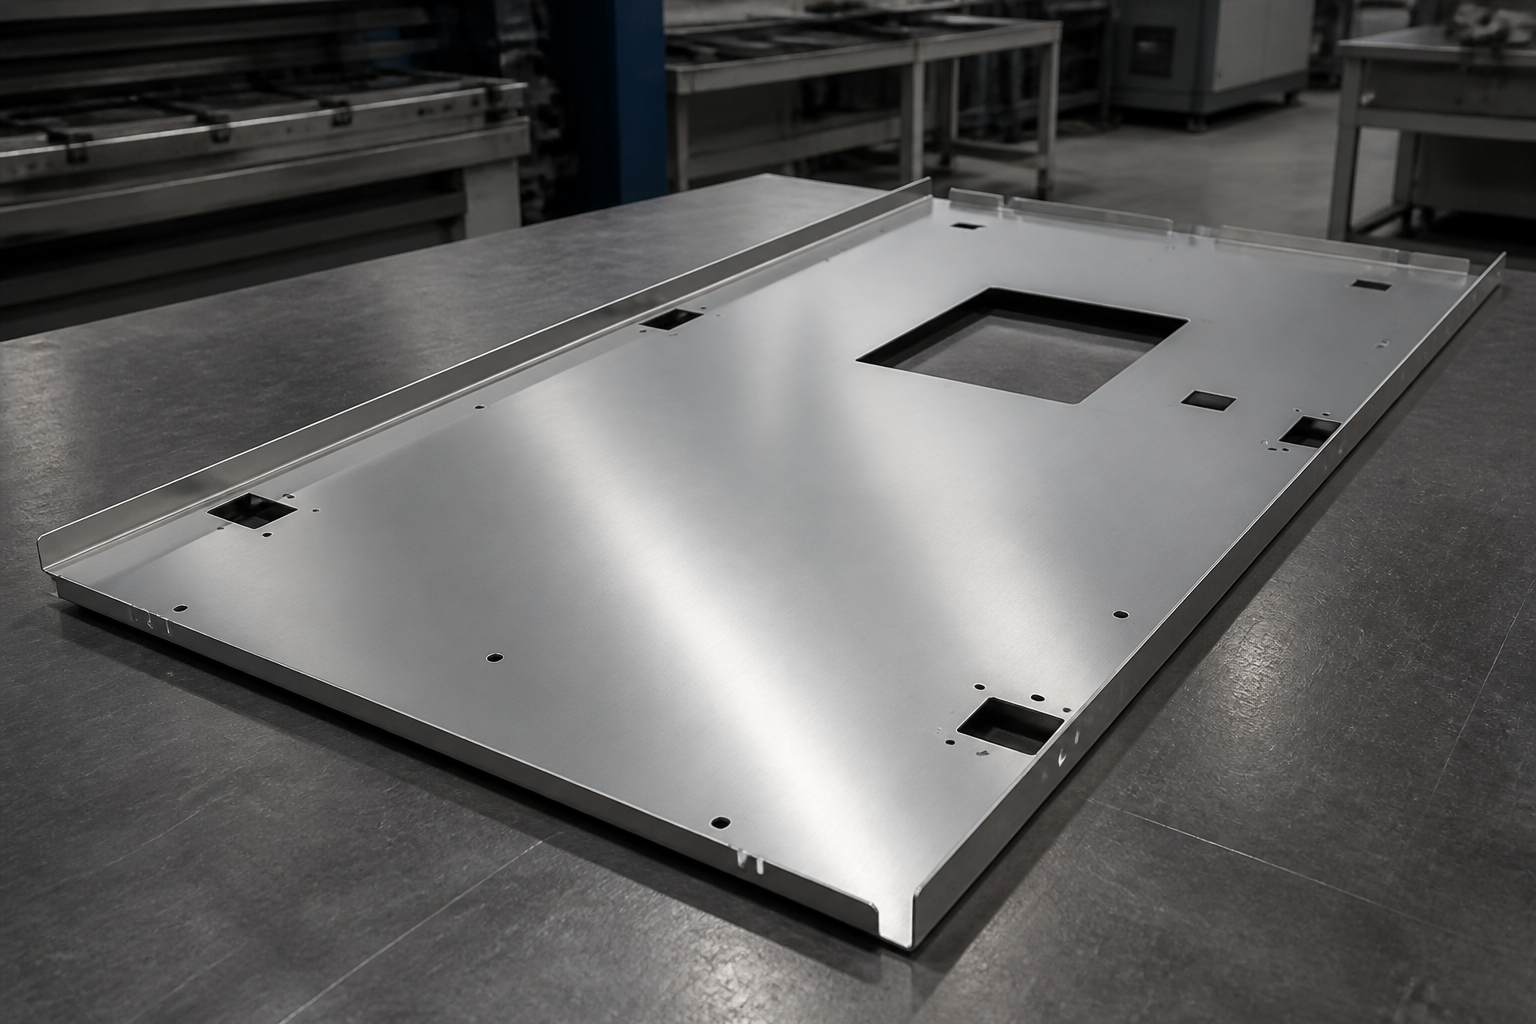
Выполняют технологические вырезы, перфорацию, крепёжные отверстия, места под закладные или рёбра жёсткости, если это заложено в проекте. Расположение всех элементов сверяют со схемой кабины.
Комплект готовят к сборке. Сначала детали проверяют по размерам и геометрии, затем наносят согласованное покрытие или обрабатывают поверхность. Стоимость рассчитывается индивидуально и зависит от материала, конфигурации, объёма партии, покрытия и сложности вырезов.
Способы крепления панелей и оформление примыканий
Крепление соединяет панели с основанием и удерживает их в нужном положении. Отверстия и закладные заранее указывают в рабочей документации. Они должны совпадать с точками фиксации и не мешать штатным элементам кабины.
Профили оформляют линии стыков, поддерживают кромки и позволяют сохранять одинаковые зазоры между соседними панелями.
Угловыми деталями закрывают внутренние и наружные углы, где прямые элементы нельзя соединить без заметного шва.
Доборные элементы ставят на участках нестандартной ширины возле проёмов, пола, потолка и других примыканий.
Рёбра жёсткости и закладные добавляют по проекту, когда этого требуют размер или конфигурация детали.
Схему крепления подбирают после проверки основания, геометрии стен и расположения штатных узлов. В расчёт берут дополнительную массу облицовки, допустимые зазоры, вентиляцию и доступ для обслуживания. Учитывают и возможность снять одну панель без разборки всей стены. Это особенно полезно при локальной замене.
Систему фиксации, форму профилей и состав крепежа указывают после подтверждения производством. Единой схемы для всех кабин нет. Крепление, подходящее для новой ровной обшивки, при установке на существующее основание может потребовать доработки.
Комплектация заказа
Состав комплекта закрепляют в техническом задании и сопроводительной раскладке. Так до сборки можно сверить количество деталей и места их установки.
Основу заказа составляют стеновые панели для постоянной внутренней отделки кабины.
Защитные панели нижней зоны добавляют, когда они предусмотрены проектом.
Угловыми и доборными элементами закрывают углы, узкие участки возле проёмов и другие примыкания.
Профили оформляют стыки и поддерживают кромки. Их тип и количество определяет выбранная схема крепления.
Крепёж входит в поставку после согласования его вида и совместимости с основанием кабины.
Закладные и рёбра жёсткости считают дополнительными деталями. Они требуются не во всех исполнениях.
Готовые элементы маркируют по раскладке и защищают упаковкой во время перевозки.
Замер, доставка и монтаж автоматически в комплект не входят. Их рассчитывают отдельно, если услуга доступна для конкретного объекта и согласована с заказчиком.
Замер и подготовка технического задания
Вначале сверяют ширину и высоту каждой стены под облицовку. Замеры проводят в нескольких точках: фактическая геометрия кабины может отличаться от номинальной.
После этого проверяют диагонали, углы и зазоры. Полученные данные выявляют перекосы и помогают подготовить панели без лишней подгонки при монтаже.
Отдельно осматривают основание, оценивая его ровность, состояние существующей обшивки и пригодность участков для крепления. Одновременно уточняют допустимую дополнительную массу отделки.
На схему наносят дверные проёмы, вентиляцию, кнопочные посты, дисплеи, табло и остальные штатные узлы. Доступ для обслуживания сохраняют, а технологические вырезы привязывают к реальному положению оборудования.
Чертежи заказчика можно использовать, если они актуальны, содержат все размеры и точно передают геометрию кабины. При неполной документации, заметных отклонениях или монтаже поверх существующего основания требуется выездной замер. Доступность услуги и условия выезда согласуют для каждого объекта.
Производство панелей: от раскроя до упаковки
Работу начинают с подготовки документации. На основе согласованного технического задания уточняют размеры деталей, положение вырезов, линии гиба, отбортовки и состав комплекта.
Листовой металл раскраивают по подготовленным файлам. Способ резки зависит от материала, толщины и геометрии заготовок. Кромки после этой операции должны подходить для дальнейшей обработки.
Заготовки гнут на оборудовании с ЧПУ. Программа определяет порядок операций и углы гиба, помогая сохранять геометрию деталей и повторяемость панелей в серии.
После гибки делают крепёжные и вентиляционные отверстия, технологические вырезы, обрабатывают кромки и выполняют отбортовки. Тогда же готовят места под закладные и рёбра жёсткости, предусмотренные проектом.
На панели наносят согласованное покрытие или обрабатывают металлическую поверхность выбранным способом. Доступные производственные услуги подбирают с учётом материала и заданного исполнения.
Готовые детали проверяют по размерам, углам и плоскостности. Положение отверстий и вырезов сверяют отдельно, поскольку от него зависит точность сборки на объекте.
Панели, профили и доборные элементы объединяют в комплект по раскладке, маркируют и упаковывают для перевозки. Весь цикл проходит на собственных площадках в Подольске и Климовске.
Монтаж панелей при наличии услуги
До установки осматривают основание, очищают его и проверяют места крепления. Неровности, повреждения и другие помехи устраняют заранее.
Положение панелей, профилей и точек крепления размечают по согласованной раскладке. В это же время сверяют зазоры возле дверного проёма, вентиляции и штатного оборудования.
Основные панели ставят в заданном порядке, контролируя вертикаль, плоскость и ширину стыков. Способ фиксации выбирают в соответствии с проектом и основанием кабины.
Следом устанавливают угловые, защитные и доборные элементы. Они оформляют примыкания и переходы, не мешая движению дверей и работе вентиляционных отверстий.
Для стыков используют профили или предусмотренные конструкцией кромки. После сборки проверяют плотность соединений, сохранность покрытия и отсутствие выступающих деталей.
На завершающем этапе проверяют доступ к дисплеям, кнопочным постам, табло и другим штатным узлам. Он нужен для осмотра и обслуживания.
Возможность монтажа, географию выезда и перечень работ подтверждают для каждого заказа отдельно. Услугу включают в расчёт после согласования условий на объекте.
Частичная и полная замена облицовочных панелей
Из-за повреждения одной панели не всегда приходится обновлять всю кабину. Отдельную деталь изготавливают по сохранённому чертежу, технической документации или снятому образцу. При подборе проверяют размеры, линии гиба, отверстия, кромки, цвет и фактуру покрытия. Точно совместить старую и новую поверхность удаётся не всегда: со временем оттенок и характер шлифовки действующей отделки могут измениться.
Локальная замена возможна, если соседние детали сохранили геометрию, а установленное крепление совместимо с новой панелью. При этом старые профили, закладные и отверстия иногда не подходят к конструкции нового элемента. В таких случаях крепёж дорабатывают или меняют примыкающие детали.
Всю облицовку обновляют при множественных повреждениях, заметной разнице покрытий или изменении схемы отделки. После ремонта кабины, замены дверного обрамления, вентиляции либо штатных узлов размеры снимают заново. Повторный замер требуется и при деформации основания или отсутствии точной документации. На основе полученных данных составляют новую раскладку, учитывая зазоры, доступные точки крепления и возможность дальнейшего демонтажа.
Портфолио выполненных проектов
В портфолио публикуют завершённые проекты с реальными фотографиями. Разрешение заказчика получают заранее, а названия объектов и прочие сведения раскрывают в согласованном объёме.
Для каждого проекта указывают тип объекта: жилой комплекс, бизнес-центр, пассажирский, грузовой или сервисный лифт. Так решение можно оценить в соответствующем контексте.
Материал панелей и вариант обработки поверхности фиксируют отдельно. Это может быть порошковая окраска, шлифованная или сатинированная нержавеющая сталь. Цвет и фактуру описывают без характеристик, которые нельзя подтвердить.
Среди облицованных зон перечисляют основные стены, нижнюю защитную часть, углы и примыкания. По снимкам должно быть ясно, какие элементы изготовлены для конкретного проекта.
В комплектацию включают стеновые и защитные панели, профили, угловые и доборные детали, крепёж. Здесь же перечисляют проведённые работы: изготовление, окраску, сборку комплекта и монтаж, если он входил в заказ.
Кнопочные панели, приказные табло и облицовку порталов в эту подборку не добавляют.
Уход за металлическими панелями
Пыль снимают мягкой безворсовой салфеткой. Сухие частицы убирают без сильного нажима, чтобы на поверхности не появлялись следы.
Свежие загрязнения очищают влажной тканью, после чего панель вытирают насухо. Вода не должна долго оставаться в стыках, возле кромок и крепёжных отверстий.
Для окрашенной стали подходят средства, совместимые с конкретным порошковым покрытием. Растворители и агрессивные составы способны изменить цвет, блеск или структуру слоя.
Шлифованную и сатинированную нержавеющую сталь протирают мягкими движениями по направлению обработки. При поперечном трении следы иногда становятся заметнее.
Алюминиевые и оцинкованные панели очищают без жёстких щёток и металлических губок. Состав предварительно проверяют на малозаметном участке.
Абразивные порошки, скребки и грубые инструменты не используют. Они оставляют царапины на металле и портят декоративную отделку.
После уборки панели осматривают, особенно в нижней зоне и рядом с примыканиями. Стойкие пятна не счищают с усилием.
Подходящий способ ухода и допустимые чистящие средства сверяют с документацией на металл, антикоррозийную обработку или покрытие конкретной панели.
подробнее
С какими металлами мы работаем
Al·алюминий
CuZn·латунь
Cu·медь
AISI·нержавейка
Zn·оцинковка
Fe·углеродистая сталь
Собственные производственные площадки в Подольске и Климовске
Поддерживаем полный цикл металлообработки: от раскроя металла до сборки и упаковки готовых изделий.
2 площадки
Собственное производство
Подольск и Климовск
Московская область
Полный цикл
От чертежа до готового изделия
Отгрузка по РФ
Транспортными компаниями
От 1 изделия
Минимальные партии
г. Подольскплощадь территории свыше 9 000 м²
Подольск
Основные операции
Лазерная резка металла
Гибка листового металла
Сварочные работы
Сборка корпусов
Лазерная резкаГибкаСваркаСборка
г. Климовскплощадь территории свыше 15 000 м²
Климовск
Основные операции
Серийное производство
OEM изготовление
Контроль качества
Упаковка и отгрузка
OEMКонтроль качестваСерийное производствоОтгрузка
По чертежам и ТЗ
Изготовим по вашим чертежам и техническому заданию
По образцу
Изготовление изделий по вашему образцу
OEM производство
Производим под вашей торговой маркой
Минимальные партии
Изготовление от 1 изделия
Соблюдаем сроки
Соблюдаем сроки и договорённости
Почему заказывают у нас
Собственное производство
Выпускаем продукцию на собственных мощностях с полным контролем качества на всех этапах — от заготовки до упаковки.
Современное оборудование
Используем точную резку, гибку, сварку и покраску на высокотехнологичном оборудовании последнего поколения.
Гибкий подход к заказам
Работаем как по чертежам заказчика, так и разрабатываем проекты с нуля, предлагая оптимальные решения.
Соблюдаем сроки
Планируем производство и логистику так, чтобы каждая партия изделий сдавалась точно в согласованные сроки.
Прозрачная смета
Перед началом работ готовим подробную смету с учётом всех этапов производства, включая материалы и дополнительные услуги.
Контроль качества
Вся продукция выпускается на сертифицированных предприятиях с многоступенчатым контролем качества на каждом этапе производства.
Этапы сотрудничества
Оформление заявки
Заполняете форму на сайте или связываетесь с нами по телефону для первичного обсуждения проекта.
Расчет и согласование
Принимаем проект на расчет, формируем КП. После согласования подписываем договор, выставляем счет, после оплаты отправляем заказ в производство.
Изготовление и отправка
Готовую продукцию отправляем вам или вы можете забрать её самостоятельно.
Оплата и доставка
Небольшие партии изготавливаем от 1 рабочего дня. На производстве можно посмотреть образцы и процесс изготовления в сопровождении менеджера.
Варианты оплаты
Работаем только с юридическими лицами. Оплата по безналичному расчёту: выставляем счёт с НДС, после поступления средств отправляем заказ в производство.
Доставка
Готовые заказы доставляем в течение 3 рабочих дней по Москве и Московской области собственным транспортом.
Москва — от 1 000 ₽
Московская область — от 3 000 ₽
Бесплатная доставка по Москве до терминалов транспортных компаний
Отправляем грузы по России через крупнейшие транспортные компании:
СДЭК
Деловые Линии
ПЭК
Байкал-Сервис
КИТ
ЖелДорЭкспедиция
DPD
Энергия
GTD
Vozovoz
Самовывоз
Московская область, г. Подольск, мкр. Климовск, ул. Индустриальная, д. 13В, стр. 1
Запросите коммерческое предложение на металлообработку
Заполните короткую форму, прикрепите чертежи и получите расчет стоимости
и сроков уже сегодня
Заявка отправлена!
Наши специалисты свяжутся с вами в ближайнее время.