В Москве выполняем гибку и вальцовку листового алюминия по чертежу, эскизу или техническому заданию: на прессе получают прямолинейные сгибы, а на валках формируют плавные радиусы, дуги, цилиндры и обечайки. До запуска проверяем марку и состояние сплава, толщину заготовки, направление проката, внутренний радиус, допуски и требования к лицевой поверхности, чтобы оценить технологичность детали и риск трещин или пружинения. Работаем с единичными изделиями и партиями, условия изготовления рассчитываем по согласованной документации. Алюминиевые трубы и профили требуют другой оснастки и технологии, поэтому такие задачи относятся к отдельному направлению гибки труб.
Марки, состояния, толщины и габариты алюминиевого листа
Пригодность листа к гибке нельзя определить по одной марке. На результат влияет состояние поставки: отожжённый материал обычно пластичнее нагартованного, а лист после упрочнения сильнее пружинит и при малом радиусе может треснуть. Поэтому обозначение сплава сверяют с сертификатом, включая индекс состояния.
В исходных производственных данных подтверждённой матрицы возможностей нет. Указанные ранее диапазоны относятся преимущественно к вальцовке и не подтверждают допустимые параметры прессовой гибки. До проверки на оборудовании их нельзя считать гарантированными.
Сплав или группа
Состояние поставки
Толщина листа
Размер заготовки
Длина гиба
Статус
АД0
Не указано
0,5–8 мм в общей группе мягких марок
Нет подтверждённых данных
Нет подтверждённых данных
Сочетание требует проверки
АМг, конкретная марка не указана
Не указано
0,5–8 мм в общей группе мягких марок
Нет подтверждённых данных
Нет подтверждённых данных
Сочетание требует проверки
3003
Не указано
1–6 мм в группе сплавов средней твёрдости
Нет подтверждённых данных
Нет подтверждённых данных
Сочетание требует проверки
5052
Не указано; в исходном тексте упомянут отжиг
1–6 мм в группе сплавов средней твёрдости
Нет подтверждённых данных
Нет подтверждённых данных
Нужны сертификат и технологическая проба
6063
Не указано
1–6 мм в группе сплавов средней твёрдости
Нет подтверждённых данных
Нет подтверждённых данных
Сочетание требует проверки
Другие марки и состояния
По сертификату
Не подтверждено
Не подтверждено
Не подтверждено
Оценка по документации и пробной детали
Диапазон толщин сам по себе не означает, что любой лист внутри него можно согнуть с заданным углом и радиусом. Ограничение меняется вместе с длиной линии гиба, шириной полок, расположением отверстий, направлением проката и доступной оснасткой. Крупная заготовка небольшой толщины тоже может оказаться нетехнологичной из-за геометрии детали.
Для проверки нужны полное обозначение материала, состояние поставки, толщина и размеры листа. После этого технолог сопоставляет параметры с возможностями станка. Неподтверждённые сочетания запускают только после оценки чертежа, а при повышенном риске — после пробной гибки.
Как направление проката и внутренний радиус влияют на результат
Минимальный внутренний радиус зависит сразу от нескольких параметров: сплава, состояния поставки, толщины и ориентации линии гиба. Чем твёрже материал и толще лист, тем выше риск трещин на наружной стороне сгиба при малом радиусе. Одна марка без индекса состояния не даёт достаточных данных.
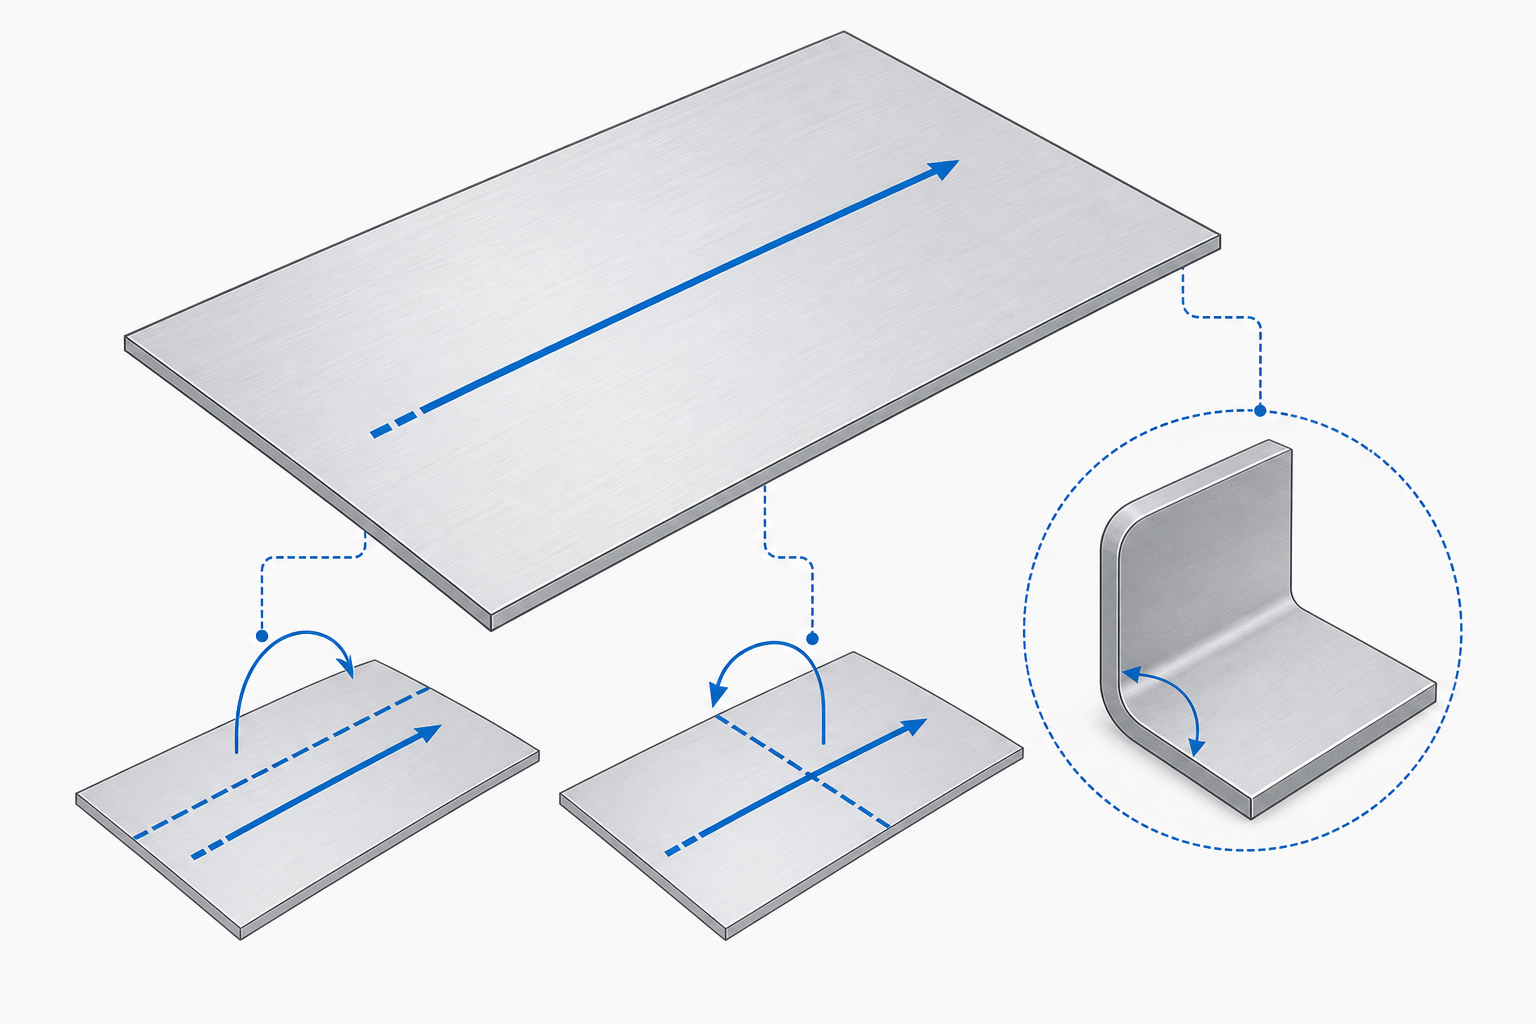
Направление проката тоже влияет на пластичность. Обычно линия гиба поперёк направления проката снижает риск растрескивания, а расположение вдоль него требует осторожности и нередко большего радиуса. Однако считать это универсальным правилом нельзя: результат проверяют для конкретного листа и геометрии.
Сплав и состояние
Толщина
Ориентация линии гиба
Минимальный внутренний радиус
Статус
АД0, состояние не указано
0,5–8 мм в общей группе мягких марок
Поперёк проката
Нет подтверждённого значения
Требуется проверка
АД0, состояние не указано
0,5–8 мм в общей группе мягких марок
Вдоль проката
Нет подтверждённого значения
Нужна технологическая проба
АМг, конкретная марка и состояние не указаны
0,5–8 мм в общей группе мягких марок
Любая
Нет подтверждённого значения
Оценка по сертификату
3003, 5052 или 6063
1–6 мм в общей группе сплавов средней твёрдости
Любая
Нет подтверждённого значения
Проверка материала и пробный гиб
Другие сочетания
По сертификату
По чертежу
Не подтверждено
Индивидуальная технологическая оценка
На чертеже указывают внутренний, а не наружный радиус: например, Rвн = … мм. Рядом со стрелкой направления проката задают ориентацию линии гиба либо отмечают допустимый поворот раскладки. Если направление неизвестно, это фиксируют в документации до раскроя.
Для нескольких сгибов учитывают ориентацию каждого из них. Если линии расположены под разными углами, подходящий радиус выбирают по наиболее рискованному участку, а окончательное решение принимают после проверки образца.
Компенсация пружинения и гибка алюминия без трещин
Пружинение возникает из-за упругого восстановления металла после снятия нагрузки: угол частично раскрывается, а радиус меняется. Величина отклонения зависит от сплава и его состояния, толщины листа, внутреннего радиуса, направления проката и формы детали. Единого коэффициента для алюминия нет. Поправку определяют под конкретное сочетание параметров.
Проверяют сертификат материала. Маркировки сплава недостаточно: состояние поставки заметно влияет на пластичность и склонность к пружинению. Данные сертификата сопоставляют с чертежом и фактической заготовкой. Если состояние неизвестно или не подтверждено, без пробного гиба результат не прогнозируют.
Осматривают кромки. Заусенцы, надрезы и следы некачественного раскроя становятся очагами трещин на растянутой стороне. Кромку очищают и при необходимости дорабатывают, особенно возле линии сгиба. Проверяют и поверхность листа: уже имеющиеся дефекты могут раскрыться при деформации.
Уточняют направление проката. Линию сгиба соотносят с ориентацией волокон материала. Гибка вдоль проката обычно требует более осторожного режима, однако окончательное решение зависит от сплава, состояния и радиуса. Для детали с несколькими разнонаправленными сгибами оценивают каждый участок.
Подбирают оснастку и режим. Пуансоны и матрицы выбирают по толщине, заданному внутреннему радиусу и длине сгиба. Учитывают раскрытие матрицы, способ гибки и контакт с поверхностью. Слишком малый радиус повышает риск трещин, а неподходящая оснастка может оставить вмятины или исказить полки.
Изготавливают пробную деталь. На образце проверяют, насколько раскрывается угол после снятия усилия и сохраняется ли наружная поверхность сгиба. По результату корректируют ход инструмента, угол перегиба или другие настройки. Поправку не переносят автоматически на лист другой партии либо состояния.
Контролируют угол или радиус. Первую годную деталь измеряют тем способом, который задан документацией. Одновременно осматривают наружную сторону сгиба на трещины, надрывы и выраженное утонение. Только после подтверждения геометрии и качества поверхности фиксируют настройки и запускают партию.
Защитная плёнка, анодирование и требования к лицевой поверхности
Требования к поверхности задают до начала работ: на чертеже отмечают лицевую сторону, допустимые следы контакта и участки, где повреждения покрытия недопустимы. Для разных видов листа применяют свой подход.
Обычный алюминиевый лист. На нём могут остаться полосы от матрицы, пуансона или валков. Если деталь затем шлифуют либо окрашивают, допустимость таких следов определяют с учётом последующей обработки. Для готовой лицевой поверхности критерии строже.
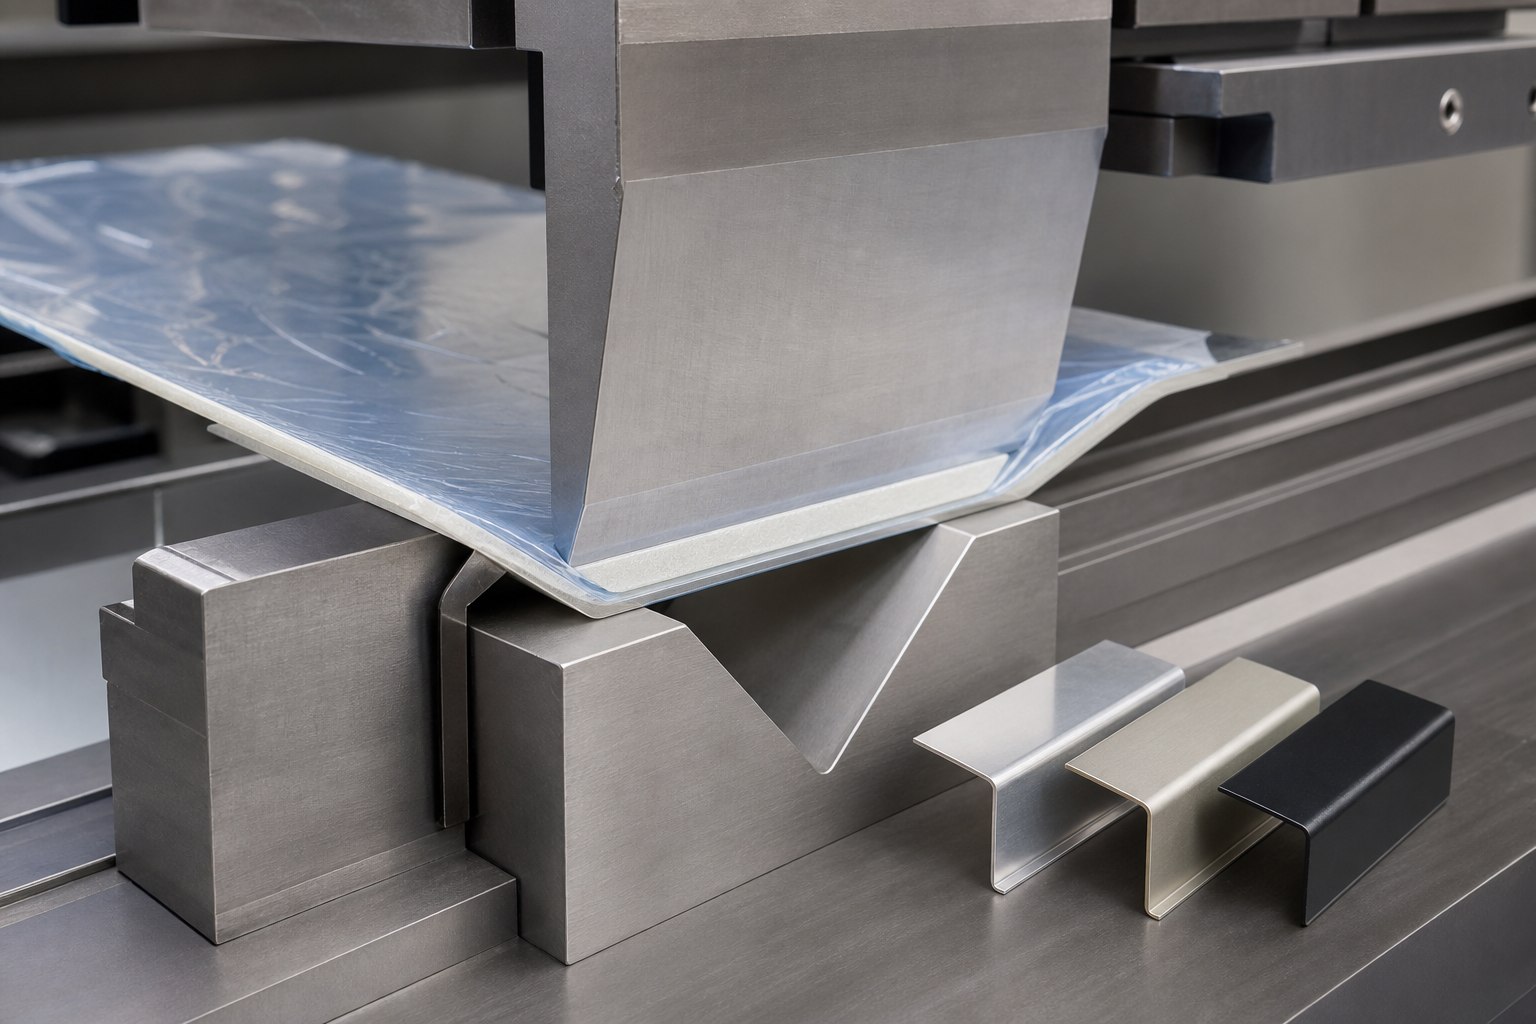
Лист в заводской плёнке. Плёнка снижает риск царапин при перемещении и контакте с оснасткой, но не гарантирует сохранность поверхности. На линии сгиба она может растянуться, смяться или порваться. Возможность гибки без снятия плёнки проверяют с учётом её толщины, сцепления с металлом и геометрии детали.
Анодированный алюминий. Твёрдый оксидный слой чувствителен к растяжению. На внешней стороне сгиба возможны мелкие трещины, а возле кромок — сколы. Риск зависит от радиуса, состояния основы и направления проката, поэтому внешний вид оценивают на пробном образце.
Окрашенный лист. Покрытие может растрескаться, потерять блеск или получить отпечаток инструмента. До запуска уточняют тип покрытия, расположение видимых зон и допустимость локальных дефектов.
Защита от контактных следов. Используют чистую оснастку без заусенцев и налипших частиц, защитные плёнки, мягкие прокладки, полиуретановые накладки и аккуратное перемещение заготовок. Конкретный способ подбирают под материал и форму.
Критерии приёмки. По документации согласовывают допустимые царапины, потёртости, матовые полосы, трещины покрытия и состояние плёнки после обработки. Для декоративных панелей и других видимых деталей часто нужен пробный образец, который становится ориентиром при проверке партии.
Прессовая гибка и вальцовка листа: детали и примеры применения
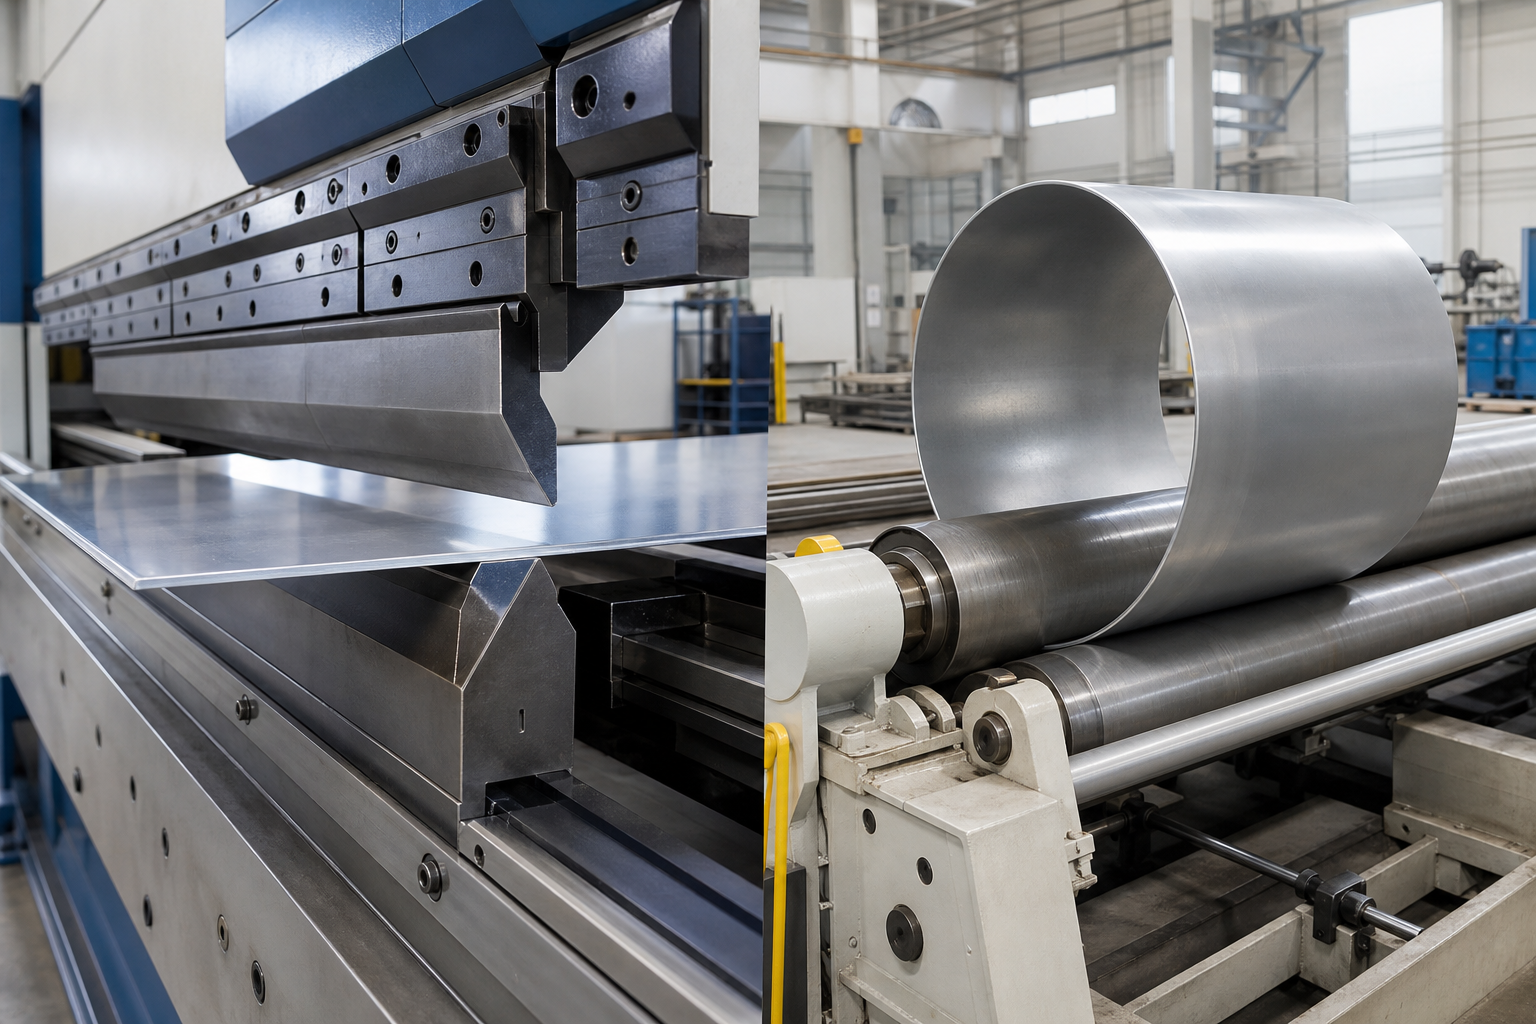
Прессовая гибка формирует отдельные прямолинейные сгибы. Заготовку укладывают на матрицу, а пуансон давит по заданной линии, создавая угол или локальный радиус. Такой способ подходит для деталей с бортами, полками и несколькими сгибами.
Вальцовка работает иначе: лист постепенно проходит между валками и получает плавную кривизну по всей обрабатываемой зоне. Операцию применяют, когда нужен постоянный либо переменный радиус без выраженной линии сгиба.
Операция
Характер формы
Примеры деталей
Прессовая гибка
Локальные прямолинейные сгибы, углы, борта и полки
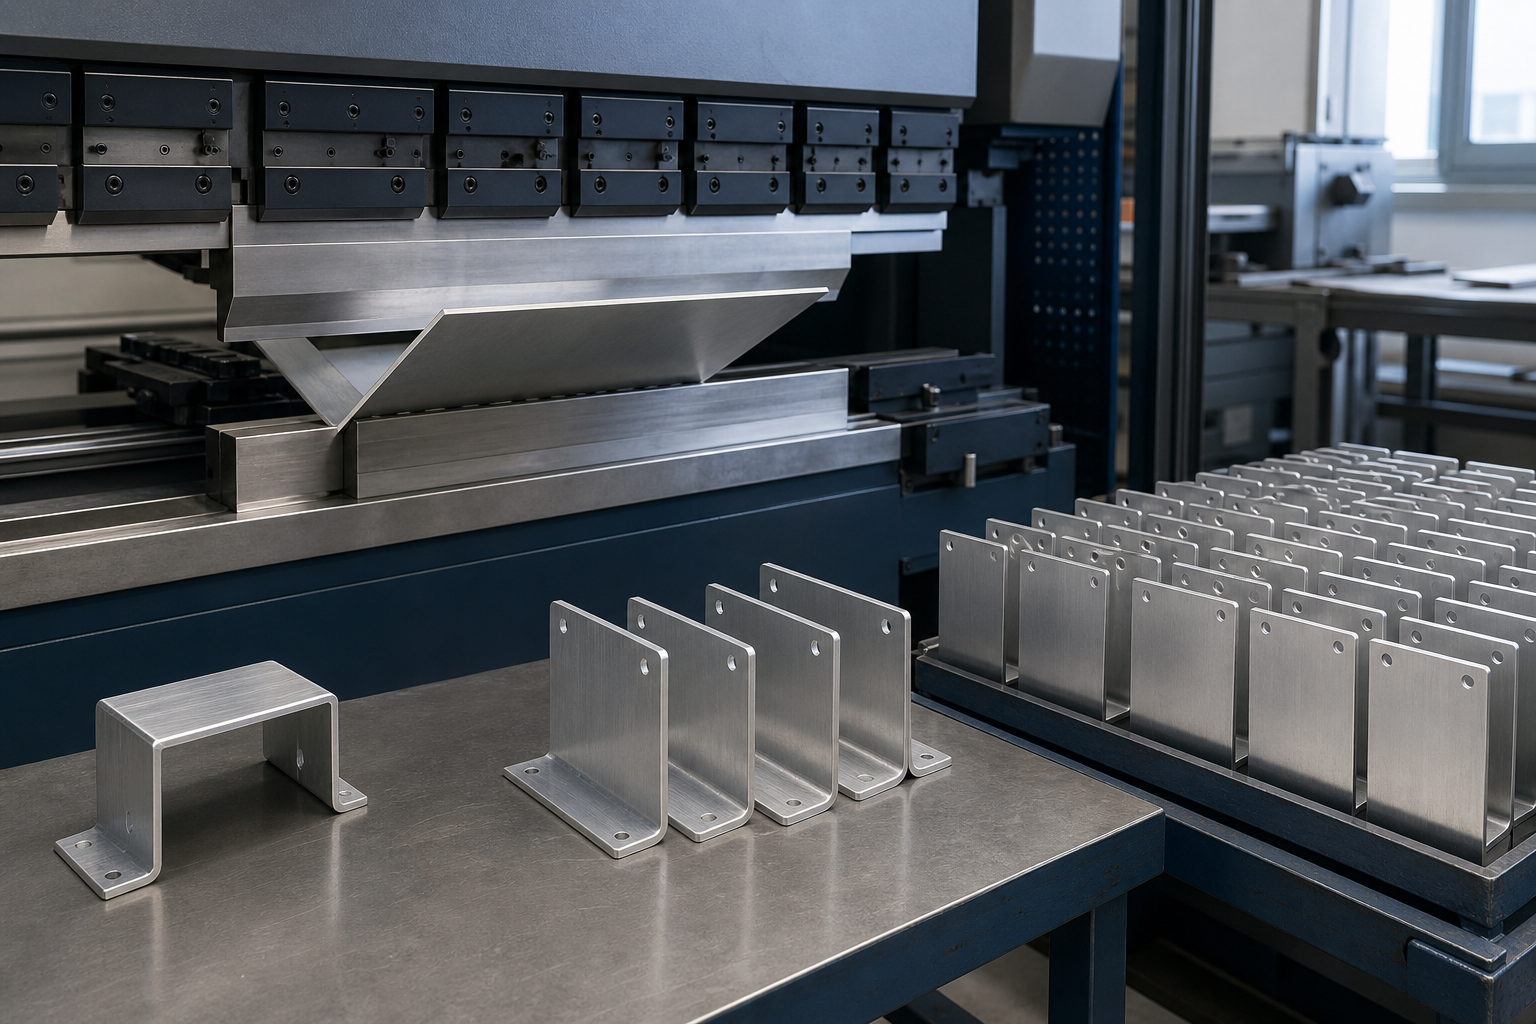
Панели, корпуса, кожухи, кронштейны
Вальцовка листа
Плавная дуга или цилиндрическая поверхность
Радиусные панели, дуги, цилиндры
Вальцовка обечаек
Замкнутая или подготовленная под соединение цилиндрическая форма
Корпуса оборудования, резервуары, воздуховоды, обечайки
Выбор операции зависит от чертежа. Если конструкция сочетает прямые борта и плавный участок, прессовую гибку и вальцовку включают в один маршрут, заранее проверяя последовательность переходов и доступ инструмента. После обработки контролируют углы, радиусы, диаметр, сопряжение кромок и общую геометрию. Здесь речь идёт только о листовых заготовках: алюминиевые трубы и профили требуют другого оборудования и отдельного расчёта.
Единичные детали, малые партии и крупные серии
Объём партии влияет на подготовку оборудования, схему контроля и расчёт условий. Во всех случаях алюминиевые детали изготавливают по согласованному чертежу, эскизу или техническому заданию: в документации фиксируют материал, геометрию, допуски и требования к поверхности.
Формат заказа
Подготовка и пробная деталь
Контроль
Повторяемость операций
Единичная деталь
Проверяют технологичность, подбирают оснастку и режим гибки. Пробный образец нужен при рискованном радиусе, сложной форме или декоративной поверхности
Готовое изделие контролируют по заданным размерам, углам и радиусам
Настройку выполняют под конкретную заготовку; корректировка возможна после первого гиба
Малая партия
После настройки обычно проверяют первую деталь. При нестандартном сочетании материала и геометрии заранее согласовывают пробную гибку
Первое изделие контролируют подробно, для остальных применяют сплошную либо выборочную проверку по документации
Положение упоров, оснастку и последовательность переходов сохраняют для всей партии
Крупная серия
Подготовка включает отработку маршрута и фиксацию рабочих настроек
Первый экземпляр проходит полный контроль, далее действует согласованная схема выборочных или сплошных измерений
Повторяемость поддерживают одинаковой установкой заготовок и стабильной последовательностью операций
Условия изготовления рассчитываются с учётом тиража. На результат также влияют число гибов, допуски, состояние алюминия, требования к лицевой стороне и необходимость дополнительных операций.
Цена, сроки, чертежи и примеры выполненных деталей
Стоимость гибки рассчитывается индивидуально после проверки документации. Универсальная цена за один гиб не показывает реальных затрат: одинаковые по размеру заготовки могут требовать разной оснастки, числа переходов и схемы контроля.
На расчёт влияют марка и состояние алюминия. Материал с разной твёрдостью по-разному гнётся и пружинит, поэтому может потребоваться пробная деталь и дополнительная настройка оборудования.
Учитываются толщина листа, длина линии гиба и количество сгибов. Значение имеют внутренний радиус, угол, расстояние между соседними гибами и возможность установить заготовку на каждом переходе.
Сложная геометрия увеличивает объём подготовки. Замкнутые борта, узкие полки, переменные радиусы и пересекающиеся линии гиба требуют проверки доступа инструмента и последовательности операций.
Тираж влияет на распределение затрат. Для единичной детали значительную часть работы занимает настройка, а в серии важны повторяемость операций и согласованная схема выборочного либо сплошного контроля.
Отдельно оцениваются требования к лицевой поверхности, сохранению заводской плёнки, анодированию или окраске. Защитные прокладки, чистая оснастка и пробная гибка добавляют операции, но снижают риск царапин и отпечатков.
На итоговую стоимость также влияют допуски и дополнительная обработка: раскрой, сверление, сварка, зачистка, шлифовка, покраска, сборка и упаковка. Точный состав работ фиксируют до запуска заказа.
Срок зависит от наличия нужного материала, загрузки оборудования, сложности оснастки, числа технологических переходов и объёма партии. В расчёт времени входят подготовка, пробная деталь при необходимости, изготовление и контроль.
Для оценки нужен чертёж, эскиз или техническое задание с размерами заготовки и готовой детали. Необходимо указать марку алюминия, состояние поставки и толщину листа.
В документации отмечают направление проката, внутренний радиус или требуемый угол, количество деталей и допустимые отклонения. Для сложной формы полезна развёртка с линиями гиба.
Отдельно обозначают видимую сторону, требования к защитной плёнке и допустимость контактных следов. Если критерии внешнего вида строгие, их закрепляют в документации или согласуют по пробному образцу.
Примеры выполненных деталей публикуют только по подтверждённым заказам. Для каждого примера указывают сплав и состояние, толщину, основные размеры, радиус или угол, объём партии и требования к поверхности.
Фотографии готовых панелей, корпусов, кронштейнов или обечаек дополняют результатами фактического контроля: проверенными углами, радиусами, габаритами и состоянием лицевой стороны. Неподтверждённые допуски, сроки и параметры в такие материалы не включают. После подготовки исходных данных можно заказать индивидуальный расчёт.
подробнее
Запросите коммерческое предложение на металлообработку
Заполните короткую форму, прикрепите чертежи и получите расчет стоимости
и сроков уже сегодня
Заявка отправлена!
Наши специалисты свяжутся с вами в ближайнее время.