Принимаем листовую нержавеющую сталь и полосу марок AISI 304, AISI 321, AISI 316 и 12Х18Н10Т. Состояние поставки сверяем с сертификатом: после отжига и холодной деформации металл ведёт себя на валках по-разному. Марки без подтверждающих документов в перечень не включаем.
Марка
Поведение при вальцовке
AISI 304
Пластичная аустенитная сталь с заметным упругим возвратом. Обычно подходит для получения малых радиусов, но число проходов зависит от толщины, ширины и состояния листа.
AISI 321
По пластичности подходит для радиусной гибки и малых радиусов. После холодной деформации упрочняется, из-за чего повторные проходы могут усиливать пружинение.
AISI 316
Требует большего усилия, чем более пластичные марки. Повышенное пружинение компенсируют пробной прокаткой и контролируемым перегибом, а предельный радиус уточняют по заготовке.
12Х18Н10Т
Механические свойства зависят от состояния поставки и конкретной партии. При повышенной прочности увеличиваются усилие, упругий возврат и минимально достижимый радиус.
Обозначения AISI и российские марки нельзя автоматически считать взаимозаменяемыми. Близкий химический состав ещё не гарантирует одинаковых механических свойств. Перед вальцовкой нержавеющего листа и полосы проверяют сертификат, состояние поверхности, направление проката и требования чертежа.
Вальцовка листа и полосы: различия и применение
Лист и узкая полоса по-разному ведут себя между валками. Лист опирается на них по большой ширине, а полоса легче смещается вбок и отклоняется от заданной траектории.
Вид заготовки
Позиционирование и особенности обработки
Типичные детали
Лист
Заготовку выставляют относительно оси валков и следят за равномерностью подачи по всей ширине. Перекос вызывает разницу радиусов у боковых кромок, конусность или винтовую деформацию. Из листа получают замкнутые и открытые радиусные формы.
Небольшая ширина снижает требуемое усилие, но повышает риск бокового ухода. Без направляющих полоса может скручиваться относительно оси валков, особенно при нескольких проходах и малом радиусе. Положение удерживают боковыми упорами или центрирующими роликами.
Кольца, хомуты, бандажи, опорные элементы и рёбра жёсткости.
У листовой детали проверяют параллельность кромок и равномерность кривизны по ширине. Если нужен сектор, заготовку прокатывают до заданного угла, не сводя концы.
Полосу гнут по плоскости или на ребро. Во втором случае нагрузка приходится на узкую сторону сечения, поэтому особенно критичны устойчивость заготовки и настройка направляющих. Этот способ применяют при изготовлении кольцевых рёбер, каркасов и усиливающих обводов. Схему вальцовки металла выбирают по сечению, радиусу и требованиям чертежа.
Подтверждённые толщины, габариты и радиусы
Рабочие пределы определяют отдельно для листа и полосы. Таблицы, основанной только на толщине, недостаточно: одинаковые по размеру заготовки из разных марок могут потребовать иного радиуса, усилия и числа проходов.
Заготовка и марка
Толщина
Размеры заготовки и рабочая ширина
Минимальный внутренний радиус или диаметр
Лист AISI 304
По подтверждённой производственной матрице
Проверяют по длине валков и характеристикам станка
Для пластичного состояния ориентир составляет не менее толщины листа; точное значение подтверждают пробной прокаткой
Лист AISI 321
По подтверждённой производственной матрице
Допустимые габариты и максимальную ширину согласуют по оборудованию
Для пластичного состояния ориентир составляет не менее толщины листа; предельную геометрию уточняют для конкретной партии
Лист AISI 316
По подтверждённой производственной матрице
Проверяют с учётом ширины заготовки и доступного усилия
Ориентир составляет 1,5–2 толщины листа; готовый радиус подтверждают технологической проверкой
Лист 12Х18Н10Т
По подтверждённой производственной матрице
Максимальную рабочую ширину определяют по станку и сертификату материала
Ориентир составляет 1,5–2 толщины листа; автоматически переносить параметры с AISI-марок нельзя
Отношения радиуса к толщине дают технологический ориентир, а не гарантированный предел. На результат влияют механические свойства конкретной партии, состояние поставки, ширина детали и направление проката. Учитывают также схему валков, доступное усилие и возможность предварительно подогнуть кромки.
Если в производственной документации нет подтверждённых значений толщины, габаритов или рабочей ширины, их не заявляют как возможности оборудования. Параметры вальцовки листового металла проверяют по чертежу, сертификату материала и характеристикам выбранного станка.
Защита шлифованной, зеркальной и плёночной поверхности
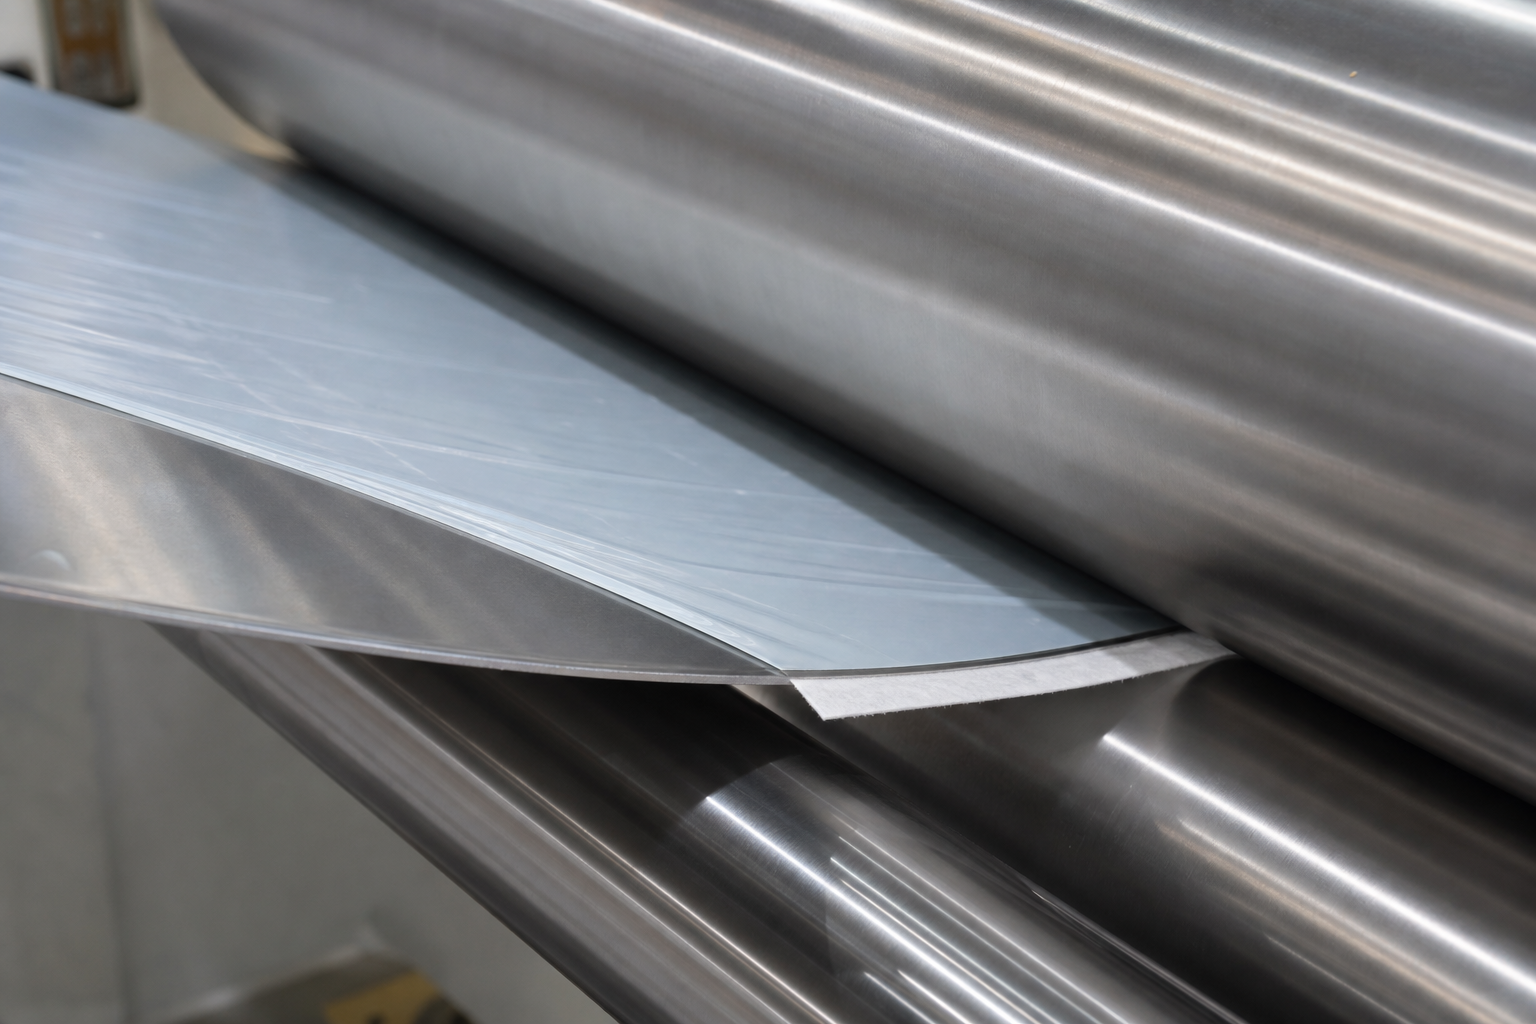
Заводскую плёнку по возможности сохраняют до окончания обработки. До запуска проверяют, не отслаивается ли она, нет ли разрывов, пузырей и участков с ослабленным клеевым слоем. Повреждённая плёнка защищает металл неравномерно, а её складка может отпечататься на декоративной стороне.
Валки очищают от окалины, стружки, масла и других загрязнений. Особенно опасны частицы углеродистой стали: при вдавливании в нержавейку они оставляют тёмные точки и могут стать очагами коррозии.
При обработке шлифованной и зеркальной поверхности иногда используют защитные прокладки. Материал и толщину подбирают с учётом радиуса, усилия и состояния покрытия, поскольку жёсткая или смятая прокладка сама способна оставить след.
Сторону контакта с валками определяют до начала работы. Декоративную плоскость располагают так, чтобы снизить давление и трение, если это допускают направление гиба, положение лицевой стороны в изделии и схема станка.
Полное отсутствие рисок нельзя гарантировать без заранее согласованных критериев. Допустимость потёртостей, следов прижима, повреждений плёнки и изменений шлифованной фактуры фиксируют до запуска. Для ответственных деталей требования сверяют с контрольным образцом или описывают в техническом задании. Так при приёмке не возникает разного толкования качества поверхности.
Цилиндры, конусы и обечайки: варианты результата
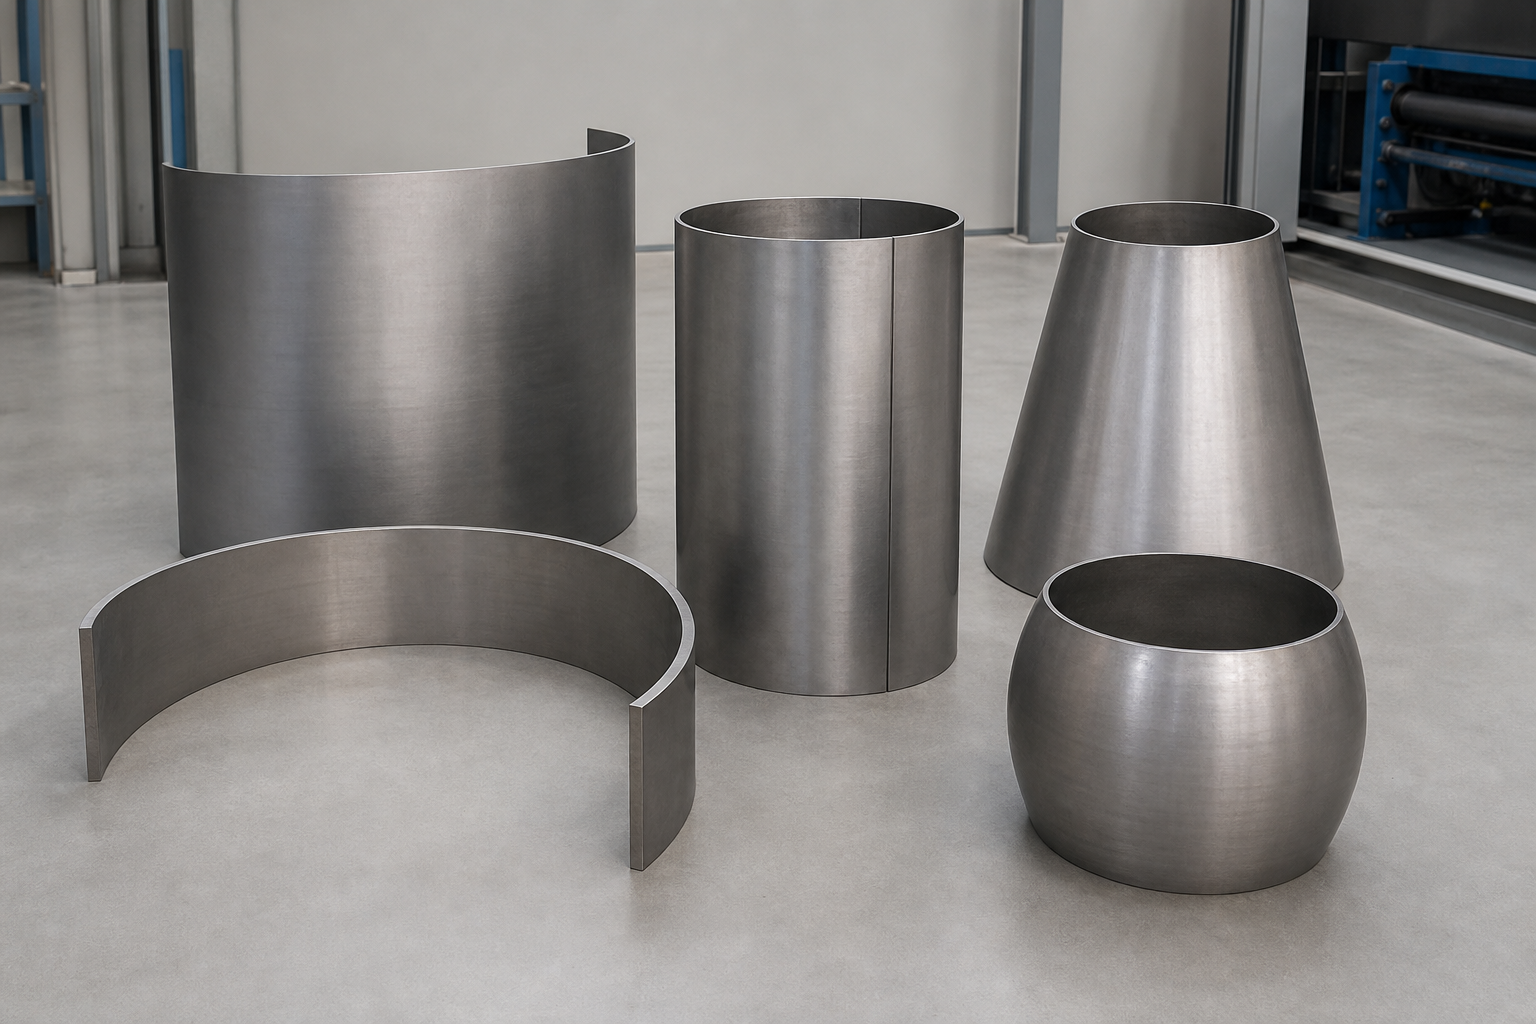
Радиусная заготовка остаётся незамкнутой. Это дуга, сектор или панель с постоянным радиусом для кожуха, облицовки либо части корпуса. Угол гиба и длину прямых участков задают по чертежу.
Полуобечайка охватывает половину или другую заданную часть окружности. Из нескольких деталей собирают разъёмный кожух, например когда цельное кольцо нельзя установить вокруг уже смонтированного оборудования.
Несваренный цилиндр получают прокаткой листа до сведения продольных кромок. Заготовка приобретает цилиндрическую форму, но стык остаётся открытым, поэтому герметичность и прочность соединения ещё не обеспечены. Такой вариант подходит для последующей сборки и сварки.
Конус имеет переменный диаметр по высоте. Конические переходы используют в воздуховодах, бункерах, циклонах и конструкциях, соединяющих сечения разного размера. Геометрию задают двумя диаметрами, высотой и параметрами развёртки.
Бочкообразные и другие элементы с изменяемым радиусом нельзя описать одной окружностью. Для них нужны чертёж, сечения и контрольные шаблоны. Форму получают за несколько проходов, корректируя положение заготовки.
Готовая сварная обечайка проходит дополнительную обработку: стык соединяют, при необходимости зачищают шов и повторно проверяют геометрию. Варианты цилиндрических и конических деталей подробнее описаны на странице вальцовки обечаек и конусов из листового металла.
Пружинение нержавейки и компенсация упругого возврата
После выхода из валков нержавеющий лист частично распрямляется. Упругая часть деформации исчезает, поэтому радиус под нагрузкой отличается от радиуса готовой детали. При сильном возврате заметно раскрываются кромки цилиндра.
На величину пружинения влияют:
марка стали и её механические свойства;
толщина заготовки;
заданный радиус;
состояние поставки, включая степень упрочнения материала;
направление проката относительно линии гиба.
Единого коэффициента для всех деталей нет. Даже листы одной марки могут вести себя по-разному из-за состояния, толщины или особенностей партии. Поправку выбирают с учётом чертежа и возможностей станка.
Компенсацию выполняют поэтапно:
Заготовку прокатывают с небольшим усилием и измеряют полученную кривизну.
По результатам пробного прохода меняют положение валков.
Лист контролируемо перегибают до радиуса меньше заданного.
После снятия нагрузки проверяют радиус, диаметр или зазор между кромками.
Если требуется, проводят ещё один проход без резкой смены давления.
Недостаточная поправка оставляет раскрытый стык, из-за которого кромки трудно свести под сварку. Избыточный перегиб тоже создаёт проблемы: деталь приходится править или перевальцовывать. Лишние проходы повышают риск следов на поверхности и отклонений геометрии.
Предварительная гибка кромок и прямые участки у стыка
До основного прохода сверяют чертёж и припуски. В документации задают радиус или диаметр, положение стыка, допустимый зазор и размер прямых участков возле кромок.
Сначала подгибают переднюю кромку заготовки. Без подготовки участок, который не проходит через рабочую зону валков полностью, остаётся почти плоским и нарушает плавность окружности.
Затем формируют заднюю кромку. Подгиб приближает кривизну обоих краёв к основному радиусу ещё до полной прокатки листа.
После подготовки выполняют основную вальцовку. Лист последовательно проводят через валки, проверяя радиус и положение заготовки. Подогнутые зоны должны плавно соединиться с остальной поверхностью.
Готовую деталь контролируют в области стыка. Подготовленные края легче свести под сварку: они меньше расходятся, не образуют выраженных плоских площадок и требуют меньшей правки.
Полностью исключить прямые участки получается не всегда. Их длина зависит от трёх- или четырёхвалковой схемы станка, расположения валков, толщины металла, заданного радиуса и технологических припусков.
Допустимую длину таких участков заранее указывают на чертеже. При строгих требованиях к стыку предусматривают дополнительный подгиб, правку либо припуск с последующей обрезкой.
Допуски и контроль геометрии готовой детали
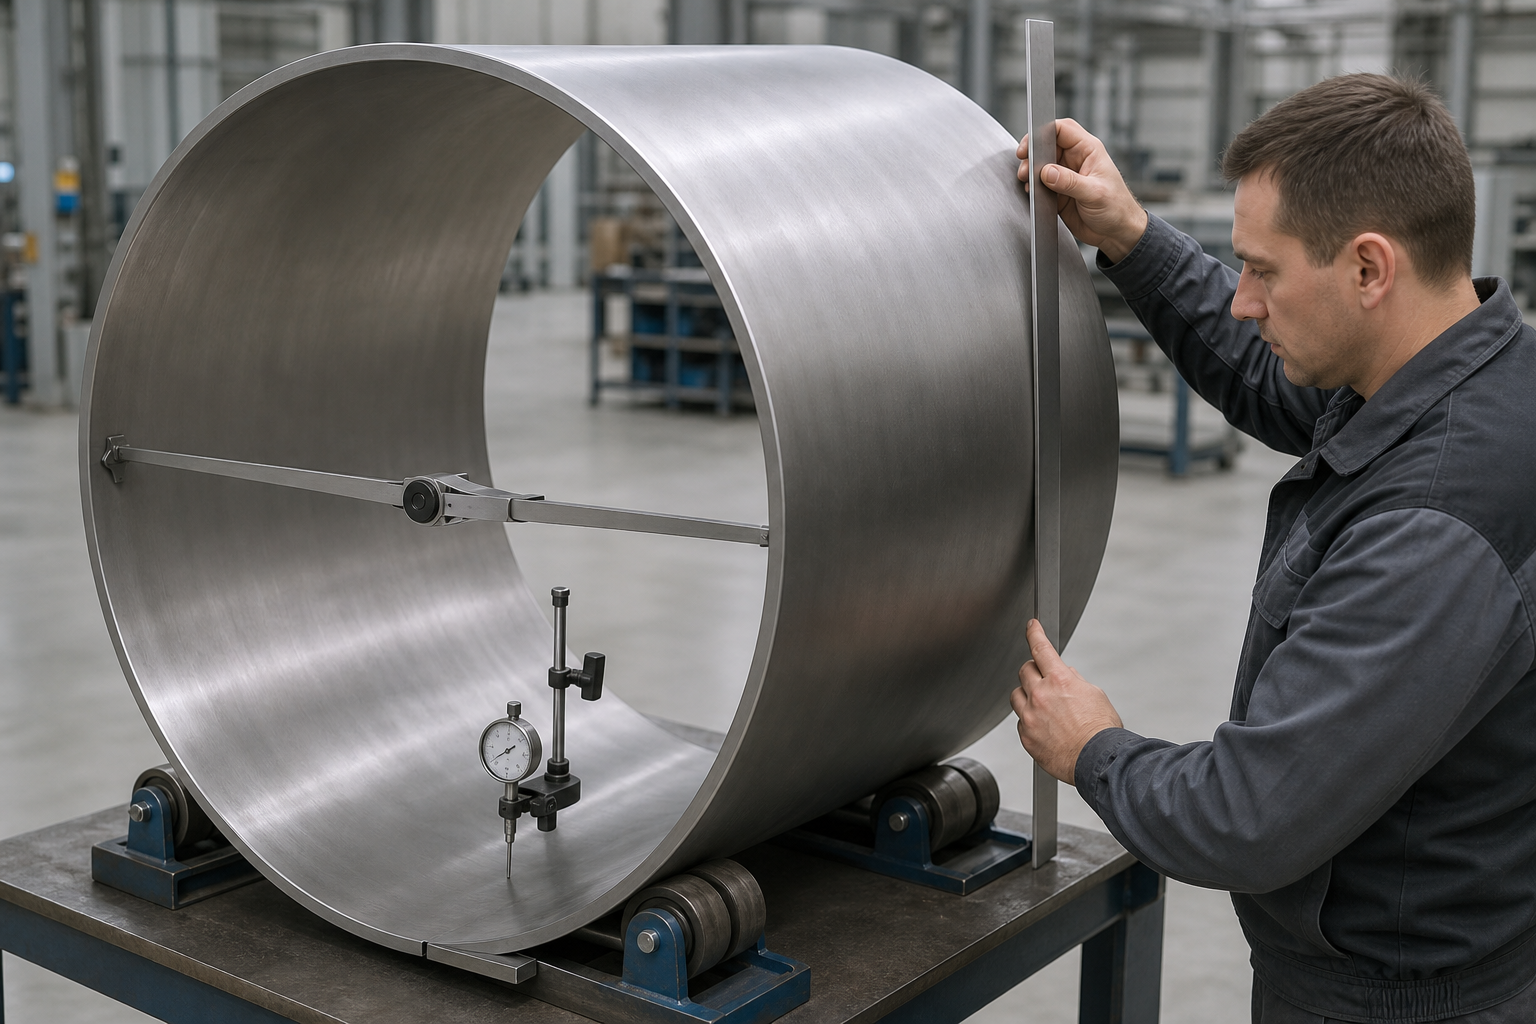
Геометрию проверяют после снятия нагрузки, когда металл уже отыграл упругую деформацию. Перечень контролируемых размеров зависит от формы детали и условий её дальнейшей сборки.
Параметр приёмки
Как контролируют
Внутренний или наружный радиус
Радиусным шаблоном, лекалом либо измерительным инструментом в нескольких сечениях
Диаметр
Рулеткой, штангенинструментом или другим средством измерения, подходящим по размеру детали
Овальность
Сравнением диаметров в нескольких взаимно перпендикулярных направлениях
Конусность
Проверкой диаметров по контрольным сечениям и длины между ними
Прямолинейность образующей
Линейкой, поверочным профилем или контрольной струной вдоль поверхности
Смещение кромок
Измерением взаимного положения краёв в зоне будущего стыка
Зазор между кромками
Щупом или калиброванным шаблоном по длине стыка
Одного номинального диаметра недостаточно для оценки всей детали. Обечайка может соответствовать ему в одном сечении, но иметь овальность, перекос кромок или отклонение образующей. По этой причине точки измерения, базу отсчёта и допустимые значения согласуют заранее.
Требования вносят в чертёж, техническое задание или карту контроля до запуска производства. Там же уточняют, какой радиус задан, внутренний или наружный, допустим ли технологический зазор и нужна ли проверка после сварки. Без числовых допусков оценка по образцу может привести к разному толкованию результата. Подробнее порядок проверки раскрыт в материале о многоступенчатом контроле качества.
Данные для расчёта по чертежу
Для расчёта требуется чертёж или эскиз с однозначно заданной геометрией. Его дополняют сведениями о материале, поверхности и требуемом результате:
Марка нержавеющей стали и состояние поставки: отожжённое, нагартованное или другое, указанное в документах на материал.
Толщина листа или полосы. Номинальное значение дополняют допустимым отклонением, если оно влияет на сборку.
Размеры развёртки: длина, ширина, контуры и расположение технологических припусков.
Заданный радиус с уточнением, внутренний он или наружный. Для цилиндра можно указать требуемый диаметр.
Угол дуги или форма детали: сектор, полуобечайка, замкнутый цилиндр, кольцо либо конус.
Направление проката относительно оси гибки, если оно задано конструкторской документацией.
Количество одинаковых деталей и общий объём партии. Эти сведения помогают выбрать последовательность обработки.
Требования к лицевой стороне: шлифованная, зеркальная, матовая, с заводской плёнкой. Отдельно описывают допустимые следы контакта с валками.
Допуски на радиус или диаметр, овальность, прямолинейность образующей, смещение и зазор кромок.
Источник материала: давальческая заготовка или металл исполнителя. Для давальческого листа требуются сведения о маркировке, состоянии кромок и поверхности.
Необходимость сварки, тип шва, допустимый зазор, требования к зачистке, шлифовке либо другой обработке соединения.
Вид поставки: радиусная деталь, несваренный цилиндр со сведёнными краями, сварная обечайка или готовый элемент после обработки шва.
Цена и сроки вальцовки
Стоимость и срок рассчитывают индивидуально по чертежу и данным о партии. На трудоёмкость влияет сочетание характеристик: одинаковый радиус получают по-разному на тонком узком листе и широкой заготовке из более прочной марки.
Фактор
Влияние на расчёт
Марка и состояние стали
Определяют усилие, выраженность пружинения и потребность в пробных проходах
Толщина и ширина
Влияют на нагрузку оборудования, позиционирование заготовки и число проходов
Радиус или диаметр
Геометрия, близкая к пределу возможностей станка, требует точной настройки и промежуточных проверок
Конусность
Переменный радиус усложняет установку заготовки и её ведение между валками
Подгиб кромок
Добавляет отдельную операцию, но уменьшает прямые участки возле будущего стыка
Защита поверхности
Очистка валков, сохранение плёнки и применение прокладок увеличивают время подготовки
Размер партии
В серии наладка распределяется между одинаковыми деталями, при этом контроль сохраняется для всей партии
Срочность
Зависит от загрузки оборудования, наличия материала и объёма сопутствующих работ
Дополнительные операции
Раскрой, сварку, зачистку или шлифовку шва и расширенный контроль рассчитывают отдельно
Общая логика расчёта вальцовки объясняет состав работ, но не заменяет калькуляцию конкретной детали. Цена зависит от параметров заказа, а срок определяют после проверки документации, материала и загрузки оборудования.
Формат примеров выполненных заказов
Реальные примеры удобно оформлять как карточки с проверяемыми данными. В каждой указывают марку и состояние стали, толщину, габариты развёртки, форму, внутренний радиус или диаметр, размер партии и способ защиты поверхности.
Далее перечисляют выполненные операции: подгиб кромок, число проходов, сварку и обработку шва. Карточку завершает результат контроля с фактически проверенными параметрами, например диаметром, овальностью, зазором кромок или прямолинейностью образующей. Такие сведения публикуют только после выполнения и приёмки заказа.
подробнее
Запросите коммерческое предложение на металлообработку
Заполните короткую форму, прикрепите чертежи и получите расчет стоимости
и сроков уже сегодня
Заявка отправлена!
Наши специалисты свяжутся с вами в ближайнее время.