Чем вальцовка отличается от изготовления готовой обечайки
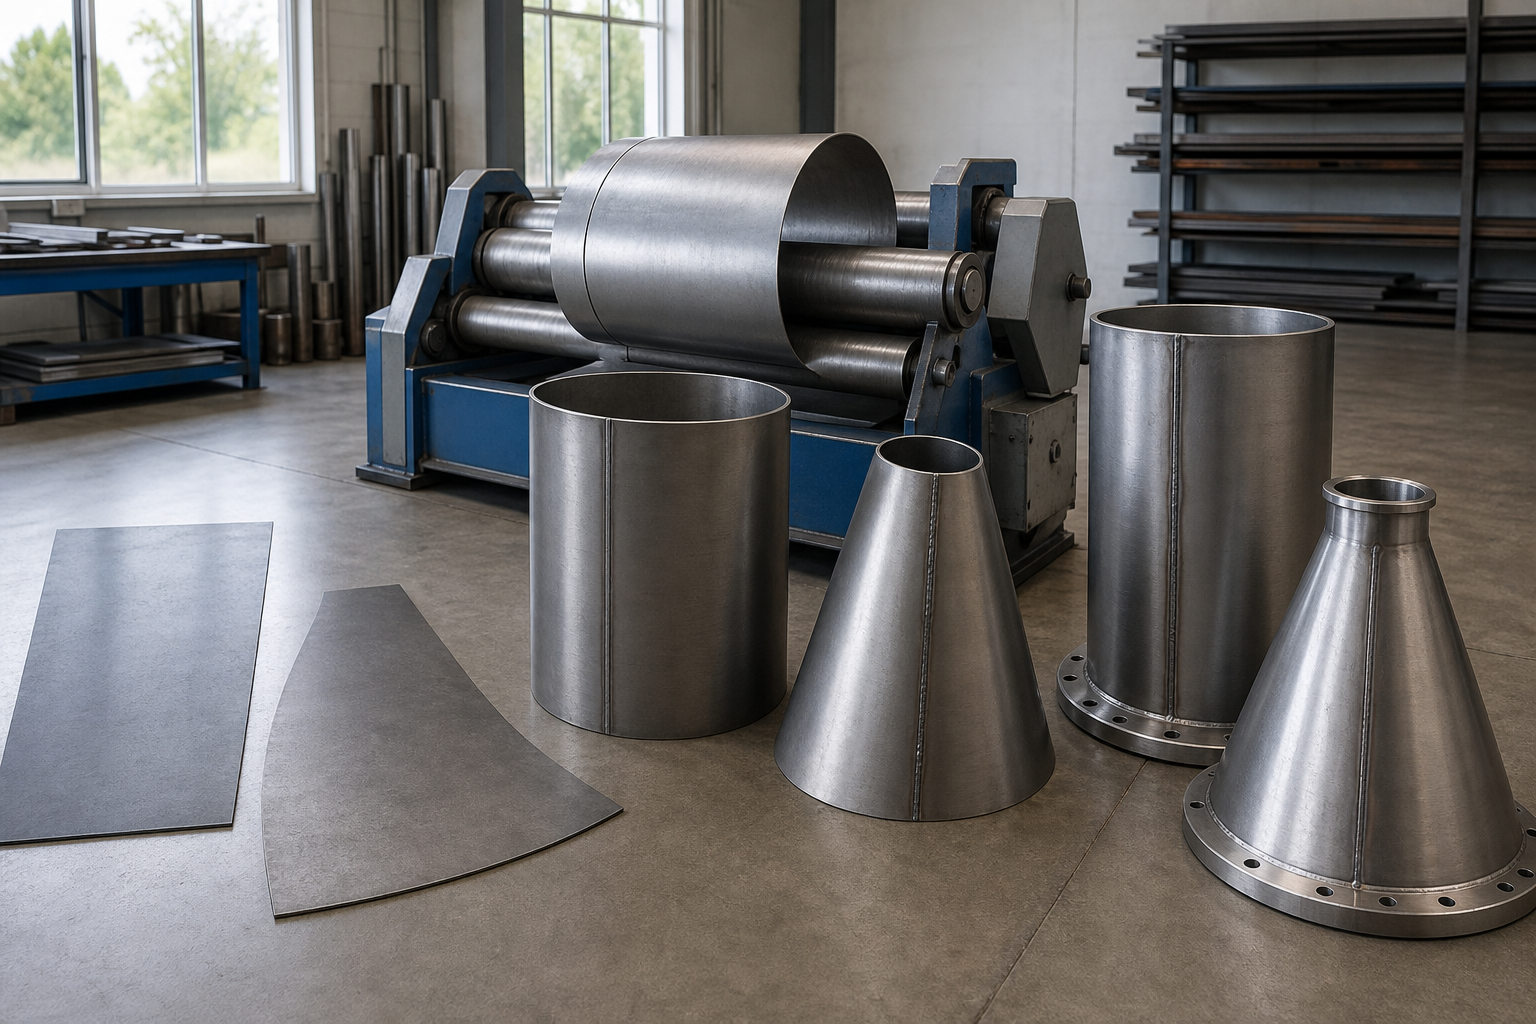
Вальцовка превращает плоский лист в цилиндрическую или коническую заготовку. После прокатки деталь может остаться незамкнутой, получить сведённые кромки или заданный технологический зазор. Готовой обечайкой она при этом бывает не всегда.
Вариант работ
Что входит
Результат
Вальцовка заготовки
Прокатка листа до заданной цилиндрической или конической формы
Формованная деталь без сварного продольного шва
Вальцовка со сведением кромок
Формовка и подгонка продольных краёв
Заготовка, подготовленная к сборке или сварке
Изготовление сварной обечайки
Раскрой, подготовка и сведение кромок, сварка, обработка шва
Замкнутое изделие по требованиям чертежа
Полный цикл с контролем
Изготовление обечайки, калибровка и проверка геометрии
Деталь с подтверждёнными размерами и состоянием стыка
Набор операций зависит от исходного материала и документации. Перед сваркой, например, может понадобиться удалить заусенцы или разделать кромки. После соединения продольного стыка шов зачищают, если это предусмотрено техническим заданием.
Из-за нагрева и сварочных деформаций диаметр и круглость детали могут измениться. В таком случае обечайку снова прокатывают или калибруют. Затем проверяют диаметр, овальность, образующую конуса и качество сведения краёв. Формовку, сварку и дальнейшую обработку поэтому согласовывают по отдельности.
Материалы для вальцевания обечаек и конусов
Исходные данные подтверждают работу с углеродистой и нержавеющей сталью, алюминием и оцинкованной сталью. Конкретные марки не указаны. Их доступность нельзя подразумевать автоматически, поэтому перед расчётом материал сверяют с документацией.
Материал
Что учитывают при вальцовке
Углеродистая сталь
Марку, прочность, пластичность, толщину и состояние поставки
Сохранность цинкового слоя и допустимость его повреждения
Другие металлы и сплавы
Принимаются только после подтверждения марки и технологической проверки
Чем прочнее металл, тем большее усилие требуется. Формовку при этом чаще проводят за несколько проходов. Если пластичность низкая, возрастает риск трещин, особенно рядом с кромками.
На результат влияет и направление проката: при продольной и поперечной ориентации заготовка деформируется по-разному. После снятия нагрузки лист немного распрямляется. Такое пружинение заранее компенсируют настройкой валков, а после прокатки проверяют полученную геометрию.
Подтверждённые толщины, диаметры и рабочая длина
В исходных данных нет паспортной матрицы оборудования. Поэтому числовые пределы толщины, диаметра и рабочей длины нельзя указывать как подтверждённые возможности производства. Выполнимость определяют по чертежу, рассматривая все параметры вместе.
Тип детали
Материал
Толщина листа
Минимальный диаметр
Максимальная рабочая длина
Цилиндрическая обечайка
Углеродистая сталь
По технологической проверке
По сочетанию марки, толщины и длины
По рабочей ширине подходящих валков
Цилиндрическая обечайка
Нержавеющая, оцинкованная сталь, алюминий
По технологической проверке
С учётом прочности, пластичности и пружинения
По оборудованию и жёсткости заготовки
Полный или усечённый конус
Подтверждённый материал
По технологической проверке
Проверяется для меньшего и большего оснований
Зависит от развёртки и возможностей валков
Нестандартная деталь
Другой металл или сплав
После подтверждения марки и состояния
Определяется пробной прокаткой либо расчётом
Уточняется по документации
Для цилиндра проверяют диаметр, длину образующей и возможность равномерной прокатки листа. У конуса параметров больше: учитывают разницу диаметров, угол и форму развёртки. Из-за этого вести заготовку сложнее.
Предельная толщина, наибольшая длина и минимальный диаметр обычно соответствуют разным режимам работы. Совмещать их в одной детали без отдельной технологической проверки нельзя.
Минимальные радиусы и ограничения геометрии
Минимальный внутренний радиус нельзя выбирать по таблицам для прессовой гибки. При вальцовке листового металла нагрузка распределяется по-другому. Подтверждённых числовых значений для конкретных марок и толщин в исходных данных нет, поэтому геометрию оценивают по чертежу.
Параметр
Влияние на минимальный радиус или диаметр
Марка и толщина металла
Определяют требуемое усилие, пластичность и риск появления дефектов
Состояние поставки
Наклёп и термообработка меняют податливость заготовки
Ширина листа
Влияет на нагрузку и прогиб валков; широкий лист сложнее прокатать равномерно
Направление проката
Продольная и поперечная ориентация по-разному сопротивляются деформации
Диаметр валков и схема станка
Ограничивают достижимую кривизну и возможность подгиба краёв
Геометрия конуса
Чем сильнее различаются диаметры оснований, тем сложнее вести развёртку без перекоса
Выйдя из валков, металл частично распрямляется. Степень пружинения зависит от материала и режима прокатки. Её учитывают при настройке оборудования, а при необходимости форму исправляют калибровкой.
Если малый диаметр сочетается с большой шириной, значительной толщиной или выраженной конусностью, нужна технологическая проверка. Выполнимость при необходимости подтверждают расчётом или пробной прокаткой образца.
Особенности вальцовки толстого листа
Толстый лист оценивают по сочетанию параметров, а не по одному предельному значению. Даже допустимая толщина может не сочетаться с большой шириной заготовки, малым диаметром или высокой прочностью марки.
Проверяют исходные данные. Технолог сопоставляет толщину и ширину листа, требуемый диаметр, марку и состояние металла. Затем оценивает усилие станка, рабочую длину и жёсткость валков. Выполнимость подтверждают по конкретному чертежу.
Подгибают продольные края. Без предварительного подгиба возле кромок остаются прямые участки. Их длина зависит от схемы оборудования, толщины заготовки и требуемой кривизны.
Прокатывают за несколько проходов. Прижим увеличивают постепенно, чтобы распределить деформацию и не перегрузить оборудование. Число проходов заранее не фиксируют: оно зависит от материала, диаметра и поведения листа.
Компенсируют пружинение. После снятия нагрузки металл частично распрямляется. Настройку корректируют с учётом фактического возврата, особенно у прочных и толстых сталей.
Калибруют геометрию. На завершающих проходах выравнивают кривизну, проверяют диаметр и состояние кромок. Если заданное сочетание параметров выходит за подтверждённый режим, нужна отдельная технологическая проверка.
Подготовка и варианты сведения продольных кромок
Заготовку перед вальцовкой сверяют с чертежом или развёрткой: проверяют размеры, форму, направление проката и состояние поверхности. Отклонения на этом этапе могут помешать равномерному сведению кромок.
После раскроя удаляют заусенцы и острые выступы. Кромки должны быть ровными, без загибов и повреждений, которые мешают прокатке или последующей сборке.
Продольные края предварительно подгибают. Это сокращает прямые участки возле стыка и помогает получить плавную кривизну по окружности детали.
Если обечайку затем сваривают, разделку выполняют по согласованным требованиям к соединению. Её форму и состояние задают в чертеже с учётом толщины и выбранного способа сварки.
Незамкнутая деталь сохраняет свободное раскрытие между краями. Его величину указывают в документации.
Сведённые кромки подводят друг к другу без сварки. Допустимое несовпадение и положение краёв согласуют заранее.
Технологический зазор оставляют под дальнейшую сборку или сварку. Заданное раскрытие применяют, когда деталь должна работать как незамкнутая оболочка.
Нахлёст получают с перекрытием одной кромки другой. Ширину перекрытия задаёт чертёж; возможность такого исполнения проверяют по материалу, толщине и диаметру.
Сварка обечайки как дополнительная операция
При вальцовке лист получает цилиндрическую или коническую форму, а сварка замыкает продольный стык. Операции разные, поэтому их трудоёмкость и стоимость рассчитывают отдельно.
Перед сваркой согласуют:
способ соединения с учётом марки и толщины металла, конструкции стыка и требований чертежа;
форму разделки, величину технологического зазора и допустимое смещение кромок;
требования к провару, внешнему виду шва и способу контроля;
необходимость зачистки с одной или обеих сторон.
В зависимости от материала и конструкции используют аргонную сварку, сварку полуавтоматом, лазерную или шовную сварку. Способ выбирают после проверки документации и технологичности соединения.
При нагреве и усадке металла диаметр и круглость уже сформированной детали могут измениться. После сварки геометрию и состояние стыка проверяют повторно. Если чертёж требует более точной формы, обечайку снова прокатывают или калибруют. Такая обработка возможна не всегда: всё зависит от диаметра, толщины, материала, шва и доступного оборудования. Зачистку и итоговый контроль тоже рассчитывают как отдельные операции.
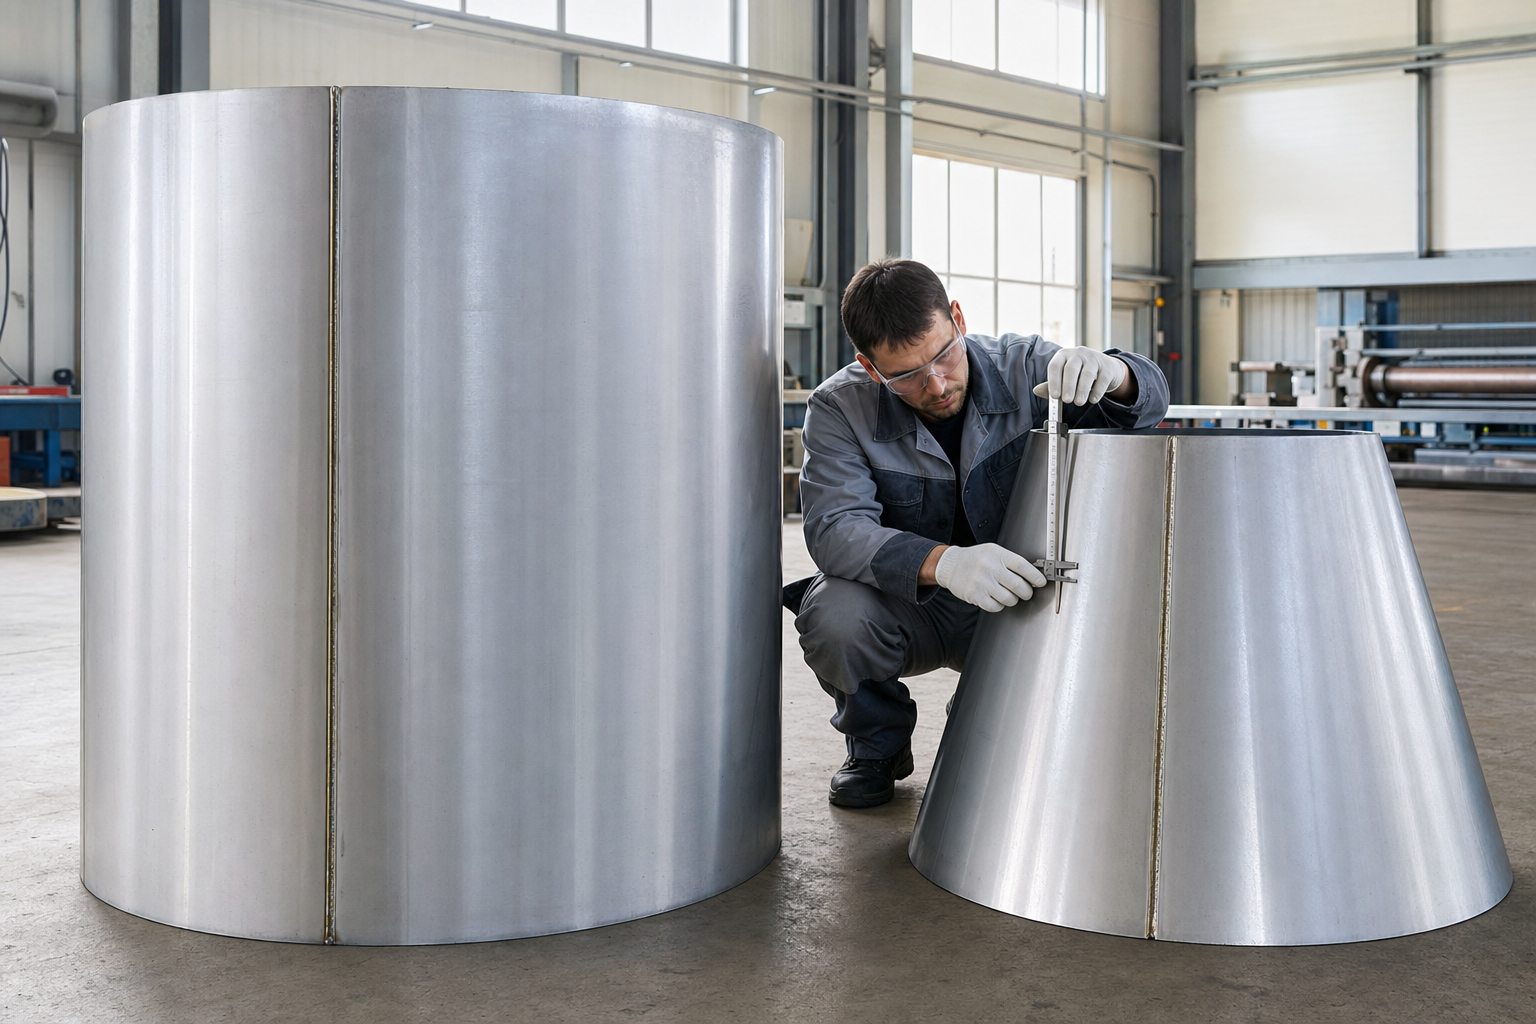
Контроль диаметра, круглости и овальности
После первых проходов проверяют, равномерно ли формируется кривизна. Промежуточный контроль помогает вовремя скорректировать настройку валков и убрать заметные прямые участки у продольных кромок.
По завершении вальцовки цилиндрическую оболочку измеряют в нескольких поперечных сечениях: возле торцов, в средней части и, при необходимости, в дополнительных точках по длине. Диаметр фиксируют как внутренний или наружный согласно чертежу.
Круглость оценивают сравнением измерений, выполненных в разных направлениях одного сечения. Разница между наибольшим и наименьшим диаметром показывает овальность детали. Состояние обечайки при проверке тоже согласуют: со свободными, сведёнными либо сваренными кромками.
У конуса контролируют диаметры обоих оснований, промежуточные сечения и образующую. Проверка выявляет отклонения профиля, перекос торцов и местные перегибы поверхности.
Отдельно осматривают продольный стык: совпадение кромок, величину зазора или нахлёста, смещение краёв и плавность прилегающих участков. После сварки контроль повторяют, поскольку нагрев и усадка способны изменить геометрию.
Допустимые отклонения берут из чертежа, технического задания или заранее согласованной методики измерений. Универсальные числовые допуски не назначают. Их указывают лишь при наличии подтверждённых требований производства, карты измерений или другого контрольного документа.
Какие данные нужны в чертеже или техническом задании
Чтобы проверить технологичность и рассчитать заказ, нужны следующие исходные данные:
тип детали: цилиндрическая обечайка, полный либо усечённый конус;
марка материала, толщина листа и состояние поставки, если оно задано документацией;
внутренний или наружный диаметр обечайки. Размер нужно обозначить однозначно, например Øвн или Øнар;
длина цилиндрической детали вдоль образующей;
диаметры большего и меньшего оснований конуса, а также его высота. Если указана длина образующей или угол конусности, это тоже фиксируют на чертеже;
количество одинаковых деталей и сведения о возможном повторении заказа;
требуемое состояние продольного стыка: свободные или сведённые кромки, заданное раскрытие, технологический зазор, нахлёст либо подготовка под сварку;
допуски на диаметры, длину, круглость, овальность, профиль конуса и положение кромок;
способ контроля и состояние детали при измерении: до сварки, после неё или после калибровки;
перечень дополнительных операций, включая раскрой, удаление заусенцев, разделку кромок, сварку, зачистку шва и повторную прокатку;
единицы измерения для всех размеров. Обычно используют миллиметры, но выбранную систему указывают прямо в документации.
При отсутствии рабочего чертежа параметры можно указать в согласованном эскизе или развёртке. Размеры и обозначения должны читаться однозначно.
От чего зависит цена вальцовки
Стоимость рассчитывают индивидуально после проверки чертежа или технического задания. Итог зависит от параметров детали и набора работ:
Материал определяет требуемое усилие и режим прокатки. Углеродистая и нержавеющая сталь, алюминий и другие сплавы различаются по прочности, пластичности и пружинению.
Толщину рассматривают вместе с радиусом. Чем сложнее получить заданную кривизну, тем больше проходов, времени на настройку и промежуточных проверок требуется.
Длина заготовки влияет на выбор оборудования, равномерность подачи листа и трудоёмкость контроля геометрии.
Коническая форма обычно требует отдельной настройки валков. На расчёт также влияет разница диаметров оснований и заданный профиль конуса.
Объём партии меняет долю подготовительных затрат. При единичном заказе настройка приходится на одну деталь, а в серии распределяется между одинаковыми изделиями.
Сложность настройки зависит от сочетания материала, толщины, размеров, состояния кромок и требований к точности.
Срочное выполнение оценивают с учётом текущей загрузки оборудования и возможности изменить производственный график.
В базовый расчёт входит непосредственно формирование цилиндрической или конической заготовки. Материал, раскрой и подготовку кромок считают отдельно.
Сварка продольного стыка, зачистка шва, повторная калибровка и специальный контроль также относятся к дополнительным операциям.
Точную стоимость рассчитывают по документации конкретной детали. Единой расценки на любое изделие нет.
Как определяются сроки выполнения заказа
Срок устанавливают для каждого заказа отдельно. Сначала проверяют чертёж, выполнимость геометрии и набор операций. После этого работу сопоставляют с текущей загрузкой оборудования.
На производственный график влияют:
наличие нужного материала или готовой заготовки;
полнота документации, включая размеры, допуски и требования к состоянию стыка;
сочетание толщины, длины, диаметра либо конусности детали;
число проходов, необходимость предварительного подгиба и промежуточных проверок;
объём партии и время на перенастройку оборудования между разными изделиями;
дополнительные работы: раскрой, подготовка кромок, сварка, зачистка шва, калибровка и специальный контроль.
Производственные циклы простой цилиндрической заготовки и конуса со сложной геометрией различаются. Серия одинаковых деталей дольше находится в обработке, но оборудование для неё настраивают один раз. Неполные исходные данные тоже задерживают запуск, поскольку документацию приходится согласовывать.
Точный срок называют после технологической проверки и оценки очереди заказов. Одно обещание для любой обечайки или партии здесь не подходит.
Подтверждённые примеры обечаек и конусов
Каждый опубликованный пример должен опираться на выполненный заказ и сопровождаться фотографией детали. Обезличивание допустимо, но характеристики изделия сохраняют без округления и догадок.
Для цилиндрической обечайки указывают марку и толщину листа, внутренний либо наружный диаметр, длину, количество деталей и состояние продольного стыка. Отдельно перечисляют операции: раскрой, подгиб кромок, вальцовку, сварку, зачистку или калибровку.
В кейсе конической детали фиксируют диаметры обоих оснований, высоту, толщину и материал. Полезны снимки заготовки после прокатки и готового конуса с хорошо различимой образующей.
Способ контроля описывают для каждого заказа. Диаметр проверяют в заданных сечениях, овальность оценивают сравнением взаимно перпендикулярных размеров, а конус дополнительно сверяют по основаниям, высоте и образующей.
Состояние кромок тоже относится к измеряемым результатам: показывают сведённый стык, технологический зазор, заданное раскрытие либо сварной шов после обработки.
Числовую точность публикуют лишь при наличии карты измерений, протокола или другого производственного подтверждения. Одной фотографии для заявления о допусках недостаточно.
Для проверки выполнимости и стоимости можно заказать расчёт по чертежу.
подробнее
Запросите коммерческое предложение на металлообработку
Заполните короткую форму, прикрепите чертежи и получите расчет стоимости
и сроков уже сегодня
Заявка отправлена!
Наши специалисты свяжутся с вами в ближайнее время.