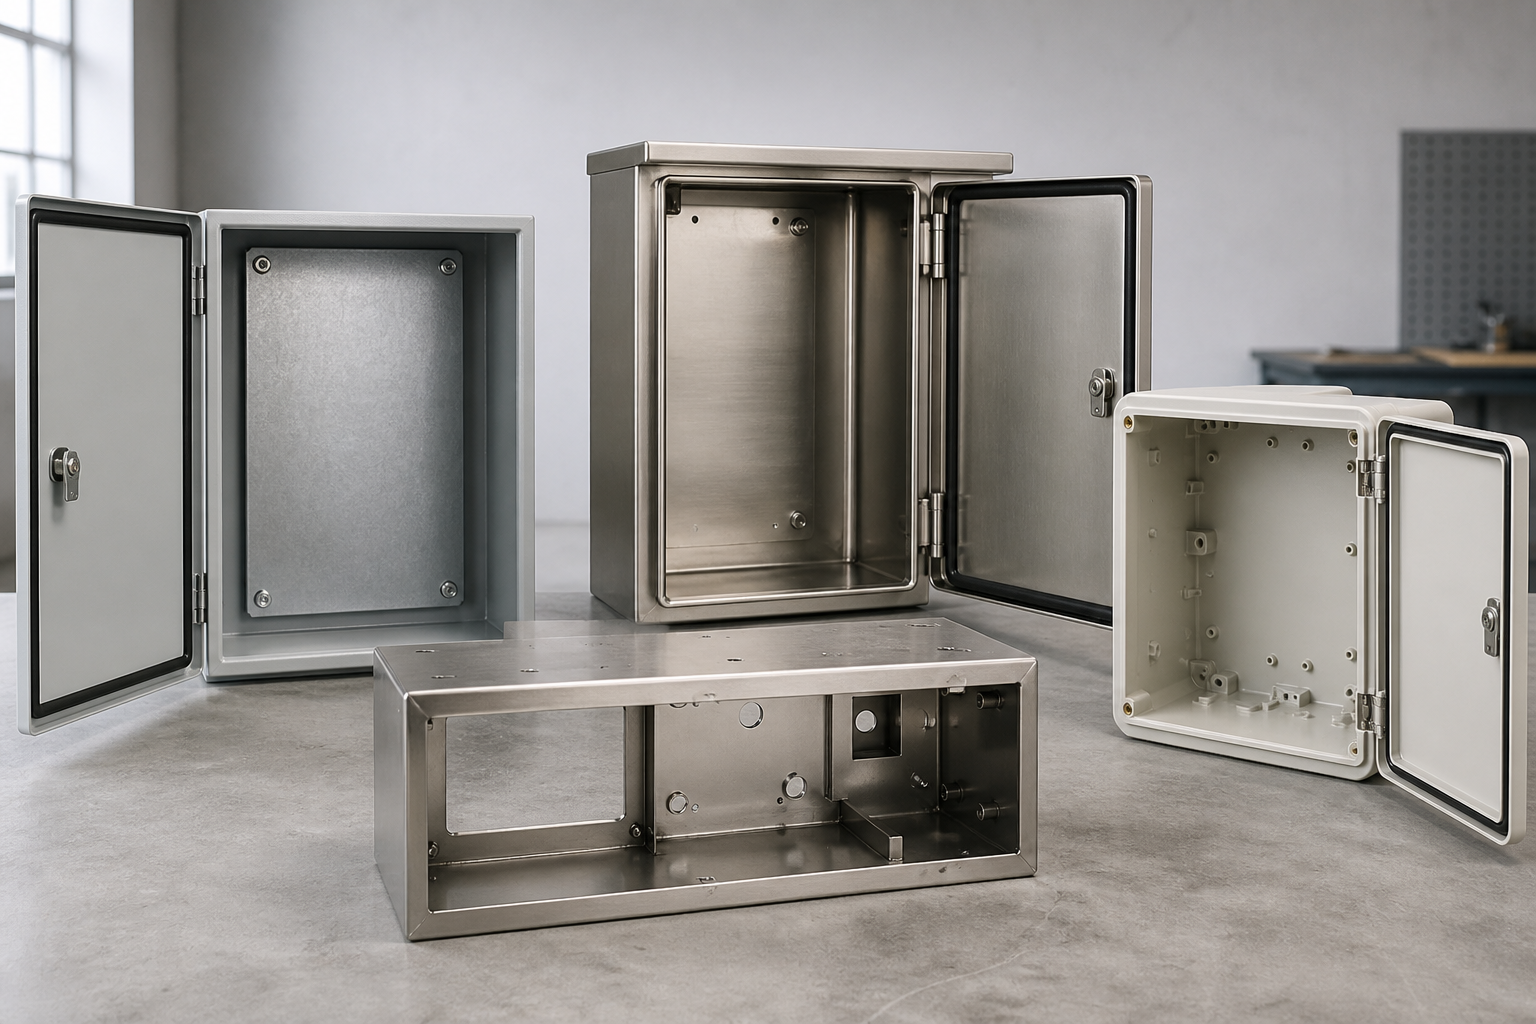
Производим в Москве типовые и нестандартные пустые корпуса электрощитов по чертежам, образцам и техническому заданию. Согласуем материал, габариты, отверстия, двери, монтажные панели и покрытие.
По чертежуИзготовим по вашим чертежам и ТЗ
OEM производствоВыпускаем продукцию для вашего бренда
Типовые и нестандартные пустые корпуса: какой вариант выбрать
Типовое исполнение подходит, когда стандартная конфигурация совпадает с условиями монтажа и не требует переделки дверей, креплений или отверстий. Выбор зависит прежде всего от места установки.
Исполнение
Когда подходит
Настенное
Корпус крепится к стене, а его габариты и точки фиксации соответствуют проекту
Напольное
Нужна установка на основание, при этом подходит серийная конструкция
Встраиваемое
Корпус размещается в подготовленной нише подходящего размера
Индивидуальное
Требуются особые габариты, крепления, количество или размер дверей, нестандартные окна и отверстия
Если хотя бы один критичный параметр серийной модели не совпадает с документацией, нужен корпус щита на заказ. Конструкцию согласуют по исходным размерам и перечню механических элементов.
Результат производства — пустой металлокорпус в оговорённой комплектации. Аппаратура, электрическая схема, разводка и сборка готового электрощита в поставку не входят.
Изготовление по чертежам, образцам и техническому заданию
По чертежам корпус изготавливают с заданными габаритами, отверстиями, гибами, дверями и точками крепления. Документация должна однозначно определять конструкцию, критические размеры и допустимые отклонения.
При работе по физическому образцу сначала определяют, какие параметры требуется воспроизвести. Фиксируют размеры, форму деталей, расположение отверстий, способ соединения, петли, замки и другие механические элементы. Сам образец не заменяет согласованную документацию, особенно если на нём заметны следы износа или поздних доработок.
Техническое задание подходит, когда полного комплекта чертежей ещё нет, но требования к корпусу уже известны. В нём задают материал и толщину листа, габариты, устройство дверей и монтажной панели, крепления, отверстия, покрытие, состав поставки и количество изделий.
До запуска заказа производство проверяет исходные данные на полноту, согласованность и технологическую выполнимость. Расхождения уточняют заранее. Такая проверка касается конструкции металлокорпуса и не включает разработку электрической схемы, размещение аппаратуры, подбор компонентов или проектирование готового щита.
Материалы корпуса и монтажной панели
Материал выбирают с учётом условий установки, конструкции корпуса, способа соединения и финишной обработки. Корпус и монтажную панель при необходимости изготавливают из разных металлов.
Материал
Применение и особенности обработки
Холоднокатаная сталь
Подходит для корпусов с последующей порошковой окраской. Хорошо поддаётся раскрою, гибке и сварке; перед окраской поверхность подготавливают
Оцинкованная сталь
Используется, когда нужен лист с заводским цинковым слоем. При раскрое, гибке и сварке учитывают сохранность покрытия и обработку участков соединения
Нержавеющая сталь AISI 304
Применяется для корпусов с особыми требованиями к материалу и внешней поверхности. Режимы резки, гибки и сварки подбирают отдельно
Нержавеющая сталь AISI 430
Служит другим вариантом нержавеющей стали. Возможность применения зависит от условий эксплуатации и конструкции изделия
Алюминий
Подходит для облегчённых конструкций. При обработке учитывают свойства сплава, особенности гибки и выбранный способ соединения
Марку металла, толщину листа и пригодность материала для конкретной детали подтверждают во время технологической проверки. Назначить эти параметры без учёта чертежей и возможностей оборудования нельзя.
Размеры и конструктивные параметры корпусов
Размеры и конструкцию фиксируют в документации до запуска производства. Для типового корпуса используют характеристики выбранной модели, а у нестандартного исполнения отдельно согласуют каждый параметр.
Параметр
Типовое исполнение
Индивидуальное исполнение
Габариты
По документации модели
По чертежу или ТЗ
Способ установки
Настенный, напольный или встраиваемый
Задаётся с учётом креплений
Материал
Предусмотренный моделью
Холоднокатаная, оцинкованная, нержавеющая сталь или алюминий
Толщина листа
По спецификации модели
Подтверждается технологической проверкой
Количество дверей
По конструкции модели
Одна или несколько
Монтажная панель
При наличии в комплектации
Съёмная или несъёмная, по документации
Отверстия
Штатное расположение
Форму, размеры и координаты задаёт заказчик
Покрытие
По спецификации
Цвет и зоны обработки согласуются
Состав поставки
По комплектации модели
Корпус, двери, панель, фурнитура и крепёж по согласованному перечню
Неподтверждённые диапазоны размеров и толщин не используют. Итоговую конфигурацию определяют после проверки исходных данных.
Раскрой деталей электротехнического корпуса
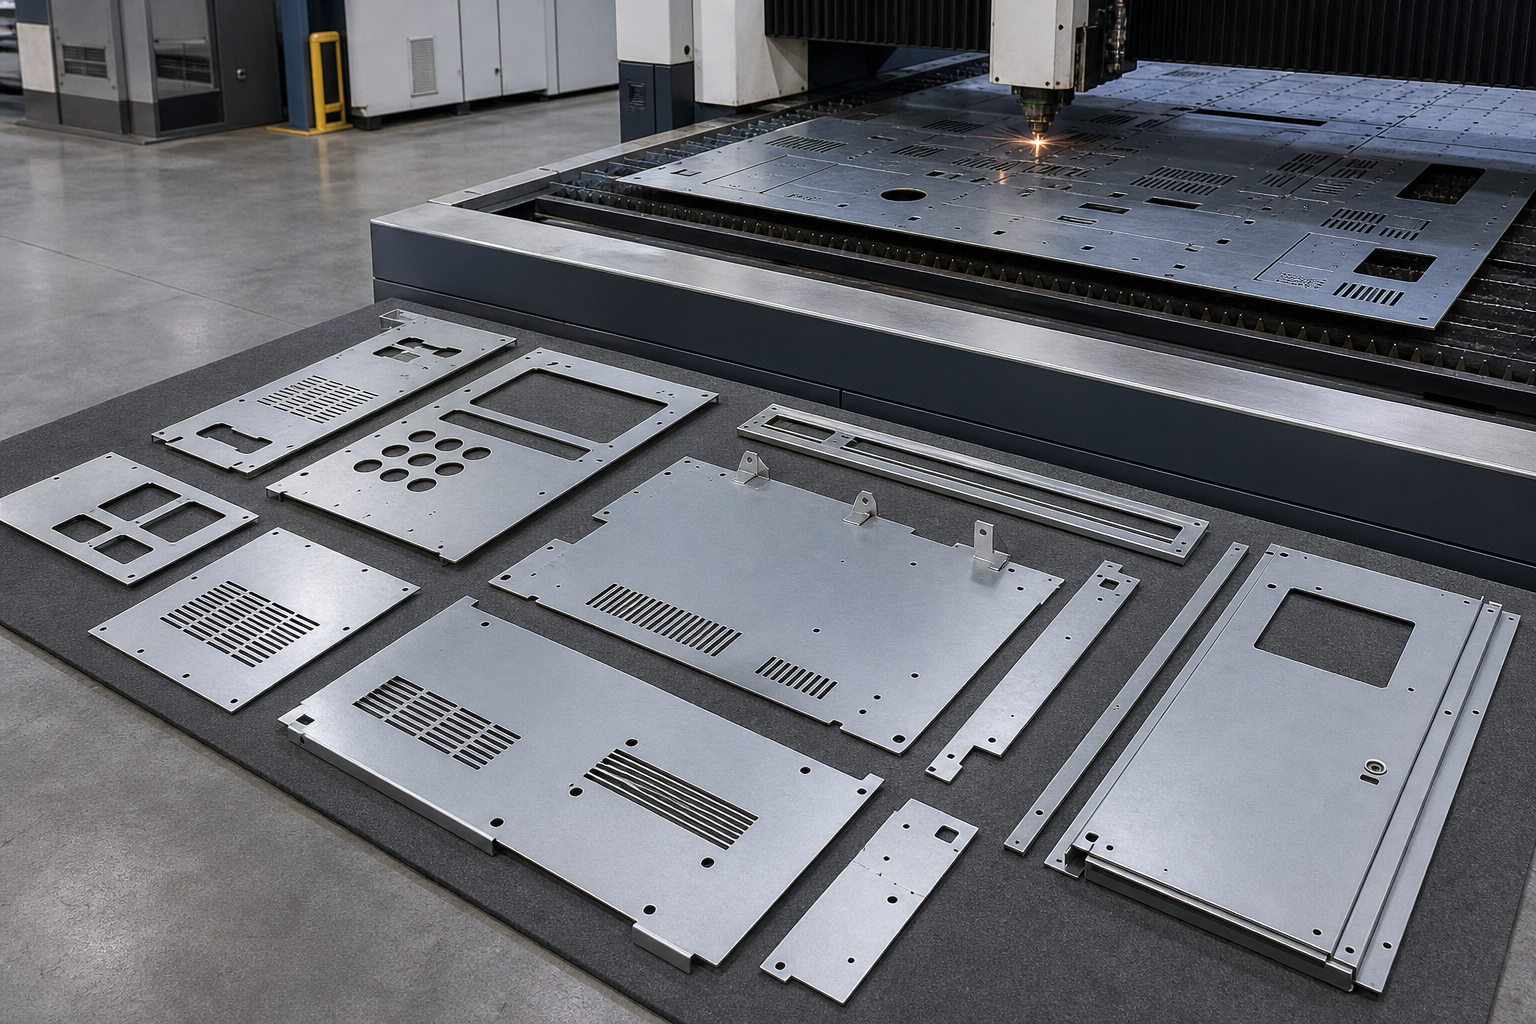
Раскрой начинается с подготовки развёрток деталей. Объёмную модель переводят в плоские контуры, учитывая линии будущих гибов, технологические припуски и особенности соединения элементов. Затем заготовки размещают на листе и вырезают по согласованной геометрии.
В плоском контуре фиксируют:
внешний контур каждой детали;
вырезы, пазы и точки крепления;
расположение будущих отверстий;
линии гиба и базовые поверхности;
припуски для дальнейшей обработки и сборки.
Чертёж, трёхмерная модель и файлы плоских контуров должны описывать одну версию изделия. Даже небольшое расхождение влияет на следующие операции: гибы смещаются, отверстия не совпадают с креплениями, сопрягаемые детали плохо стыкуются. После раскроя исправлять такие ошибки сложнее.
Перед запуском проверяют размеры, привязки, состав деталей и соответствие развёрток принятой конструкции. Согласованные исходные данные служат точной основой для гибки, сварки и последующей сборки пустого корпуса.
Гибка панелей и формирование геометрии корпуса
Заготовку устанавливают по базовым поверхностям и сверяют положение линий гиба с документацией.
Вначале выполняют гибы, которые формируют основные стенки корпуса. Последовательность выбирают так, чтобы уже согнутые участки не мешали дальнейшей обработке.
После этого получают отбортовки и кромки под сварное или болтовое соединение. На том же этапе формируют сопрягаемые поверхности для стыковки деталей.
После каждого перехода проверяют углы, взаимное положение стенок и общую геометрию. Повторяемость гибов снижает риск перекосов при изготовлении партии.
Готовые панели сопоставляют между собой до сварки и сборки. Совпадение посадочных поверхностей влияет на установку дверей, монтажной панели, петель, замков и крепежа. Размеры и допустимые отклонения берут из согласованной документации.
Сварка, зачистка и подготовка соединений
Сварка соединяет подготовленные детали, фиксирует внутренние элементы и придаёт корпусу нужную жёсткость. К работе переходят после проверки геометрии панелей.
Детали устанавливают по базовым поверхностям, совмещают кромки и временно фиксируют. До сварки сверяют взаимное положение стенок, отбортовок и креплений.
Способ соединения выбирают по материалу, толщине листа и требованиям документации. Для углеродистой стали может применяться сварка полуавтоматом, для нержавеющей стали и алюминия — аргонная сварка, если производство подтверждает выбранную технологию.
Швы выполняют в заданной последовательности, чтобы получить жёсткую конструкцию и снизить риск деформации. Их тип, расположение и характеристики задаёт чертёж.
Сваренный корпус проверяют на перекосы, непровары и другие видимые дефекты.
Швы и прилегающие участки зачищают в объёме, указанном в документации. После этого поверхности готовят к дальнейшей обработке или окраске.
Отверстия, окна и места кабельных вводов
Крепёжные отверстия предусматривают под петли, замки, монтажную панель, кронштейны и другие механические элементы корпуса.
На дверях и лицевых панелях размещают круглые или фигурные вырезы под кнопки, переключатели, индикаторы и измерительные приборы.
Вентиляционные отверстия, решётки и окна задают с учётом положения, формы и способа крепления.
Кабельные вводы и люки располагают на стенках либо основании корпуса согласно документации. Для них указывают размеры, количество и нужный контур.
Отдельно обозначают смотровые окна, технологические вырезы, пазы и места установки дополнительной фурнитуры.
До запуска производства для каждого элемента фиксируют координаты, диаметр или габариты, форму и привязку к базовым поверхностям. Неоднозначные размеры и пересекающиеся контуры уточняют заранее. Перенос отверстий после раскроя, гибки или сварки может потребовать полной переделки детали.
Двери, петли, замки и варианты открывания
Корпус изготавливают с одной дверью или несколькими створками. Конфигурацию выбирают по габаритам проёма и требованиям документации.
Положение петель определяет направление открывания: левое, правое или встречное для двухстворчатой конструкции.
Количество и расположение замков согласуют заранее. В чертеже отмечают их тип, посадочные места и необходимые вырезы.
Для крупных дверей предусматривают усиление, если оно заложено в конструкцию. Такое решение помогает сохранить геометрию створки во время эксплуатации.
В двери можно предусмотреть смотровое окно заданной формы и размера. Материал прозрачной вставки и способ её крепления согласуют отдельно.
Петли, замки, ручки, уплотнения, ограничители открывания и элементы окна входят в поставку лишь при прямом указании в документации и спецификации.
Монтажные панели и внутренние крепления
Монтажная панель бывает съёмной или несъёмной. Съёмную панель фиксируют на шпильках, кронштейнах или другом согласованном крепеже, чтобы её можно было извлечь из корпуса. Несъёмную закрепляют сваркой либо механическим способом по чертежу.
В документации задают:
габариты и толщину панели, марку материала;
координаты точек фиксации и тип крепежа;
размеры, форму и расположение отверстий;
зазоры до стенок, двери и других деталей корпуса;
требования к покрытию и обработке кромок;
расположение внутренних шпилек, гаек, реек и кронштейнов.
Все размеры привязывают к базовым поверхностям. Размещение электроаппаратуры в эти работы не входит: производство охватывает только панель и механические крепления.
Окраска и финишная обработка поверхности
Поверхность корпуса очищают от загрязнений и следов предыдущих операций. Сварные швы, кромки и заметные неровности обрабатывают в объёме, заданном документацией.
До порошковой окраски согласуют цвет и требования к внешнему виду: допустимость шагрени, разницы в оттенке, следов от подвесов и других особенностей покрытия.
На чертеже обозначают окрашиваемые зоны. Резьбы, контактные площадки, места крепления и остальные участки, которые требуется оставить без покрытия, отмечают отдельно.
Подготовленный корпус окрашивают и выдерживают по принятой технологии. Затем поверхность осматривают, проверяя равномерность слоя и наличие видимых дефектов.
Степень защиты, коррозионную стойкость и соответствие стандартам указывают только при наличии подтверждённых требований, подходящих конструктивных решений и документов.
Требования к чертежам, моделям и спецификациям
Габариты корпуса указывают по ширине, высоте и глубине.
Для корпуса и монтажной панели задают марку материала и толщину листа.
Критические размеры выделяют отдельно, рядом указывают требуемые допуски.
Для отверстий и вырезов фиксируют форму, размеры, координаты и привязку к базовым поверхностям.
В документации описывают количество дверей, направление открывания, петли, замки и усиления.
Для монтажной панели задают габариты, способ фиксации, зазоры и расположение отверстий.
Отдельным перечнем приводят внутренние крепления, шпильки, кронштейны и прочие механические элементы.
Требования к покрытию включают цвет, окрашиваемые зоны и участки без покрытия.
В спецификации указывают количество корпусов и требуемую дату готовности.
До начала работ сверяют версии 3D-модели, чертежей, плоских контуров и спецификации. Расхождения устраняют до запуска заказа, а подходящие форматы файлов согласуют с производством.
Контроль геометрии и качества изготовления
Габариты корпуса сверяют с чертежом. Контроль охватывает ширину, высоту, глубину и критические размеры, для которых заданы допуски.
Отверстия и вырезы проверяют по форме, размеру и взаимному расположению. Отдельно оценивают их привязку к базовым поверхностям.
У дверей контролируют геометрию, прилегание, работу петель и замков, направление открывания. Перекосы могут мешать сборке корпуса.
Монтажную панель проверяют по габаритам, точкам фиксации, зазорам и расположению отверстий. Съёмная панель должна устанавливаться и извлекаться без помех.
Сварные соединения осматривают по требованиям документации. Проверяют расположение швов, целостность соединений и согласованный объём зачистки.
После финишной обработки оценивают равномерность покрытия, видимые дефекты, состояние кромок и участков, оставленных без окраски.
Для сложного изделия или серии можно согласовать контрольный образец до выпуска партии, если производство подтверждает такую возможность. Методы проверки и состав контрольных документов определяют заранее.
Из чего складывается срок производства
Общий срок состоит из нескольких этапов:
Проверка документации. Производство сверяет чертежи, модели, плоские контуры и спецификацию, затем уточняет спорные параметры.
Подготовка производства. Проверяют наличие нужного материала, готовят развёртки и определяют последовательность операций.
Изготовление контрольного образца. Этот этап добавляют для сложного или серийного заказа, если возможность согласована заранее. После проверки образца конструкцию при необходимости корректируют.
Выпуск партии. Продолжительность зависит от количества корпусов и загрузки на каждой технологической операции.
На срок влияют сложность раскроя и гибки, количество отверстий, сварных соединений и деталей корпуса. Дополнительное время требуется на подготовку поверхности и нанесение покрытия. Если нужного металла или согласованной фурнитуры нет в наличии, период закупки тоже включают в производственный график. Дату готовности определяют индивидуально после проверки документации и состава заказа.
От чего зависит стоимость корпуса
При расчёте учитывают измеримые параметры изделия и объём необходимых операций:
габариты корпуса, от которых зависят расход листового металла и размер заготовок;
марку материала и толщину листа;
форму и количество деталей для раскроя;
число гибов и последовательность формирования корпуса;
количество соединений, длину сварных швов и требования к зачистке;
число отверстий, окон и мест под кабельные вводы;
конструкцию дверей и монтажных панелей, включая усиления и крепления;
петли, замки и другую согласованную фурнитуру;
подготовку поверхности, зоны окраски и выбранное покрытие;
изготовление контрольного образца, если он нужен;
объём партии.
Стоимость рассчитывается индивидуально после проверки исходных данных. Она зависит от параметров заказа, поэтому заранее фиксировать точные расценки без согласованной документации нельзя.
Данные для расчёта заказа
Для предварительной оценки нужны сведения о конструкции и объёме работ:
чертежи, техническое задание или фотографии образца с указанием элементов, которые требуется воспроизвести;
габаритные и критические размеры корпуса, дверей и монтажной панели;
материал, марка металла и толщина листа, если они уже определены;
количество корпусов: единичный образец или партия;
перечень механических элементов, включая петли, замки, крепления, окна, вентиляционные отверстия и места кабельных вводов;
требования к покрытию, цвету, окрашиваемым зонам и участкам без отделки;
желаемая дата готовности, необходимая для оценки загрузки, наличия материала и последовательности операций.
После проверки исходных данных стоимость и срок определяют индивидуально. Заказать расчёт можно, оставив заявку на сайте. Итогом работ становится пустой корпус с согласованными механическими элементами, без проектирования электрической части, подбора аппаратуры, комплектования и сборки готового электрощита.
подробнее
С какими металлами мы работаем
Al·алюминий
CuZn·латунь
Cu·медь
AISI·нержавейка
Zn·оцинковка
Fe·углеродистая сталь
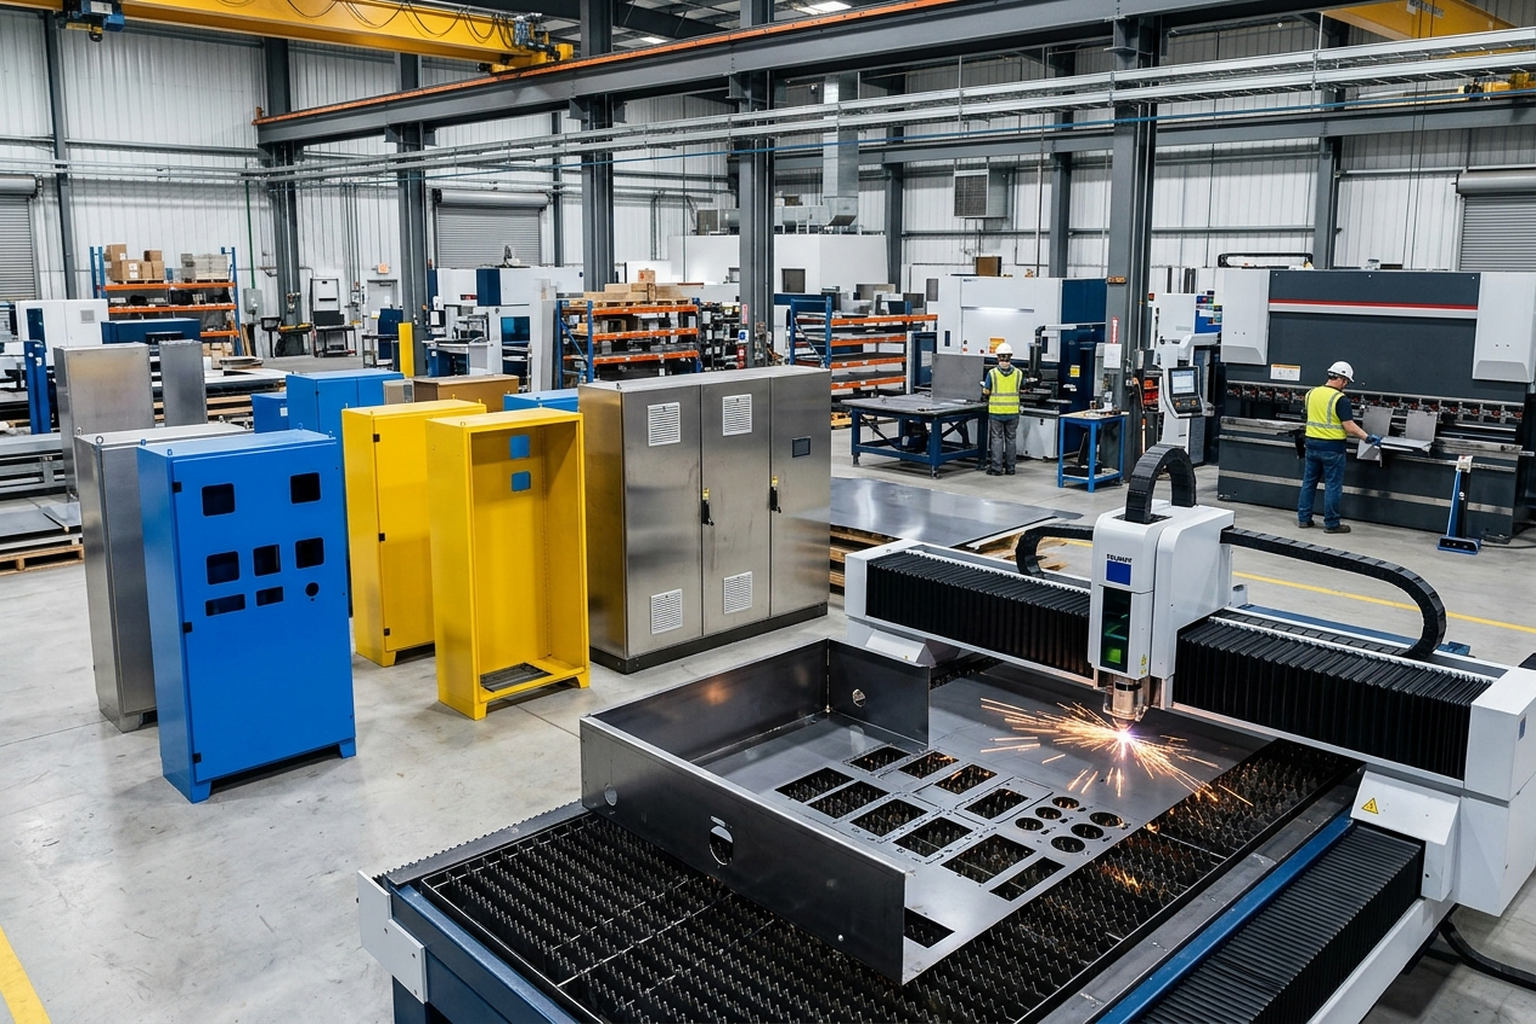
Собственные производственные площадки в Подольске и Климовске
Поддерживаем полный цикл металлообработки: от раскроя металла до сборки и упаковки готовых изделий.
2 площадки
Собственное производство
Подольск и Климовск
Московская область
Полный цикл
От чертежа до готового изделия
Отгрузка по РФ
Транспортными компаниями
От 1 изделия
Минимальные партии
г. Подольскплощадь территории свыше 9 000 м²
Подольск
Основные операции
Лазерная резка металла
Гибка листового металла
Сварочные работы
Сборка корпусов
Лазерная резкаГибкаСваркаСборка
г. Климовскплощадь территории свыше 15 000 м²
Климовск
Основные операции
Серийное производство
OEM изготовление
Контроль качества
Упаковка и отгрузка
OEMКонтроль качестваСерийное производствоОтгрузка
По чертежам и ТЗ
Изготовим по вашим чертежам и техническому заданию
По образцу
Изготовление изделий по вашему образцу
OEM производство
Производим под вашей торговой маркой
Минимальные партии
Изготовление от 1 изделия
Соблюдаем сроки
Соблюдаем сроки и договорённости
Почему заказывают у нас
Собственное производство
Выпускаем продукцию на собственных мощностях с полным контролем качества на всех этапах — от заготовки до упаковки.
Современное оборудование
Используем точную резку, гибку, сварку и покраску на высокотехнологичном оборудовании последнего поколения.
Гибкий подход к заказам
Работаем как по чертежам заказчика, так и разрабатываем проекты с нуля, предлагая оптимальные решения.
Соблюдаем сроки
Планируем производство и логистику так, чтобы каждая партия изделий сдавалась точно в согласованные сроки.
Прозрачная смета
Перед началом работ готовим подробную смету с учётом всех этапов производства, включая материалы и дополнительные услуги.
Контроль качества
Вся продукция выпускается на сертифицированных предприятиях с многоступенчатым контролем качества на каждом этапе производства.
Этапы сотрудничества
Оформление заявки
Заполняете форму на сайте или связываетесь с нами по телефону для первичного обсуждения проекта.
Расчет и согласование
Принимаем проект на расчет, формируем КП. После согласования подписываем договор, выставляем счет, после оплаты отправляем заказ в производство.
Изготовление и отправка
Готовую продукцию отправляем вам или вы можете забрать её самостоятельно.
Оплата и доставка
Небольшие партии изготавливаем от 1 рабочего дня. На производстве можно посмотреть образцы и процесс изготовления в сопровождении менеджера.
Варианты оплаты
Работаем только с юридическими лицами. Оплата по безналичному расчёту: выставляем счёт с НДС, после поступления средств отправляем заказ в производство.
Доставка
Готовые заказы доставляем в течение 3 рабочих дней по Москве и Московской области собственным транспортом.
Москва — от 1 000 ₽
Московская область — от 3 000 ₽
Бесплатная доставка по Москве до терминалов транспортных компаний
Отправляем грузы по России через крупнейшие транспортные компании:
СДЭК
Деловые Линии
ПЭК
Байкал-Сервис
КИТ
ЖелДорЭкспедиция
DPD
Энергия
GTD
Vozovoz
Самовывоз
Московская область, г. Подольск, мкр. Климовск, ул. Индустриальная, д. 13В, стр. 1
Что ещё важно знать перед заказом
Сколько стоит корпус электрощита?
От 3 000 ₽. Точная цена зависит от материала, толщины стали, степени защиты и опций. Присылайте ТЗ — рассчитаем бесплатно.
Изготавливаете ли нестандартные размеры?
Да. Любой ящик, навесной или напольный, по вашим чертежам — даже если его нет в каталоге.
Есть ли доставка в регионы?
Да. Работаем по всей России. Доставка до терминала ТК — бесплатно.
Соответствуют ли корпуса ГОСТ?
Абсолютно. Все изделия проходят контроль качества и соответствуют нормам ПУЭ и ГОСТ.
Запросите коммерческое предложение на металлообработку
Заполните короткую форму, прикрепите чертежи и получите расчет стоимости
и сроков уже сегодня
Заявка отправлена!
Наши специалисты свяжутся с вами в ближайнее время.