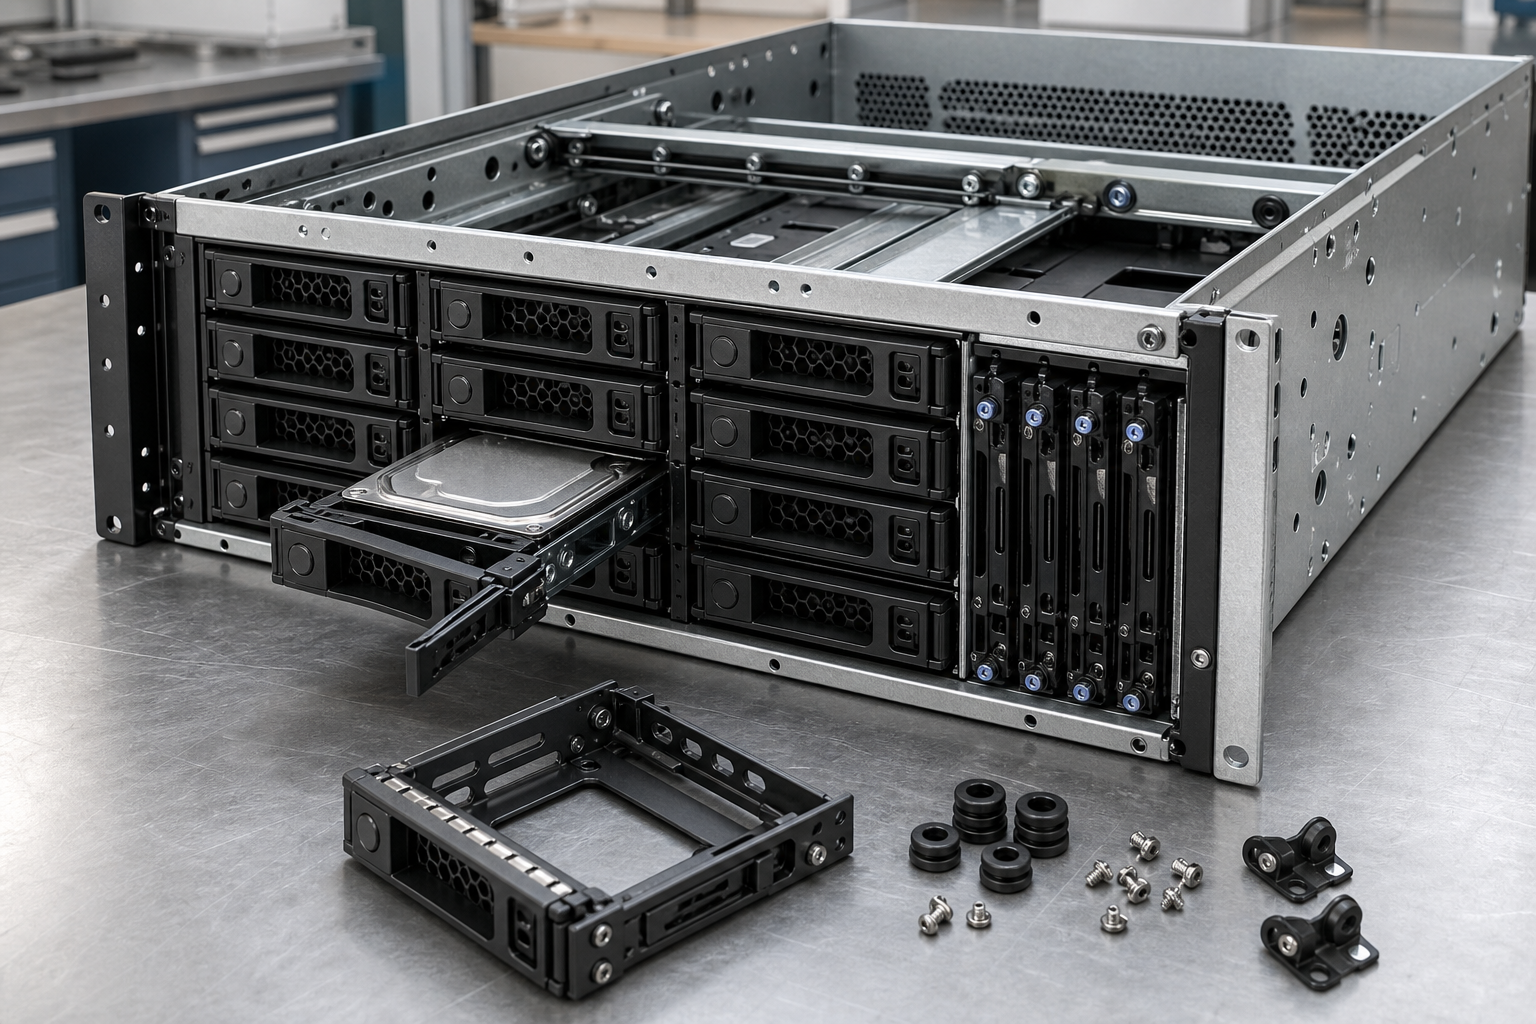
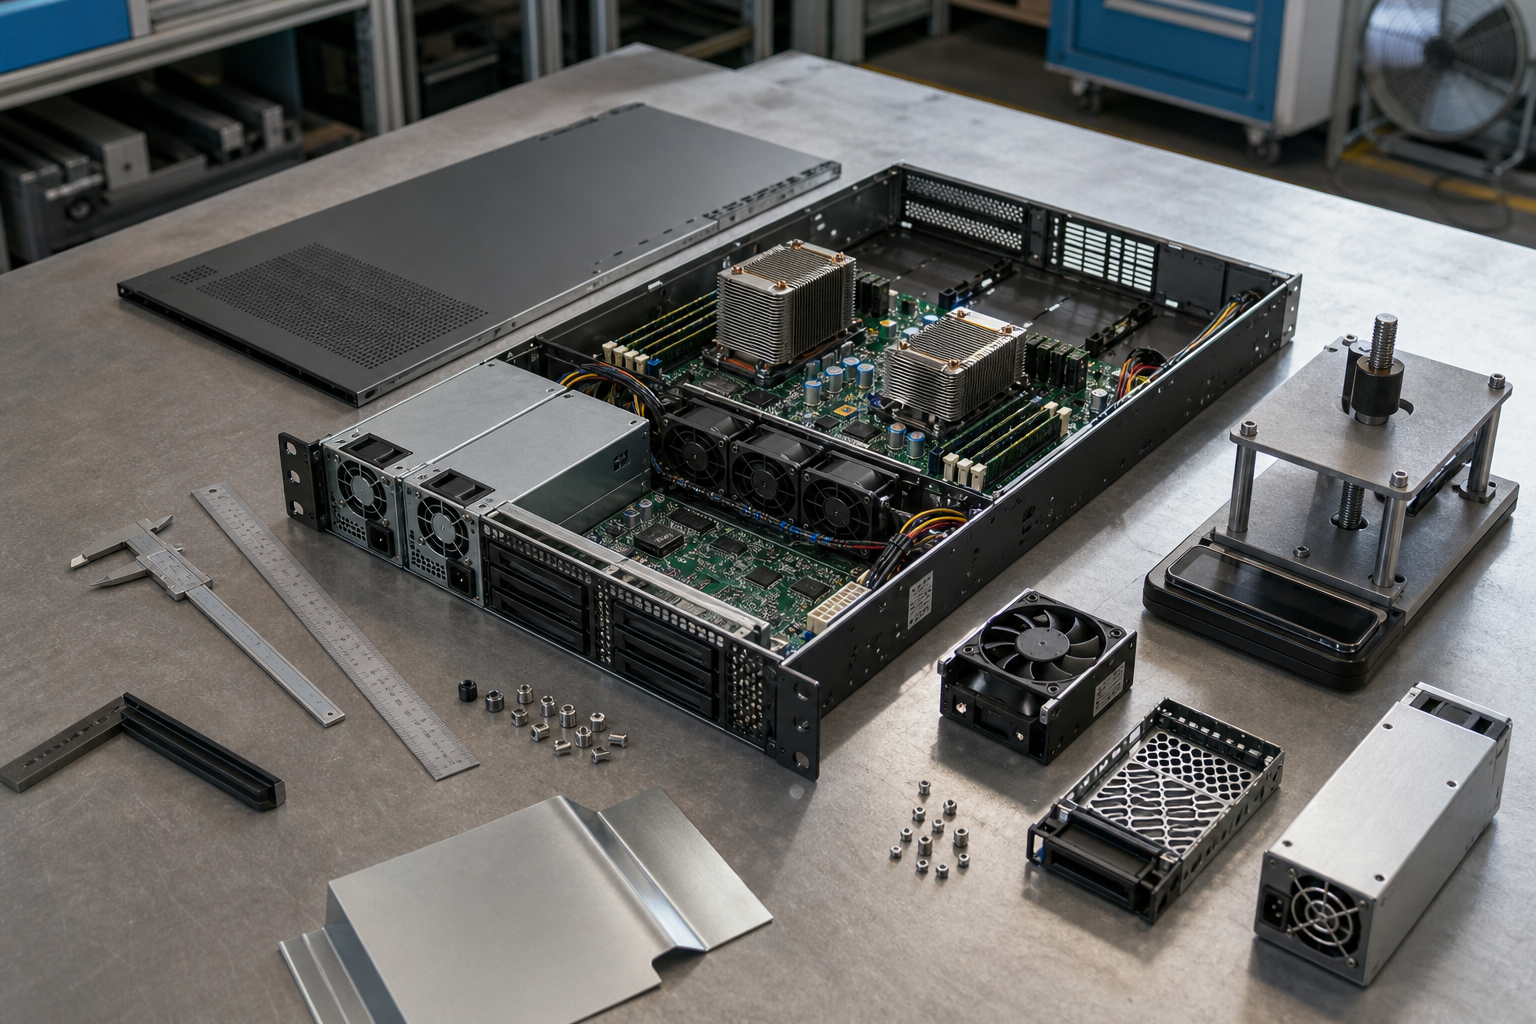
Проектируем и изготавливаем серверные корпуса и шасси 19 дюймов по техническому заданию — от прототипов до серий. Учитываем компоновку оборудования, охлаждение, конфигурацию панелей и креплений.
По чертежуИзготовим по вашим чертежам и ТЗ
OEM производствоВыпускаем продукцию для вашего бренда
Корпус сервера и серверное шасси: различия и задачи
Корпус сервера защищает комплектующие, определяет их взаимное расположение и помогает наладить вентиляцию. Серверным шасси обычно называют несущую основу с креплениями для системной платы, блока питания, накопителей, вентиляторов и карт расширения. В готовом изделии корпус и шасси чаще всего объединены в одну конструкцию.
Rack-корпус предназначен для монтажа в стойку, однако одно название ещё не гарантирует совместимость с конкретным оборудованием. Обычный корпус для аппаратуры бывает настольным, настенным или стоечным. Серверная компоновка предусмотрена далеко не в каждом варианте.
Новая конструкция по ТЗ требуется при нестандартных габаритах или особом расположении компонентов, разъёмов, вентиляции и креплений. Если требования близки к уже разработанной модели, хватает адаптации: меняют панели, внутренние кронштейны, перфорацию и точки монтажа. Для нескольких устройств подходят смежные решения, например корпуса серверных стоек и шкафов.
Совместимость со стойкой стандарта 19 дюймов
Монтажная ширина корпуса должна соответствовать 19-дюймовому формату, а передние крепёжные уши — совпадать с отверстиями на вертикальных направляющих стойки.
Точки крепления проверяют по расположению и шагу. Учитывают тип отверстий в профиле, используемые закладные гайки, винты и возможность установки задней опоры.
Внешняя ширина шасси не должна мешать монтажу между профилями. Выступающие ручки, крышки и крепёж тоже включают в расчёт, особенно при плотном размещении оборудования.
Ограничения конкретной стойки определяют её полезная глубина, расстояние между передними и задними направляющими, допустимая нагрузка и положение дверей.
За задней панелью оставляют место для разъёмов, кабелей и допустимых радиусов их изгиба. Иначе подключение может мешать закрытию двери или перекрывать вентиляцию.
Формат 19 дюймов описывает монтажную систему, но сам по себе не гарантирует совместимость. Перед изготовлением сверяют размеры стойки, схему креплений и глубину шасси, а также проверяют, достаточно ли места для подключения и обслуживания.
Исполнения 1U, 2U, 3U и 5U
Высота в юнитах определяет внутренний объём и напрямую влияет на расположение деталей. Чем ниже корпус, тем жёстче ограничения по вентиляторам, картам расширения, блоку питания и доступу к крепежу.
Исполнение
Внутренний объём и компоновка
Охлаждение и обслуживание
1U
Минимум места, компоненты размещают особенно плотно; для некоторых карт нужны райзеры
Воздушные каналы узкие, доступ к узлам ограничен
2U
Больше вариантов размещения накопителей, вентиляторов и плат расширения
Проще организовать поток и доступ к креплениям
3U
Более свободный монтаж крупных компонентов и кабелей
Удобнее разделять зоны охлаждения и обслуживать узлы
5U
Значительный запас по высоте для сложной компоновки и дополнительных креплений
Больше места для вентиляторов, воздуховодов и замены компонентов
Но одной высоты недостаточно, чтобы подтвердить совместимость с выбранными деталями. Проверять нужно сборку целиком. Исполнения 1U, 2U, 3U и 5U включают в ассортимент и размещают на отдельных страницах только после подтверждения их фактического наличия.
Глубина корпуса и монтажные ограничения
Глубину шасси определяет компоновка целиком, а не один размер системной платы. При расчёте учитывают несколько ограничений:
Габариты платы задают базовую длину корпуса и положение внутренних креплений.
Для блока питания требуется место под установку, подключение и отвод нагретого воздуха.
Корзины накопителей увеличивают глубину сборки, особенно при продольном размещении дисков.
Между вентиляторами и компонентами оставляют зазор, чтобы воздушный поток не упирался в кабели или крупные детали.
Разъёмы не размещают вплотную к стенкам. Кабелям нужен запас для подключения и допустимого радиуса изгиба.
Полезную глубину стойки измеряют между фактическими ограничителями, включая двери, поперечины и уже установленное оборудование.
Положение передних и задних направляющих сверяют с точками опоры корпуса и длиной салазок.
Позади задней панели оставляют свободное место. Оно нужно для штекеров, кабельных жгутов и обслуживания подключений.
Форм-факторы системных плат и карты расширения
При проектировании одного заявленного форм-фактора недостаточно, нужны сведения о конкретной модели системной платы. В документацию включают:
Форм-фактор и точные габариты платы с учётом выступающих разъёмов, радиаторов и других элементов.
Координаты крепёжных отверстий, размеры стоек и требования к изоляции платы от металлического основания.
Расположение внешних портов, внутренних колодок питания, интерфейсных разъёмов и точек подключения накопителей.
Состав карт расширения: количество, длину, высоту, толщину и положение разъёмов каждой платы.
Число слотов на задней панели и расстояние между ними. Эти параметры сверяют с фактической компоновкой.
Способ установки карт. При вертикальном размещении высота корпуса должна соответствовать их габаритам.
Тип и размеры райзер-карты при горизонтальном монтаже, включая её крепление, разъёмы, кабели и соседние компоненты.
Поддержку определённого формата платы или комплекта карт подтверждают только после проверки выбранного корпуса.
Размещение и тип блока питания
Блок питания выбирают до того, как утвердить внутреннюю компоновку. От его типоразмера, мощности и способа установки зависят размеры шасси, расположение креплений и соседних узлов.
Для конкретной модели сверяют размеры, точки крепления и положение входного разъёма.
Вокруг блока оставляют зазоры для монтажа, вентиляции и снятия при обслуживании.
Кабели прокладывают без резких изгибов и натяжения. Жгуты не должны перекрывать вентиляторы, плату или накопители.
При резервировании предусматривают место для нескольких модулей, общего крепёжного узла и разъёмов подключения.
Направление встроенного вентилятора согласуют с общей схемой охлаждения. Нагретый воздух не должен возвращаться в зону забора.
Доступ к крепежу и разъёмам сохраняют после установки остальных компонентов.
Совместимость с выбранным блоком питания проверяют по чертежу или фактическому образцу.
Отсеки и крепления для накопителей
Число, формат и расположение накопителей зависят от фактической конфигурации сервера. При компоновке учитывают монтаж, подключение и охлаждение дисковой зоны.
Для каждого накопителя указывают габариты, интерфейс, ориентацию и способ крепления. Одного названия формата недостаточно.
Корзину проектируют с учётом массы дисков, вибрации, допустимых зазоров и доступа к крепёжным винтам.
Переднее расположение упрощает замену накопителей, но влияет на вентиляционные отверстия и путь входящего воздуха.
Внутренние отсеки освобождают место на панели. При этом крышка корпуса должна сниматься без разборки соседних узлов.
За дисками оставляют пространство для разъёмов питания и передачи данных. Кабели не должны перегибаться, перекрывать вентиляторы или мешать извлечению корзины.
Салазки и горячую замену указывают только для проверенной конфигурации с совместимыми корзинами, разъёмами и ответными платами.
Воздух направляют вдоль накопителей так, чтобы на его пути не было закрытых зон и препятствий.
Охлаждение и направление воздушного потока
Сначала определяют тепловую нагрузку процессора, системной платы, накопителей, блока питания и карт расширения. Для расчёта используют данные по каждой установленной модели.
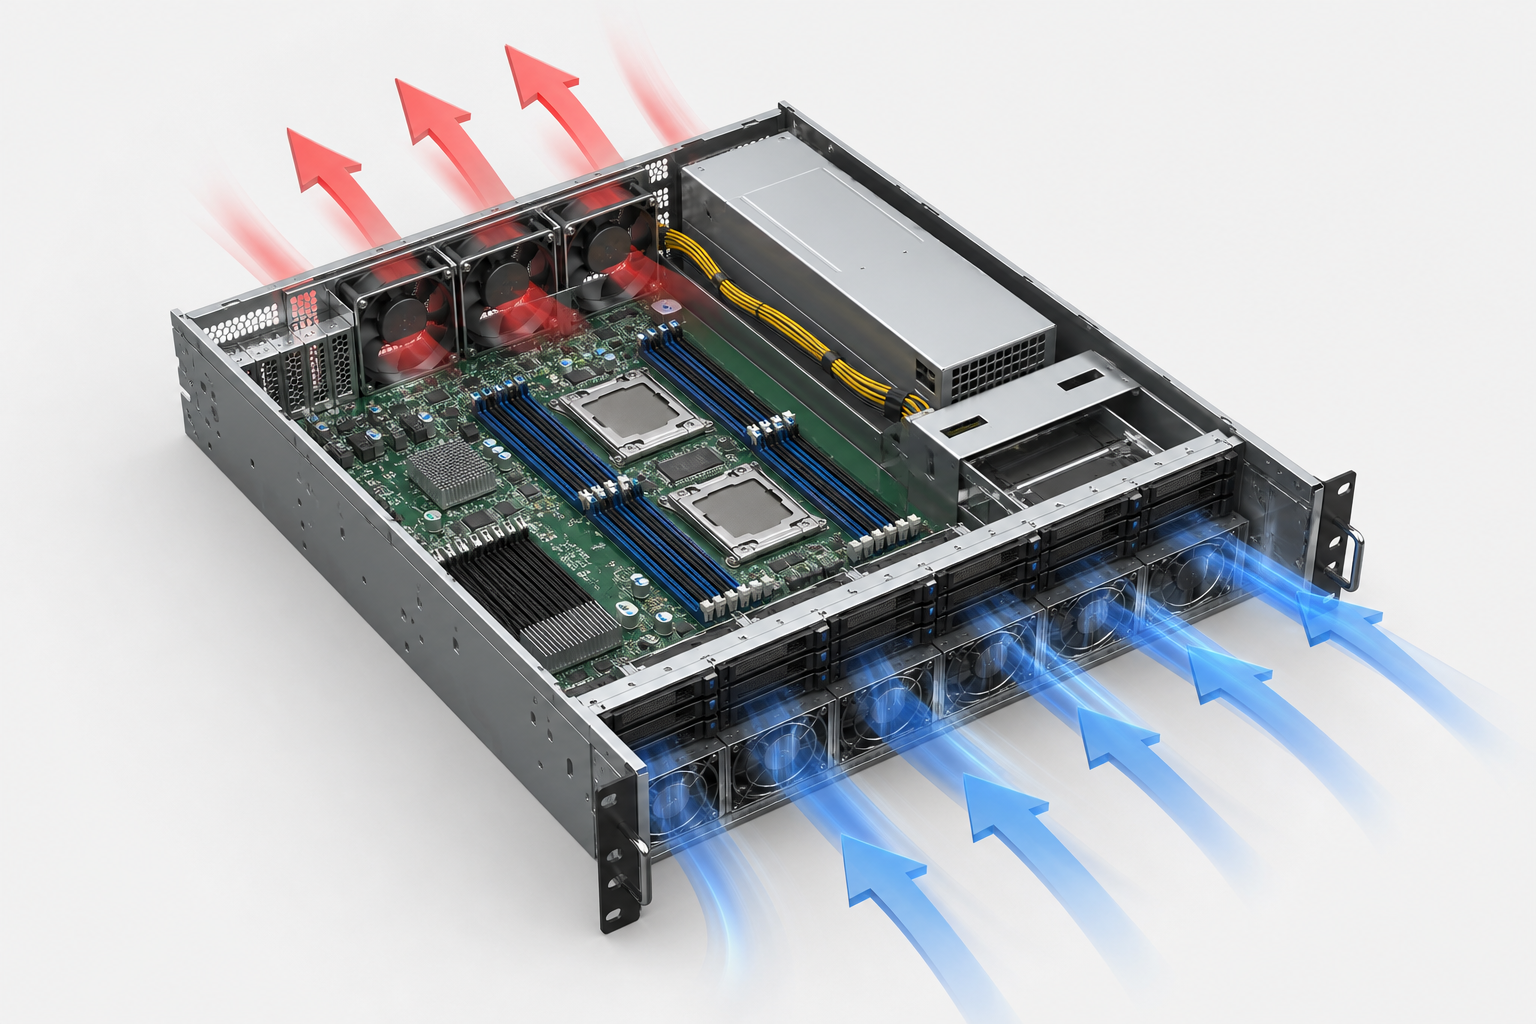
Затем задают направление потока: место входа холодного воздуха и зону выхода нагретого. Выброс не должен возвращаться к воздухозаборнику.
Размеры, количество и положение вентиляторов выбирают с учётом компоновки. Между ними и горячими компонентами не размещают сплошные перегородки, плотные кабельные жгуты или закрытые корзины.
Вентиляционную перфорацию распределяют по зонам забора и выброса. Её форму и площадь согласуют с прочностью панелей, креплениями и расположением внутренних деталей.
Фильтры устанавливают там, где нужна защита от пыли. При проектировании учитывают сопротивление потоку, способ фиксации и возможность очистки без полной разборки сервера.
На готовой компоновке проверяют проход воздуха вдоль плат, накопителей и блока питания. Кабели закрепляют вне основных каналов.
Вентиляторы, фильтры и обслуживаемые узлы должны оставаться доступными после установки корпуса в стойку. Температуру и уровень шума подтверждают расчётом или испытанием конкретной сборки.
Конфигурация передней и задней панелей
На передней панели размещают органы управления, световые индикаторы и разъёмы, к которым нужен быстрый доступ. Их положение сверяют с внутренними платами и кабелями.
Вентиляционные отверстия не должны конфликтовать с кнопками, крепежом, накопителями и декоративными элементами. Размер и рисунок перфорации определяют с учётом воздушного потока.
Кабельные вводы располагают так, чтобы провода проходили без резких перегибов и не мешали снимать крышку или обслуживать узлы.
На задней панели предусматривают вырезы под разъёмы системной платы, блока питания и другого установленного оборудования.
Количество и положение слотов расширения зависят от карт, райзеров и выбранной компоновки. Неподтверждённые варианты заранее не закладывают.
Раскрой передней и задней панелей, а также точки крепления сверяют по чертежам. Нужны точные размеры или реальные модели комплектующих: номинального форм-фактора часто не хватает.
Крепление корпуса и подбор направляющих
Передние монтажные уши фиксируют корпус на вертикальных профилях стойки. Для лёгких и неглубоких моделей этого может быть достаточно, но допустимую нагрузку проверяют расчётом.
Задняя опора разгружает передние крепления и снижает прогиб длинного шасси. Её положение зависит от расстояния между монтажными профилями.
Выдвижные направляющие упрощают доступ к оборудованию без полного демонтажа. Их выбирают по глубине корпуса, ходу, способу фиксации и массе собранного сервера.
До проектирования сверяют монтажную ширину, шаг и тип отверстий профилей, полезную глубину стойки, расстояние между передней и задней плоскостями крепления.
Отдельно учитывают выступающие разъёмы, кабели и свободное место для обслуживания сзади.
Комплект поставки определяют отдельно для каждого проекта. Передние уши, задние опоры, салазки, винты, закладные гайки и монтажные кронштейны нельзя считать стандартной комплектацией без подтверждения.
Материалы, покрытия и жёсткость конструкции
Материал и толщину листа подбирают с учётом массы комплектующих, длины корпуса и условий эксплуатации. Для нагруженного шасси нужны рёбра жёсткости, отбортовки и дополнительные точки крепления.
Материал или обработка
Особенности применения
Холоднокатаная сталь
Подходит для деталей корпуса, крышек и панелей; хорошо поддаётся раскрою, гибке и сварке
Оцинкованная сталь
Защитный слой снижает риск коррозии; при обработке учитывают сохранность покрытия
Нержавеющая сталь
Применяется при повышенных требованиях к стойкости против коррозии, но влияет на массу и технологию изготовления
Алюминий
Уменьшает вес конструкции; толщину и усиления подбирают по требуемой жёсткости
Порошковая окраска
Создаёт защитно-декоративное покрытие; цвет и фактуру согласуют по ТЗ
Антикоррозийная обработка
Подбирается с учётом влажности, температурного режима и других условий эксплуатации
Слишком тонкий металл прогибается под нагрузкой. Излишняя толщина тоже нежелательна: корпус становится тяжелее, а обработка усложняется. Подходящее исполнение выбирают после проверки компоновки и расчёта нагруженных участков.
Исходные данные для технического задания
Для разработки серверного корпуса нужны параметры оборудования и требования к готовой конструкции:
Параметры стойки: монтажную ширину, полезную глубину, расстояние между профилями, тип отверстий и ограничения по нагрузке.
Высоту корпуса в юнитах и требуемую глубину с учётом направляющих, кабелей и выступающих разъёмов.
Полный перечень комплектующих с точными моделями и габаритами: системную плату, блок питания, накопители, карты расширения, вентиляторы и райзеры.
Чертежи, эскизы или 3D-модели компонентов и корпуса. При отсутствии документации нужны образцы либо размеры посадочных мест и крепёжных отверстий.
Расположение внешних разъёмов, органов управления, индикаторов, кабельных вводов и слотов на передней и задней панелях.
Требования к охлаждению: тепловую нагрузку, направление потока, зоны забора и выброса воздуха, размеры вентиляторов, перфорацию и фильтры.
Материал, толщину листа, нужную жёсткость, условия эксплуатации и допустимую массу собранного устройства.
Вид покрытия, цвет и фактуру порошковой окраски либо требования к антикоррозийной обработке.
Планируемый объём выпуска, включая количество опытных образцов и размер последующей серии.
Состав поставки: крепёж, направляющие, корзины, панели, вентиляторы и другие покупные элементы.
Перед запуском производства проверяют расположение деталей, зазоры, доступ для сборки и совместимость со стойкой. Готовую конструкцию утверждают по документации.
От прототипа к серийному выпуску
Техническое задание проверяют по размерам стойки и корпуса, перечню комплектующих, требованиям к охлаждению, материалу и покрытию.
Затем выбирают подход к разработке. Если готовую конструкцию можно использовать без конфликтов по габаритам и креплениям, её адаптируют. Для нестандартной компоновки проектируют новое шасси.
Готовят документацию с чертежами деталей, сборочными схемами, спецификацией и требованиями к покупным элементам. Конструкцию согласуют до передачи в производство.
После этого изготавливают опытный образец. На нём проверяют геометрию, взаимное расположение узлов, установку в стойку и доступ к обслуживаемым компонентам.
Пробную сборку проводят с фактическими платами, блоком питания, накопителями, вентиляторами и направляющими. Обнаруженные несоответствия фиксируют, после чего корректируют конструкцию и документацию.
После утверждения прототипа готовят серийный выпуск: уточняют технологические операции, контрольные размеры, оснастку, состав поставки и порядок приёмки. Сроки, минимальную партию и доступный объём серии производство подтверждает для конкретного проекта.
Параметры доступных серверных корпусов
Сводную таблицу составляют только для исполнений, которые действительно доступны. Каждая строка описывает конкретную модель или утверждённую конфигурацию, а её характеристики должны быть подтверждены конструкторской документацией и производством.
Высота в U
Глубина
Форматы плат
Блок питания
Накопители
Охлаждение
Слоты расширения
Направляющие
Материал
Состав поставки
Подтверждённое исполнение
Точный размер корпуса
Проверенные форматы и ограничения
Типоразмер, крепление, резервирование
Формат, количество, тип корзин
Вентиляторы, перфорация, фильтры
Количество, расположение, райзеры
Совместимые модели или способ опоры
Марка, вид металла, толщина, покрытие
Корпус, панели, крепёж и согласованные комплектующие
Непроверенный параметр отмечают как требующий согласования. Подставлять предполагаемые значения нельзя: одинаковая высота корпусов не означает, что у них совпадают глубина, расположение дисков и совместимость с направляющими.
Характеристики из каталогов других производителей для этой таблицы не годятся. Даже у корпусов одного формата 19 дюймов могут различаться посадочные места, панели, крепления и внутренняя геометрия. Сведения обновляют после проверки чертежей, опытной сборки и утверждения комплекта поставки.
Что влияет на расчёт серверного корпуса
Стоимость изготовления зависит от конструкции корпуса и перечня работ. Расчёт делают индивидуально по техническому заданию, поскольку без исходных параметров реальные затраты определить нельзя.
Габариты корпуса определяют расход металла, количество деталей и трудоёмкость сборки.
Материал и его толщина влияют на выбор заготовок и операций обработки.
Сложные передняя и задняя панели требуют дополнительных резов, гибов, отверстий и точных посадочных мест.
Крепления, рёбра жёсткости, съёмные элементы и направляющие усложняют конструкцию.
Вентиляционная перфорация, кабельные вводы и нестандартные вырезы увеличивают объём раскроя.
Порошковую окраску и антикоррозийную обработку рассчитывают с учётом площади и требований к покрытию.
В состав могут входить покупные комплектующие: вентиляторы, фильтры, крепёж, салазки и другие согласованные элементы.
Разработку документации и изготовление прототипа учитывают отдельно.
Размер серии влияет на подготовку производства и себестоимость одного корпуса.
Для предварительной оценки нужны параметры проекта. После этого можно заказать индивидуальный расчёт.
подробнее
С какими металлами мы работаем
Al·алюминий
CuZn·латунь
Cu·медь
AISI·нержавейка
Zn·оцинковка
Fe·углеродистая сталь
Собственные производственные площадки в Подольске и Климовске
Поддерживаем полный цикл металлообработки: от раскроя металла до сборки и упаковки готовых изделий.
2 площадки
Собственное производство
Подольск и Климовск
Московская область
Полный цикл
От чертежа до готового изделия
Отгрузка по РФ
Транспортными компаниями
От 1 изделия
Минимальные партии
г. Подольскплощадь территории свыше 9 000 м²
Подольск
Основные операции
Лазерная резка металла
Гибка листового металла
Сварочные работы
Сборка корпусов
Лазерная резкаГибкаСваркаСборка
г. Климовскплощадь территории свыше 15 000 м²
Климовск
Основные операции
Серийное производство
OEM изготовление
Контроль качества
Упаковка и отгрузка
OEMКонтроль качестваСерийное производствоОтгрузка
По чертежам и ТЗ
Изготовим по вашим чертежам и техническому заданию
По образцу
Изготовление изделий по вашему образцу
OEM производство
Производим под вашей торговой маркой
Минимальные партии
Изготовление от 1 изделия
Соблюдаем сроки
Соблюдаем сроки и договорённости
Почему заказывают у нас
Собственное производство
Выпускаем продукцию на собственных мощностях с полным контролем качества на всех этапах — от заготовки до упаковки.
Современное оборудование
Используем точную резку, гибку, сварку и покраску на высокотехнологичном оборудовании последнего поколения.
Гибкий подход к заказам
Работаем как по чертежам заказчика, так и разрабатываем проекты с нуля, предлагая оптимальные решения.
Соблюдаем сроки
Планируем производство и логистику так, чтобы каждая партия изделий сдавалась точно в согласованные сроки.
Прозрачная смета
Перед началом работ готовим подробную смету с учётом всех этапов производства, включая материалы и дополнительные услуги.
Контроль качества
Вся продукция выпускается на сертифицированных предприятиях с многоступенчатым контролем качества на каждом этапе производства.
Этапы сотрудничества
Оформление заявки
Заполняете форму на сайте или связываетесь с нами по телефону для первичного обсуждения проекта.
Расчет и согласование
Принимаем проект на расчет, формируем КП. После согласования подписываем договор, выставляем счет, после оплаты отправляем заказ в производство.
Изготовление и отправка
Готовую продукцию отправляем вам или вы можете забрать её самостоятельно.
Оплата и доставка
Небольшие партии изготавливаем от 1 рабочего дня. На производстве можно посмотреть образцы и процесс изготовления в сопровождении менеджера.
Варианты оплаты
Работаем только с юридическими лицами. Оплата по безналичному расчёту: выставляем счёт с НДС, после поступления средств отправляем заказ в производство.
Доставка
Готовые заказы доставляем в течение 3 рабочих дней по Москве и Московской области собственным транспортом.
Москва — от 1 000 ₽
Московская область — от 3 000 ₽
Бесплатная доставка по Москве до терминалов транспортных компаний
Отправляем грузы по России через крупнейшие транспортные компании:
СДЭК
Деловые Линии
ПЭК
Байкал-Сервис
КИТ
ЖелДорЭкспедиция
DPD
Энергия
GTD
Vozovoz
Самовывоз
Московская область, г. Подольск, мкр. Климовск, ул. Индустриальная, д. 13В, стр. 1
Запросите коммерческое предложение на металлообработку
Заполните короткую форму, прикрепите чертежи и получите расчет стоимости
и сроков уже сегодня
Заявка отправлена!
Наши специалисты свяжутся с вами в ближайнее время.