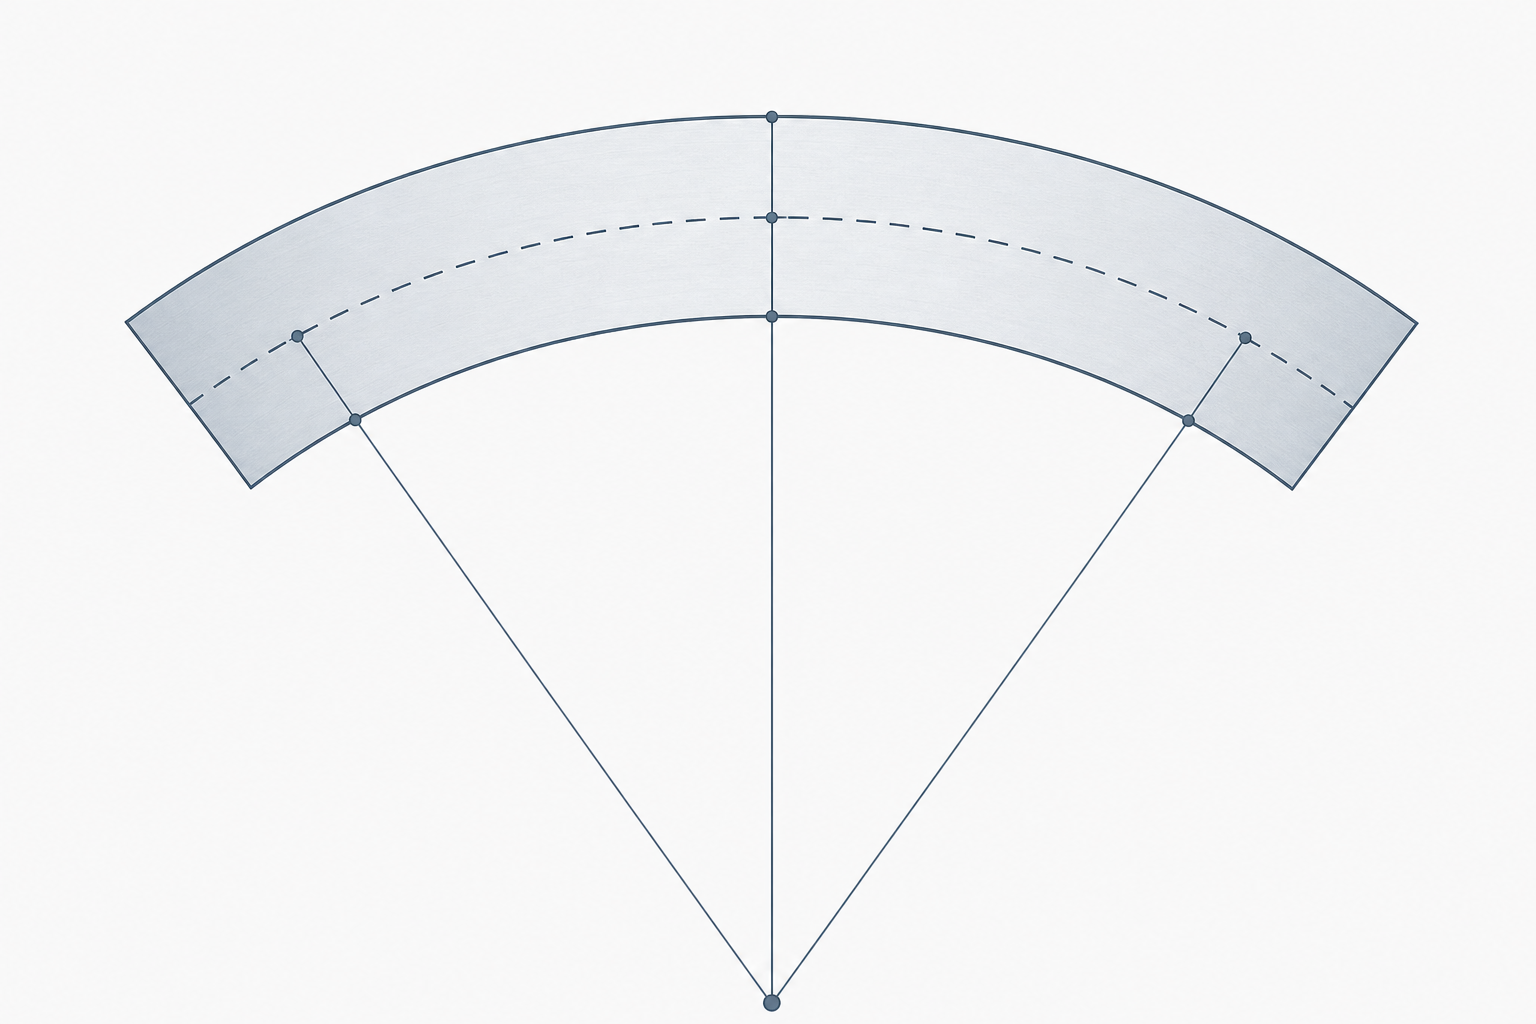
Радиус на чертеже относят к конкретной поверхности листа. Внутренний измеряют по вогнутой стороне детали, наружный — по выпуклой. Между ними расположен нейтральный слой, по которому рассчитывают развёртку. При деформации его длина меняется меньше, чем длина внутренних и наружных волокон металла.
Для детали постоянной толщины работает простое соотношение: Rнар = Rвн + t, где t — толщина листа. Например, при внутреннем R100 и толщине 4 мм наружный радиус равен R104. Положение нейтрального слоя внутри листа находят при технологическом расчёте. Оно зависит от материала и условий деформации, поэтому нельзя без проверки считать, что нейтральный радиус проходит точно посередине толщины.
Обозначение
Где измеряют
Для чего используют
Rвн
По внутренней поверхности
Зазоры, посадка на оправку, сопряжение деталей
Rнар
По наружной поверхности
Габарит изделия и сопряжение с внешним контуром
Rнейтр
По нейтральному слою
Расчёт длины развёртки
Записи «R100» или «R100–R1000» недостаточно. Если поверхность не указана, фактический габарит будет отличаться на толщину металла. Для однозначного расчёта нужны:
внутренний либо наружный радиус;
толщина и марка материала;
ширина детали;
угол гиба или длина дуги;
размеры исходной заготовки, если они уже заданы;
требуемый допуск и обозначение лицевой стороны.
Материалы, толщины и минимальные диаметры
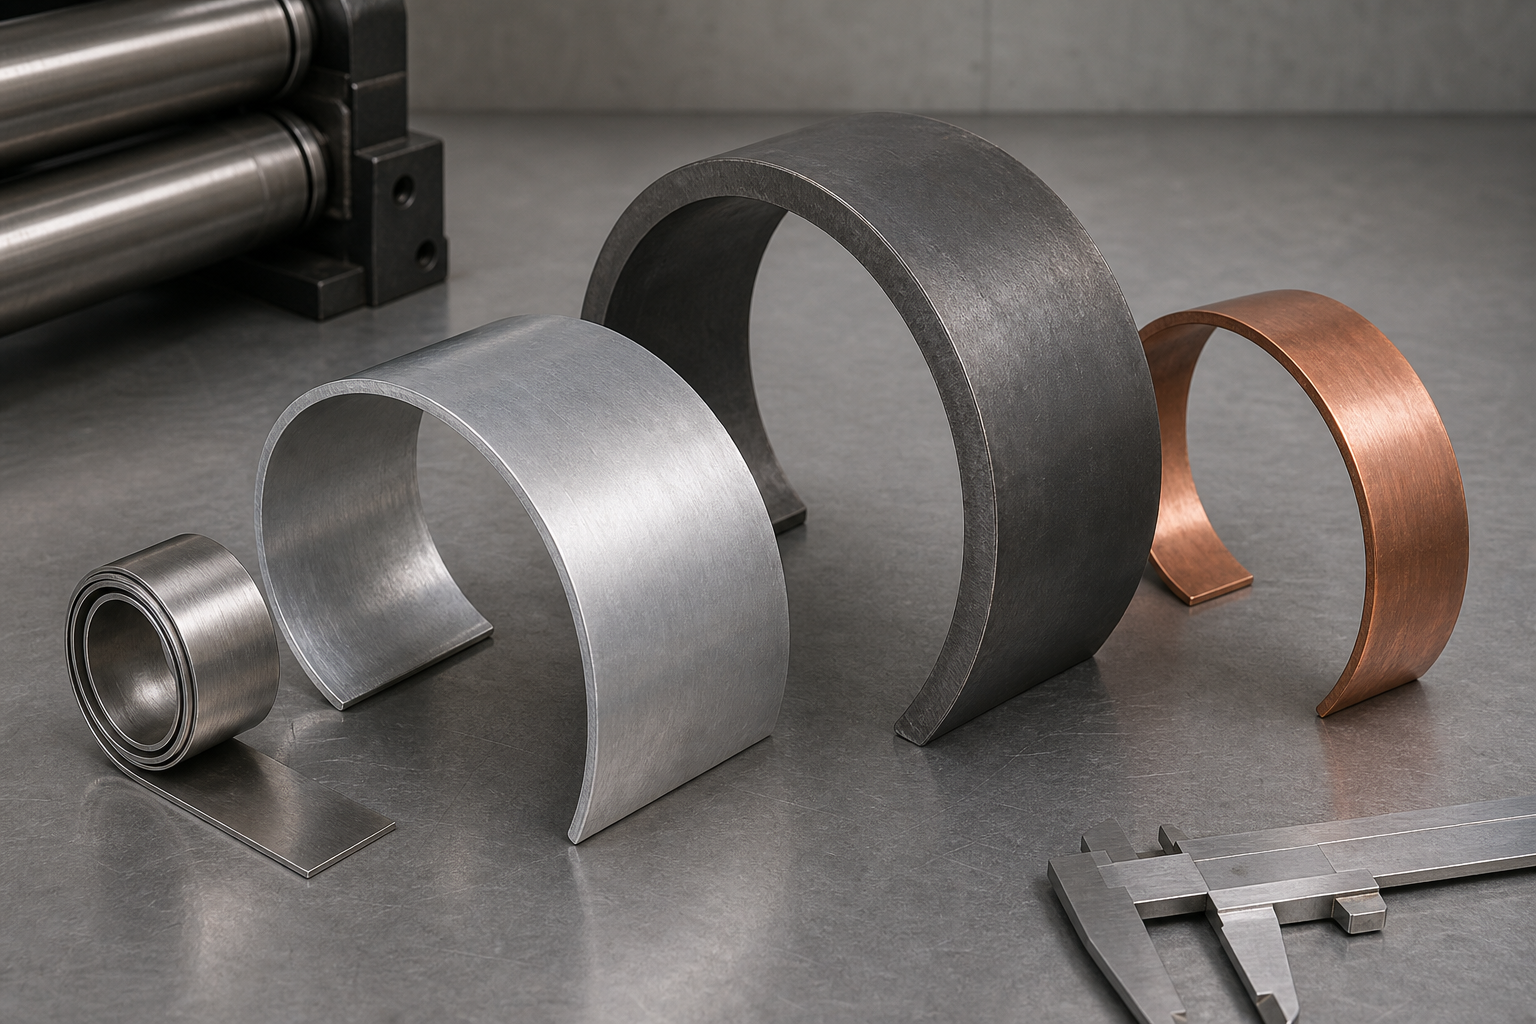
При вальцовке в диапазоне R100–R1000 одного названия металла мало. Результат зависит от конкретной марки, толщины и ширины заготовки, состояния поставки и её ориентации относительно направления прокатки. По этой причине универсальный минимальный диаметр для материала без дополнительной проверки указывать нельзя.
Материал
Технологические особенности
Подтверждённый диапазон толщин
Минимальный диаметр
Конструкционная сталь
Пластичность и пружинение зависят от марки и состояния листа. С ростом прочности увеличивается нужное усилие, повышается риск появления прямых участков у кромок
Требует расчёта по возможностям станка и ширине заготовки
Требует расчёта для заданной марки, толщины и ширины
Нержавеющая сталь
Обычно пружинит сильнее и создаёт большую нагрузку на валки, чем конструкционная сталь сопоставимой толщины. Лицевую поверхность защищают от рисок
Требует расчёта; пределы обычной стали нельзя переносить на нержавеющую
Требует расчёта с учётом марки и состояния поставки
Алюминий
Поведение заметно зависит от сплава и термического состояния. Мягкие заготовки легче формуются, отдельные упрочнённые сплавы чувствительнее к малым радиусам
Требует отдельного расчёта для каждой серии сплавов и состояния
Требует расчёта; универсального значения для алюминия нет
Оцинкованный лист
Ограничения связаны со стальной основой и сохранностью цинкового покрытия. Сильная деформация может повредить поверхность
Требует расчёта по толщине основы, покрытию и ширине листа
Требует расчёта и проверки покрытия после пробного прохода
Толстой и широкой заготовке требуется большее усилие. Узкая полоса той же толщины обычно формуется легче, чем широкий лист. Однако это ещё не гарантирует получение заданного радиуса: возможности зависят от диаметра валков, схемы станка и допустимой нагрузки.
Направление прокатки тоже имеет значение. Свойства листа при продольной и поперечной ориентации могут различаться, особенно у алюминиевых сплавов и материалов с выраженной анизотропией. Если от ориентации зависят прочность, вид поверхности или дальнейшая сборка, её указывают на чертеже.
Рабочий диапазон толщин и минимальный диаметр подтверждают по паспорту оборудования, технологическим расчётом либо производственной пробой. Для нержавеющего листа, алюминия и оцинкованной стали такую проверку выполняют отдельно. Без этих данных любые числовые пределы остаются ориентировочными.
Номиналы R100–R1000 используют для дуг, полуободов, колец, кожухов и цилиндрических сегментов. Но одно значение радиуса не подтверждает, что деталь удастся изготовить. Его оценивают вместе с материалом, толщиной и шириной листа, направлением прокатки и требованиями к поверхности.
Диапазон
Радиус
Подходящие формы деталей
Практические ограничения
R100–R250
R100
Короткие дуги, малые полуободы, компактные кожухи
Крутая кривизна требует высокого усилия. Возможны прямые участки у кромок, складки или трещины; часто нужен предварительный подгиб
R100–R250
R150
Дуги, сегменты колец, небольшие радиусные панели
Критичны толщина и пластичность материала. Пружинение проверяют пробным проходом
R100–R250
R200
Полуободы, кольца, опорные элементы, кожухи
Для широкого или толстого листа радиус может оказаться недостижимым на выбранном оборудовании
R100–R250
R250
Дуги, кольцевые сегменты, небольшие обечайки
При замыкании детали учитывают недогиб краёв и будущий сварной стык
R300–R500
R300
Картеры, кожухи, панели, обечайки малого диаметра
Нужна проверка нагрузки на валки и состояния кромок после формовки
R300–R500
R380
Нестандартные кожухи, дуговые панели, переходные элементы
Промежуточный номинал требует отдельной настройки и контроля шаблоном
R300–R500
R400
Обечайки, кольца, элементы резервуаров и облицовки
У широких заготовок геометрия может различаться по сечениям
Тонкий лист может пружинить и терять форму после снятия нагрузки
R600–R1000
R600
Обечайки, крупные дуги, корпуса и панели
Для длинной детали проверяют равномерность радиуса по всей ширине
R600–R1000
R800
Стенки ёмкостей, крупные кожухи, фасадные элементы
Большой радиус не исключает овальность, волнистость и отклонение угла дуги
R600–R1000
R1000
Пологие дуги, крупные обечайки и криволинейные панели
На тонких листах сложнее получить плавную кривизну без локальных перегибов
Для незамкнутой детали дополнительно указывают угол или длину дуги. У кольца и обечайки согласуют диаметр, зазор в стыке и требования к сварке. Выполнимость определяют по результатам технологического расчёта. Если сочетание параметров близко к предельному, проводят производственную пробу.
Дуги, кольца, полуободы и замкнутые обечайки
Форма детали определяет, какие размеры нужны для расчёта и как готовить кромки. Одного радиуса недостаточно: геометрию уточняют по углу, длине дуги, ширине и условиям дальнейшей сборки.
Незамкнутая дуга имеет две свободные кромки и занимает часть окружности. Для неё задают внутренний либо наружный радиус, угол или длину дуги, ширину и толщину листа, габариты исходной заготовки. Отдельно указывают допустимость прямых участков у краёв и необходимость подготовки кромок под крепёж или соединение с соседними элементами.
Полуобод обычно охватывает половину окружности, но его фактический угол не всегда равен 180°. На чертеже фиксируют точный угол либо длину дуги, тип радиуса, ширину полосы, толщину и размеры заготовки. Для сборных конструкций также нужны сведения об отверстиях, нахлёсте, торцевом зазоре и способе крепления.
Кольцо замыкается по окружности и чаще изготавливается из полосы. Помимо радиуса задают внутренний или наружный диаметр, ширину кольца, толщину металла, длину заготовки и требования к стыку. Для сварного соединения согласуют разделку кромок, допустимый зазор и необходимость последующей калибровки. Нагрев способен изменить круглость детали.
Замкнутая обечайка отличается от кольца большей осевой шириной. Это цилиндрическая стенка из листа. Для расчёта нужны заданный радиус или диаметр, высота обечайки, толщина, размеры развёртки и ориентация поверхности. В требованиях к вальцовке обечаек обозначают расположение продольного шва, подготовку кромок, зазор, способ сварки и допустимость правки после неё.
Для любой формы на чертеже отмечают рабочую поверхность, положение торцов и кромок. Если деталь входит в сборку, добавляют сопрягаемые размеры и требования к совмещению стыка. Эти сведения позволяют заранее учесть подгиб краёв и припуски.
[[IMG size="1536x1024" alt="Различия между дугой, полуободом, кольцом и обечайкой" prompt="Техническая изометрическая схема четырёх деталей из листового металла: незамкнутая дуга, полуобод, замкнутое кольцо из полосы и цилиндрическая обечайка с продольным стыком; рядом показаны размерные линии радиуса, угла, ширины, толщины и зазора без букв, цифр и текста; светлый нейтральный фон, серый металл, аккуратная инженерная графика без брендов"]
Допуски и контроль радиуса после вальцовки
Сначала сверяют основные требования чертежа. Допуск на внутренний или наружный радиус задают отдельно от допуска на диаметр. Для замкнутой детали также устанавливают предельную овальность, то есть допустимую разницу между диаметрами, измеренными в разных направлениях.
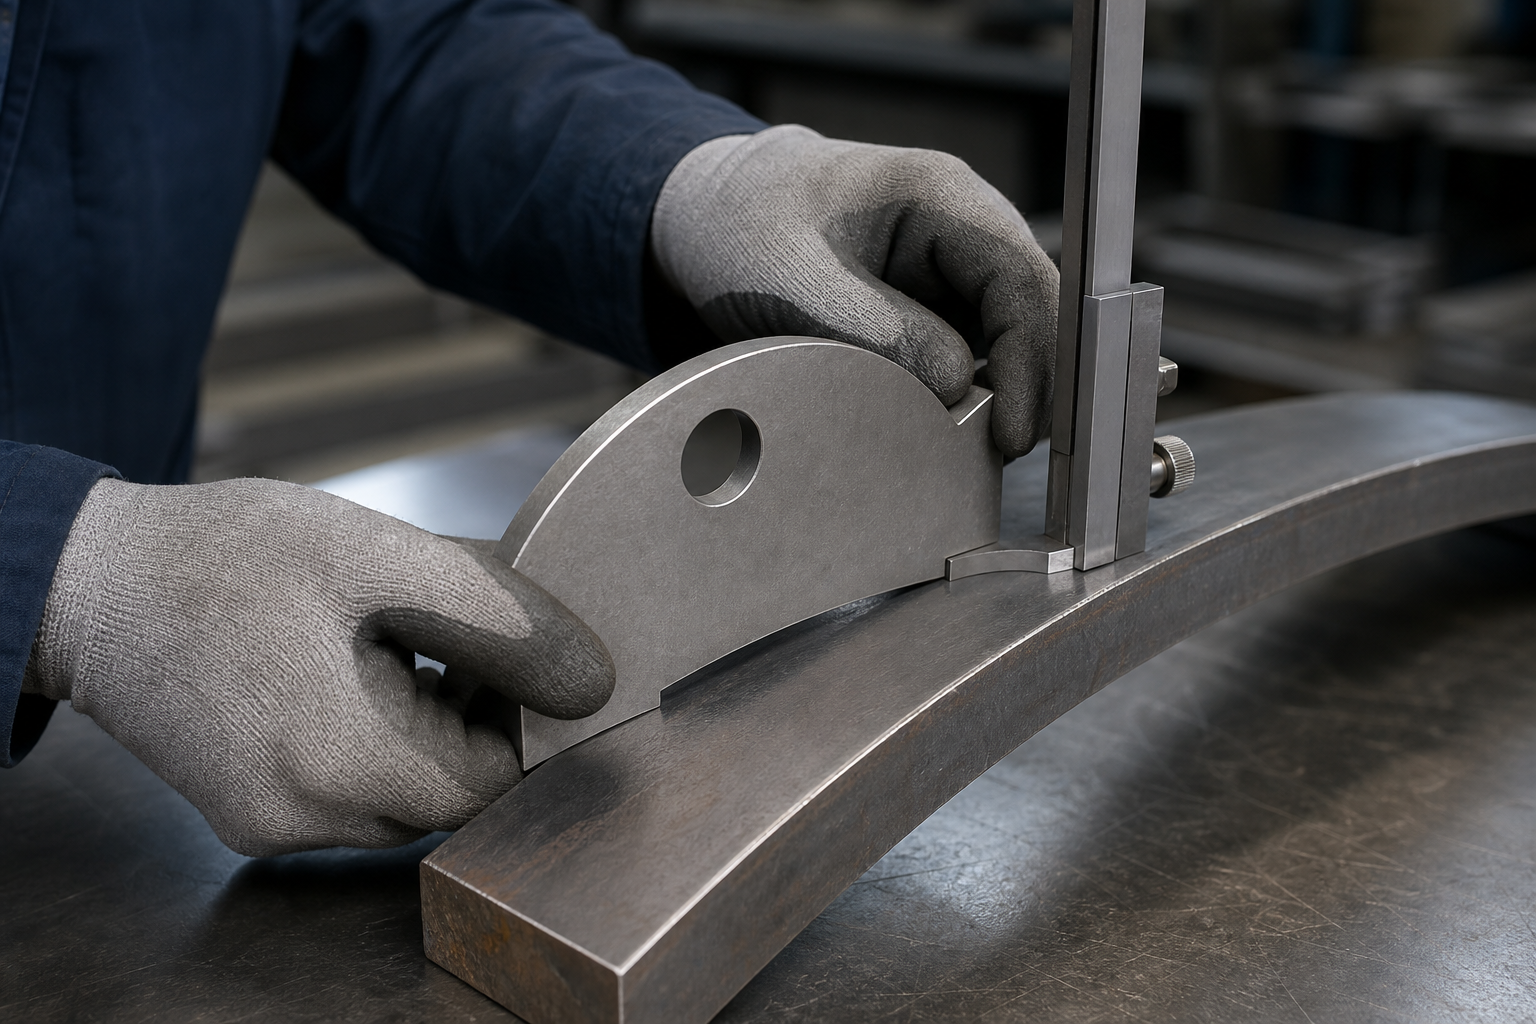
Радиус незамкнутой дуги проверяют жёстким шаблоном нужной кривизны. Его прикладывают к детали в нескольких местах и оценивают прилегание по всей рабочей поверхности. Одной точки мало: на листе может остаться локальный перегиб или прямой участок возле кромки.
Диаметр обечайки или кольца измеряют подходящим инструментом в нескольких направлениях. Проверку проводят в нескольких поперечных сечениях по ширине детали. Так обнаруживают овальность, конусность и изменение кривизны от одного края к другому.
У незамкнутых деталей отдельно контролируют угол дуги. Радиус может соответствовать чертежу, но неправильное положение концов меняет общий габарит и мешает сборке. При необходимости угол проверяют вместе с длиной хорды или дуги.
Ширину измеряют в нескольких точках, особенно после подгиба краёв и повторных проходов. Торцы должны сохранять заданное положение. Перекос кромок проверяют на ровной поверхности или относительно контрольной базы, обозначенной в чертеже.
У замкнутой заготовки оценивают зазор в продольном стыке и взаимное смещение кромок. Допуск согласуют с учётом дальнейшей сварки или механической сборки. Требования к зазору нельзя заменять общим допуском на диаметр.
Если результаты измерений выходят за согласованные пределы, деталь повторно калибруют с изменённой настройкой валков. Затем контроль проводят заново. Точность приёмки фиксируют по чертежу и выбранной методике измерений, без опоры на неподтверждённые возможности оборудования.
Расчёт вальцовки по чертежу или эскизу
Для расчёта указывают вид материала и точную марку: конструкционная или нержавеющая сталь, алюминиевый сплав, оцинкованный лист. Материалы одинаковой толщины деформируются и пружинят по-разному.
Нужны толщина листа, ширина детали и габариты исходной заготовки. По этим данным технолог оценивает нагрузку на валки и проверяет, подходит ли оборудование для выбранной комбинации размеров.
Радиус обозначают однозначно, как внутренний либо наружный. Одного значения R100–R1000 недостаточно, поскольку разница между поверхностями зависит от толщины металла.
Для незамкнутой детали задают угол или длину дуги. Если критичны общий габарит, хорда или положение концов, эти размеры тоже наносят на чертёж.
Указывают количество деталей и допустимые отклонения. Требования к радиусу, диаметру, овальности, углу, ширине и зазору стыка задают раздельно, если эти параметры влияют на сборку.
На эскизе отмечают лицевую и внутреннюю поверхности, направление прокатки листа, положение защитного покрытия или плёнки. Это особенно существенно для нержавеющей стали, алюминия и оцинкованного металла, если состояние поверхности входит в требования к готовой детали.
Для кромок указывают допустимые прямые участки, необходимость подгиба, припуск под сварку, фаски и требования к совмещению. У замкнутой обечайки отдельно описывают будущий продольный стык.
Получив исходные данные, технолог сопоставляет материал, толщину и ширину с минимально достижимым диаметром. Сам по себе номинальный радиус ещё не подтверждает выполнимость.
Далее определяют, нужен ли предварительный подгиб краёв, сколько примерно потребуется проходов и каким способом проводить калибровку. Расчёт учитывает пружинение: после снятия нагрузки металл частично возвращается к исходной форме. Степень возврата зависит от марки и состояния материала.
Отдельно проверяют совместимость вальцовки с последующей лазерной резкой, сваркой, отбортовкой, механической обработкой или сборкой. Припуски и базы согласуют заранее. Иначе следующая операция может нарушить заданную геометрию.
Примеры радиусных деталей с проверяемыми параметрами
Производственный пример подтверждает выполнимость радиуса лишь для конкретного сочетания марки материала, толщины, ширины и формы детали. Поэтому сведения о выполненном заказе связывают с чертежом, картой операции и результатами приёмочного контроля. Одних фотографий без размеров недостаточно.
Параметр примера
Что указывают
Материал
Тип металла и точная марка или обозначение сплава
Толщина
Номинальная толщина листа по заказу
Заготовка
Длина, ширина и при необходимости направление прокатки
Форма детали
Дуга, полуобод, кольцо либо замкнутая обечайка
Радиус
Значение и поверхность отсчёта: внутренняя или наружная
Геометрия
Угол, длина дуги, диаметр или согласованный размер стыка
Тираж
Число изготовленных деталей в подтверждённой партии
Допуски
Отдельные требования к радиусу, овальности, углу, ширине и зазору
Дополнительные операции
Резка, подгиб кромок, калибровка, сварка, зачистка или обработка поверхности
Результат контроля
Фактически измеренные параметры и применённый способ проверки
Чтобы сравнить малые, средние и большие радиусы, нужны минимум три оформленных заказа из диапазонов R100–R250, R300–R500 и R600–R1000. В каждом случае фиксируют исходную заготовку и результат после вальцовки. Тогда реальные ограничения видны сразу. При малом радиусе могут понадобиться подгиб концов и дополнительные проходы, а тонкая широкая деталь с большим радиусом чувствительна к пружинению и искажению профиля.
Непроверенные значения не публикуют как производственные примеры. Если архивных данных не хватает, описание дополняют после проверки технологом и отделом контроля. Номинальный радиус без марки материала, толщины, ширины и измеренного допуска не подтверждает возможность изготовления.
От чего зависит стоимость вальцовки
Стоимость рассчитывается индивидуально по чертежу. Она зависит от материала и его состояния: конструкционная сталь, нержавейка, алюминий и оцинкованный лист по-разному деформируются и требуют разных настроек.
Толщина и ширина заготовки определяют нужное усилие и продолжительность работы станка. Когда одинаковую кривизну сложно выдержать по всей ширине, требуется больше операций настройки и контроля.
Заданный радиус оценивают вместе с геометрией детали. Для малых радиусов нередко нужны предварительный подгиб кромок и несколько проходов. Тонкие детали с большим радиусом иногда приходится дополнительно фиксировать.
Размер партии также влияет на расчёт. В единичном заказе настройка оборудования занимает заметную часть работы. При серийном изготовлении на первый план выходит повторяемость геометрии.
Калибровку и повторный контроль считают отдельно, если установлены допуски на радиус, диаметр, овальность, угол дуги или зазор в стыке. Заказ может включать лазерную резку, подготовку кромок, сварку и зачистку. Стоимость этих работ рассчитывают отдельно от вальцовки.
Требования к поверхности тоже влияют на трудоёмкость. Металл, чувствительный к царапинам и следам валков, требует аккуратной подачи и защиты лицевой стороны. Срочность учитывают при составлении производственного плана. Сроки и итоговую стоимость согласуют после технологической проверки.
Для расчёта нужен чертёж или понятный размерный эскиз. В нём указывают марку материала, толщину и размеры заготовки, внутренний или наружный радиус, угол либо длину дуги, количество деталей, допуски, требования к кромкам, поверхности, сварке и другим операциям.
подробнее
Запросите коммерческое предложение на металлообработку
Заполните короткую форму, прикрепите чертежи и получите расчет стоимости
и сроков уже сегодня
Заявка отправлена!
Наши специалисты свяжутся с вами в ближайнее время.