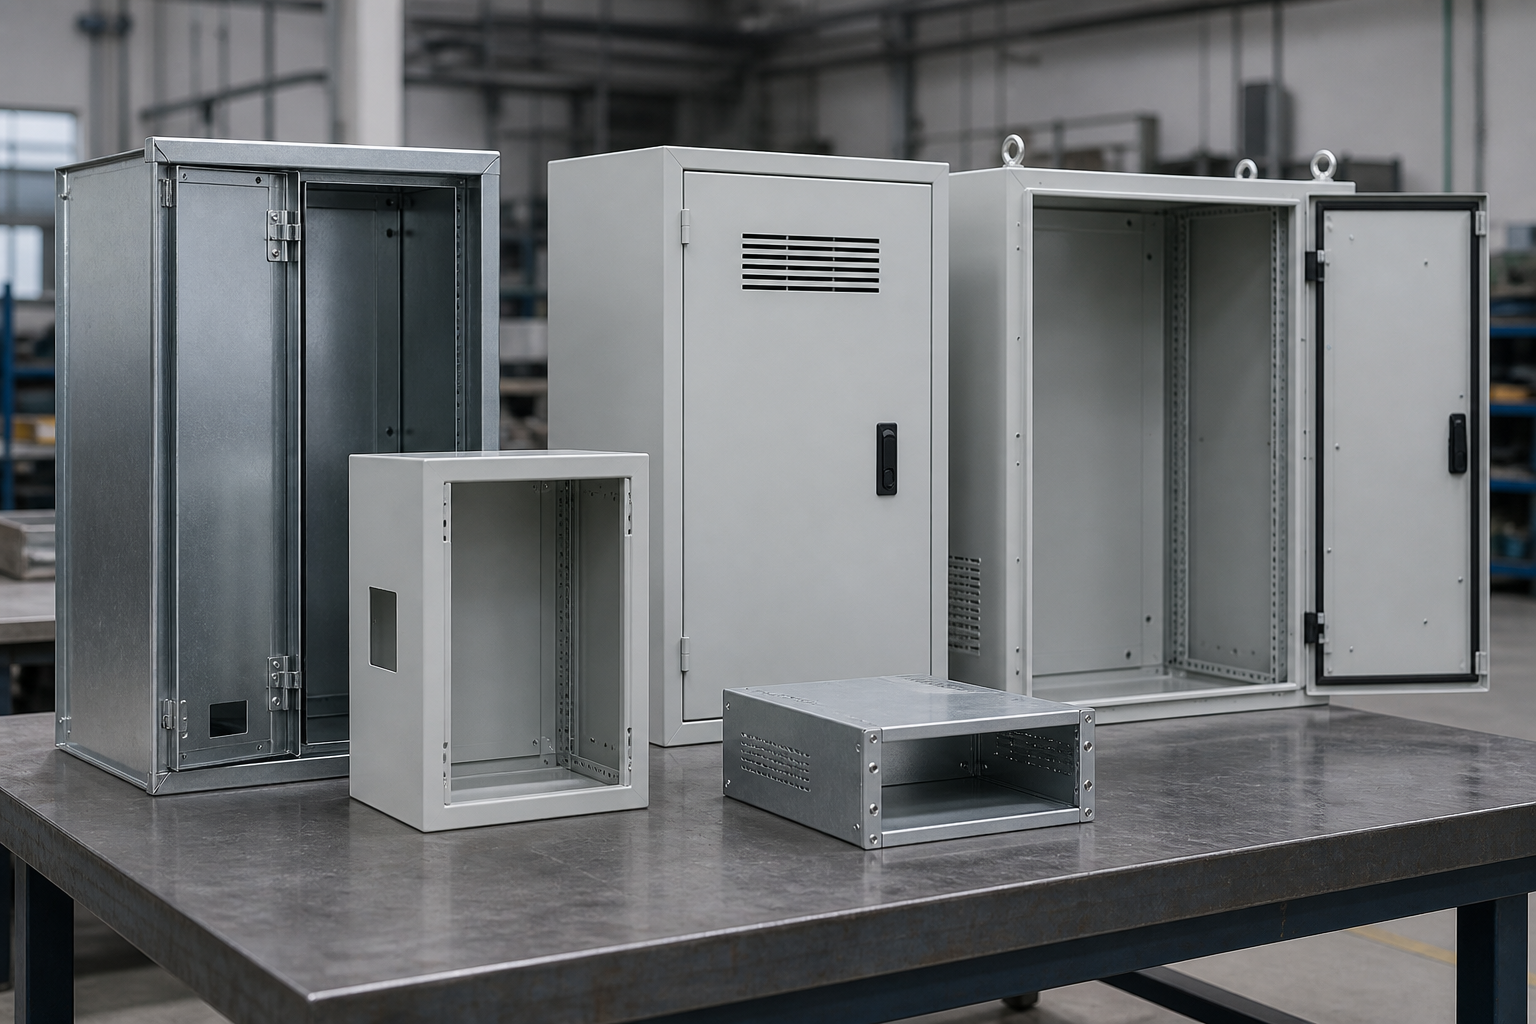
Металлические корпуса и отдельные детали различаются по функции, нагрузке и месту установки в приборе:
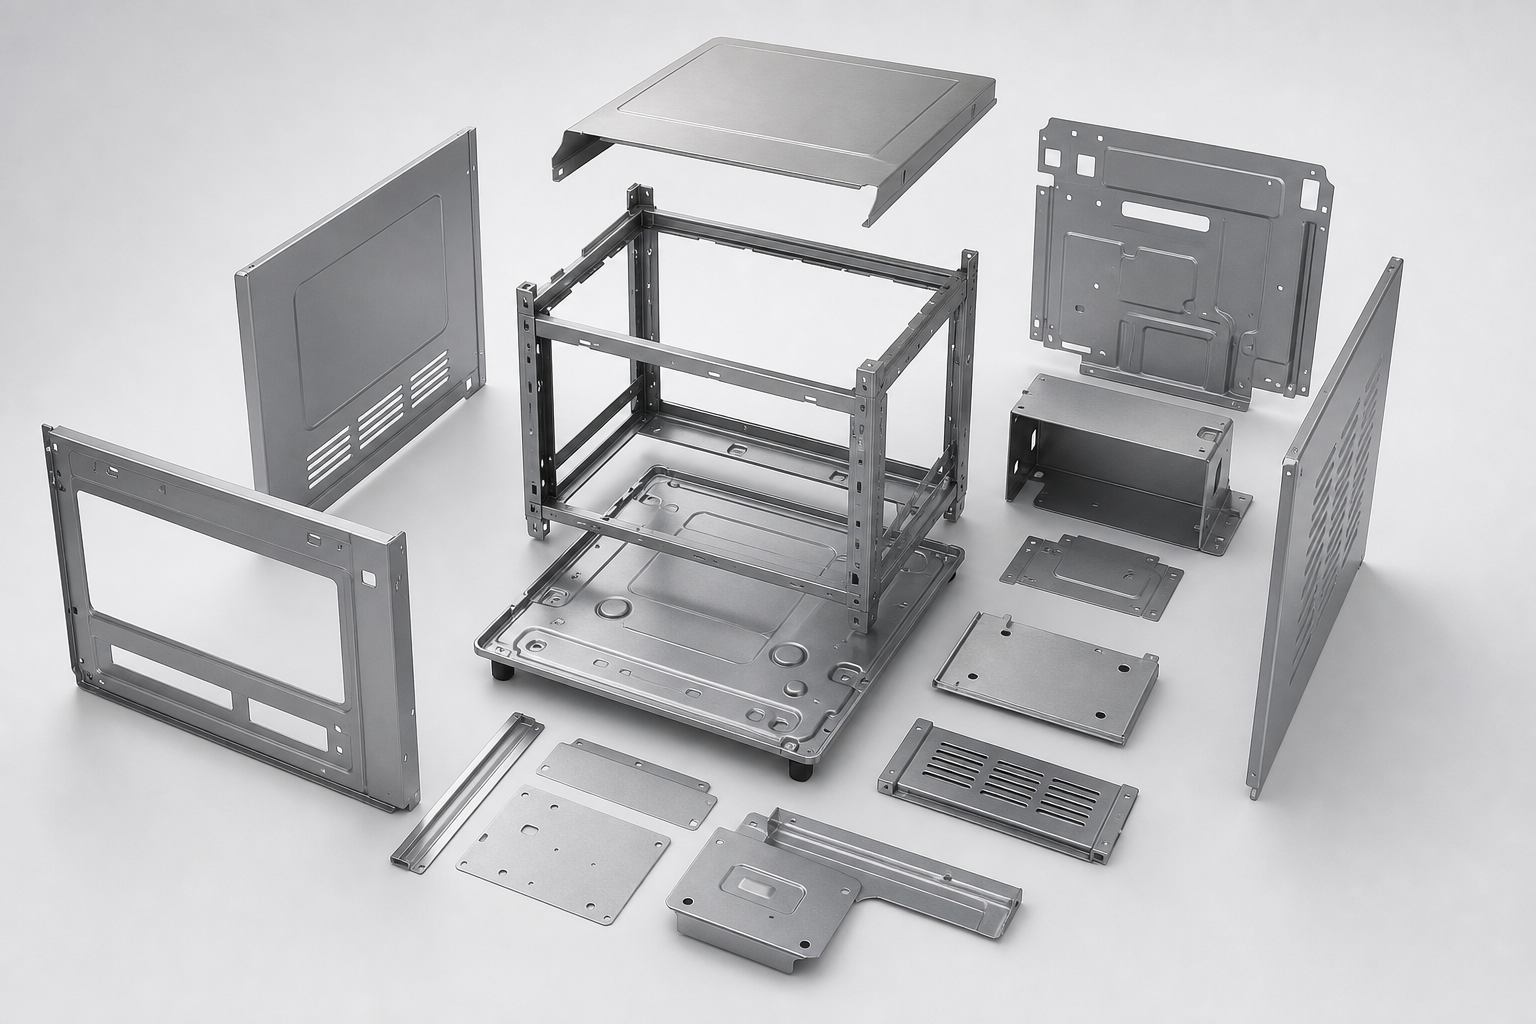
Наружные оболочки закрывают внутренние узлы и формируют внешний вид техники. Их используют для духовых шкафов, микроволновых печей, холодильного и морозильного оборудования.
Несущие корпуса удерживают рабочие компоненты и воспринимают нагрузку при эксплуатации. Такие конструкции нужны стиральным и посудомоечным машинам.
Кожухи защищают механизмы, электронику и нагревающиеся части. Примеры применения: кухонные вытяжки, климатические установки и рециркуляторы.
Рамы служат основой для монтажа двигателя, барабана, теплообменника или другого оборудования. Геометрию увязывают с расположением внутренних узлов.
Основания распределяют вес прибора и дают точки крепления для опор, кронштейнов и агрегатов.
Лицевые панели содержат окна под органы управления, дисплеи, ручки и индикаторы. Боковые панели закрывают конструкцию и придают ей жесткость.
Внутренние корпусные детали включают перегородки, экраны, направляющие, монтажные пластины и опоры. Они разделяют зоны прибора и фиксируют комплектующие.
Проектирование и проверка технологичности конструкции
Сначала уточняют, доступна ли конструкторская подготовка в рамках заказа. При подтверждении услуги специалисты разрабатывают документацию с нуля или дорабатывают файлы заказчика.
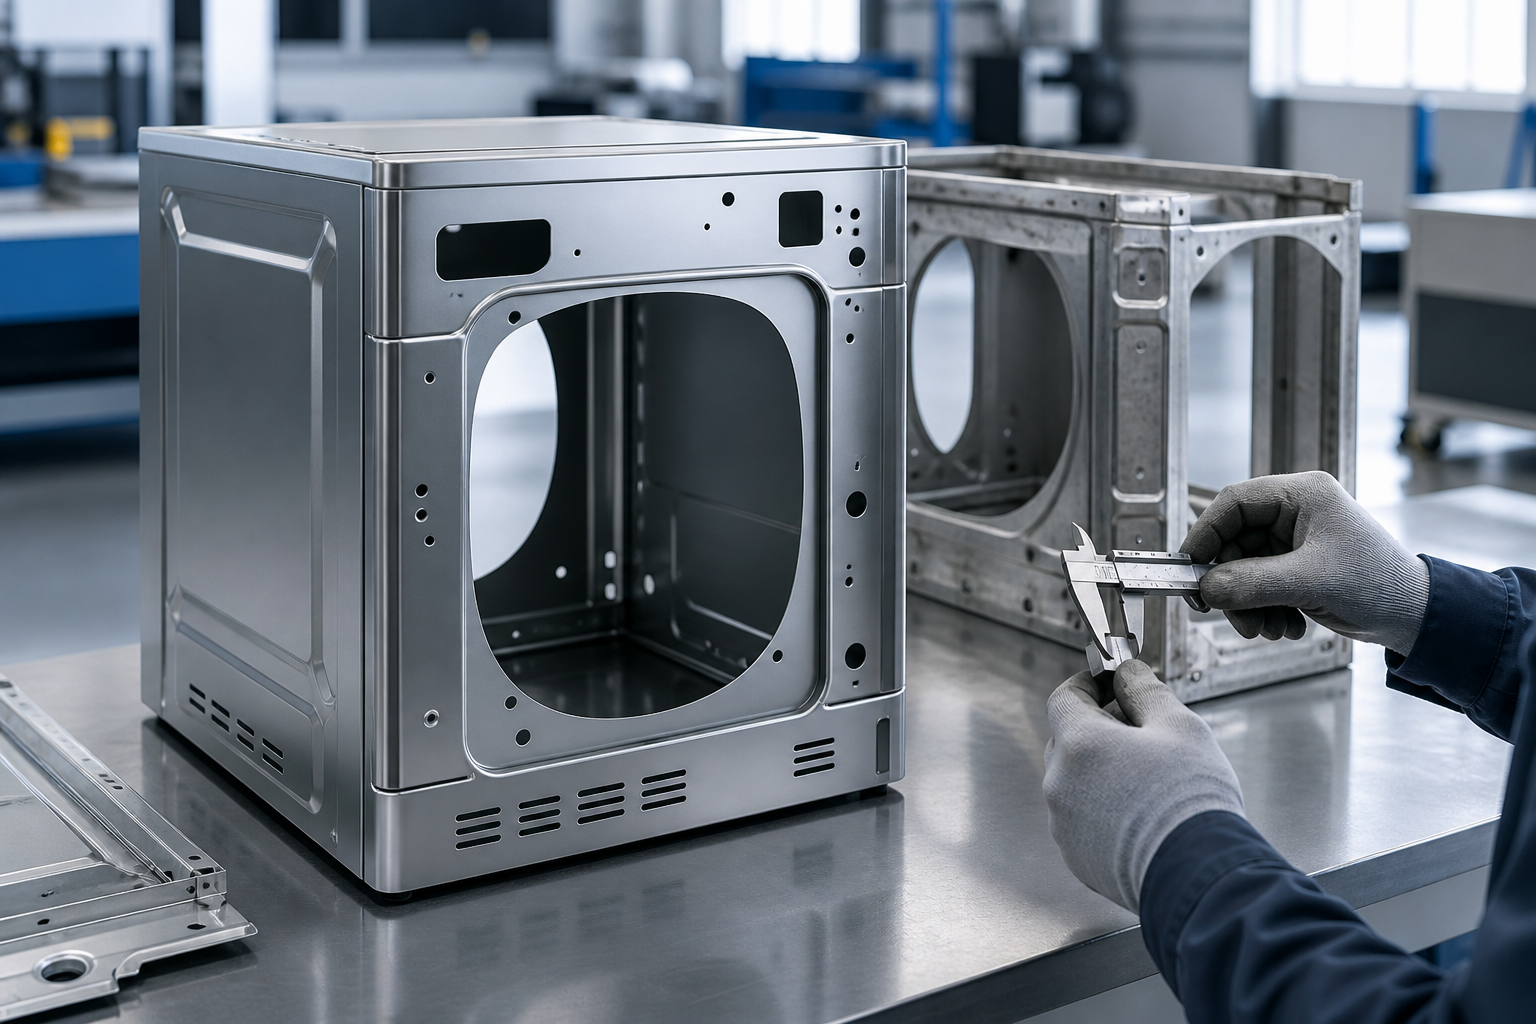
На основе чертежей и 3D-модели готовят развертки деталей. При этом проверяют радиусы, направления и последовательность гибов, чтобы инструмент имел доступ к каждой линии, а металл не деформировался.
Затем анализируют положение отверстий и вырезов. Их размеры и отступы от линий гиба должны учитывать последующие операции и сохранять заданную геометрию.
Отдельно оценивают сварные соединения: доступность швов, порядок соединения деталей, риск коробления и требования к зачистке видимых поверхностей.
В сборочной модели сверяют крепления, закладные элементы, стыки, зазоры и места установки внутренних компонентов. Детали не должны мешать инструменту и друг другу.
До запуска производства согласуют исправленную документацию, развертки и сборочную модель. Это снижает риск переделок при изготовлении прототипа и серии.
Изготовление по чертежу, образцу или техническому заданию
Заказ запускают по готовой документации, физическому образцу или техническому заданию. Объём подготовки зависит от того, насколько подробно описана конструкция.
Вариант
Исходные данные
Что проверяют
Результат согласования
По чертежу или 3D-модели
Комплект файлов с размерами, материалом, требованиями к соединениям, покрытию и сборке
Полноту документации, соответствие модели чертежам, технологичность раскроя и гибки, положение отверстий и креплений
Утверждённый комплект документации для изготовления
По физическому образцу
Корпус или отдельная деталь, сведения о назначении, материале, покрытии и необходимых изменениях
Геометрию, толщину листа, устройство стыков, крепёжные точки и возможность воспроизведения конструкции
Восстановленные чертежи и 3D-модель с согласованными отклонениями
По техническому заданию
Назначение изделия, габариты, компоновка компонентов, условия эксплуатации, требования к внешнему виду и обслуживанию
Реализуемость конструкции, доступность сборки, жёсткость, зазоры, вентиляцию и места установки узлов
Согласованная конструкция корпуса и документация для выпуска прототипа
Перед производством заказчик утверждает итоговую версию файлов и все внесённые изменения.
Листовые материалы для металлокорпусов
Материал подбирают под нагрузку на корпус, условия эксплуатации и требования к отделке. В расчёт берут массу, влажность, нагрев, внешний вид и операции, которые проводят после раскроя.
Материал
Когда подходит
Особенности
Холоднокатаная сталь
Для несущих деталей, рам, оснований и панелей
Даёт жёсткую конструкцию, хорошо поддаётся гибке, сварке и порошковой окраске; требует защиты от коррозии
Оцинкованная сталь
Для корпусов, работающих при повышенной влажности
Цинковый слой повышает коррозионную стойкость; при раскрое, гибке и сварке нужно учитывать сохранность покрытия
Нержавеющая сталь
Для влажной среды, нагрева и видимых поверхностей
Устойчива к коррозии, может использоваться без окраски; качество обработки кромок и швов влияет на внешний вид
Алюминий
Для деталей, где нужно снизить массу
Легче стали и устойчив к коррозии, но жёсткость конструкции и способ соединения рассчитывают отдельно
Марку, толщину и финишную обработку согласуют после проверки геометрии корпуса и условий его работы.
Отверстия, перфорация и технологические вырезы
Окна под кнопки, дисплеи и другие органы управления вырезают по подготовленной развертке. Размеры и положение сверяют с компоновкой компонентов.
Вентиляционные зоны выполняют в виде групп отверстий или перфорации. Их форму и площадь задают с учётом охлаждения, жёсткости панели и внешнего вида корпуса.
Для кабелей предусматривают круглые либо фигурные вводы. Рядом оставляют место под уплотнения, втулки и элементы фиксации, если они заложены в конструкции.
Монтажные и крепёжные отверстия размещают с учётом сборки внутренних узлов. Расстояние до линий гиба проверяют заранее, чтобы гибка не исказила кромки и геометрию вырезов.
После раскроя удаляют заусенцы и острые края. Перед дальнейшими операциями контролируют размеры, взаимное расположение отверстий и их совпадение с крепёжными точками деталей.
Гибка листового металла и формирование геометрии корпуса
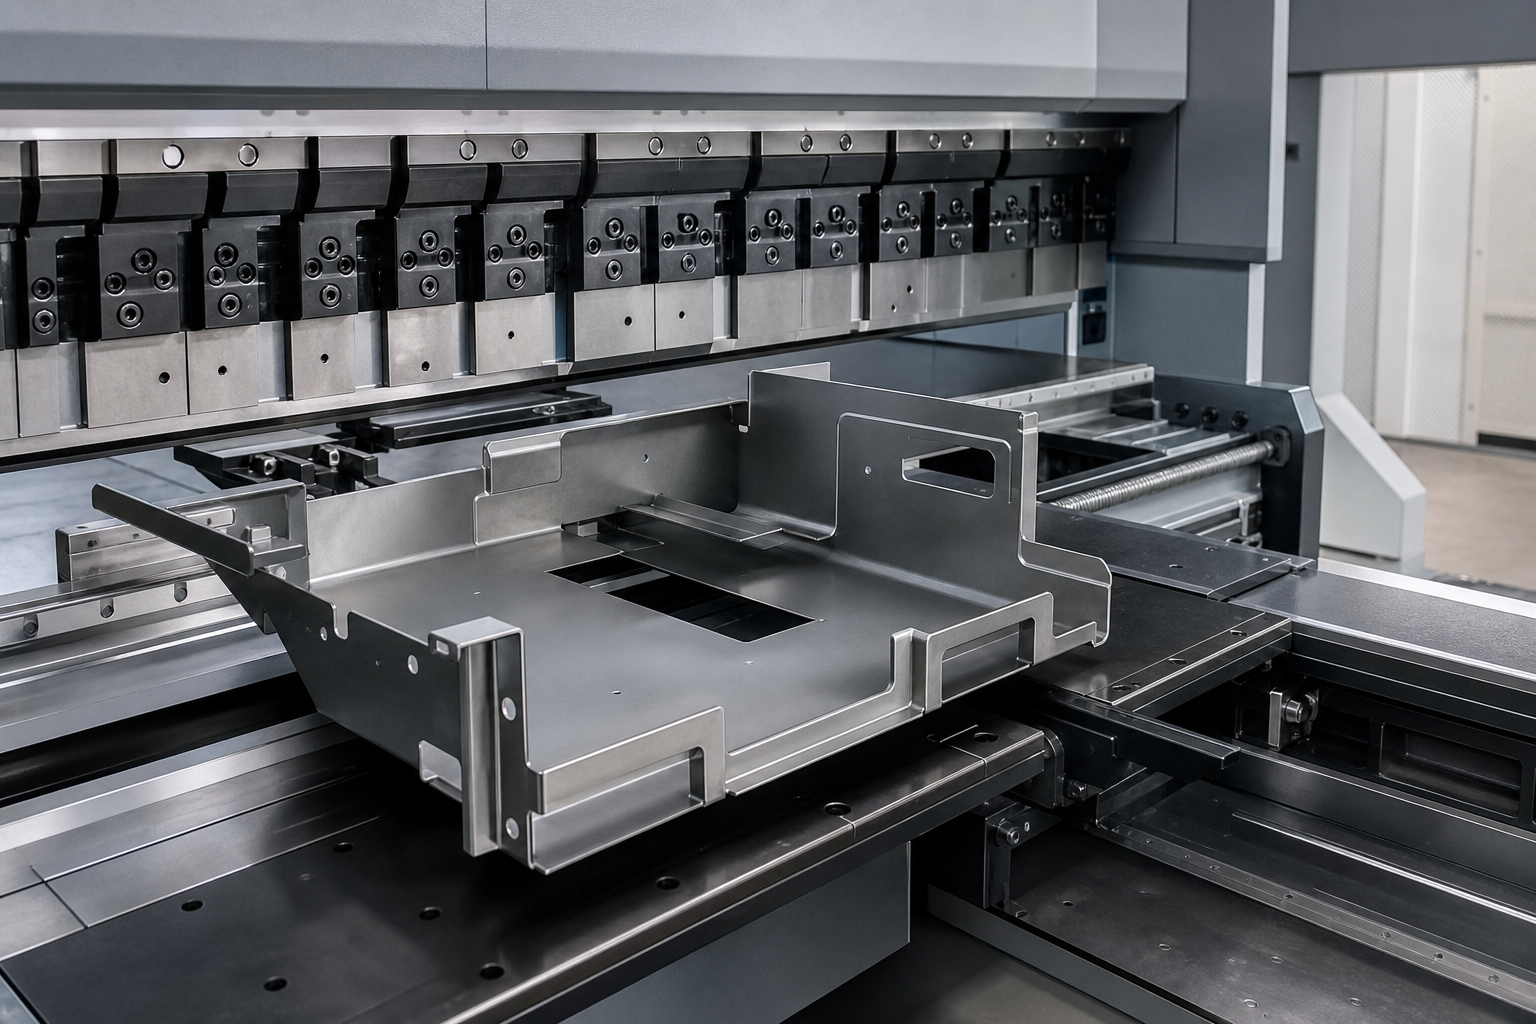
Порядок гибов определяют при подготовке развёртки. Если первой сформировать закрывающую кромку, инструмент может не попасть к следующему участку. Накопленная погрешность при этом нарушает стыки и положение крепежа. Радиусы подбирают с учётом материала и геометрии детали.
Отбортовки делают панели жёстче и образуют площадки под сварку или болтовое соединение. Подгиб и обработка кромок убирают острые края, облегчают сборку, а видимые торцы выглядят аккуратнее. Панелегиб с ЧПУ контролирует операции и сохраняет заданные углы, плоскости и размеры. С его помощью получают сложные пространственные формы и радиусные элементы. Несколько гибов позволяют изготовить часть корпуса одной деталью и уменьшить число сварных соединений.
Сварка, зачистка и соединение корпусных деталей
Корпусные детали соединяют аргонной, полуавтоматической, лазерной или шовной сваркой. Подходящий способ зависит от материала, геометрии узла, доступа к месту соединения и требований к внешней поверхности. Режим настраивают так, чтобы шов выдерживал рабочую нагрузку, а панели не деформировались от нагрева.
На видимых участках проверяют равномерность шва, отсутствие прожогов, наплывов и заметных следов обработки. Если требуется, после сварки соединения зачищают: сглаживают выступы и готовят поверхность к нанесению покрытия. Ослаблять шов или снимать лишний металл при этом нельзя.
До финишной отделки корпус проходит предварительную сборку. На этом этапе проверяют плоскости, углы, стыки, зазоры и совпадение крепёжных точек. Обнаруженные деформации исправляют до следующей операции.
Крепления и закладные элементы
Резьбовые втулки и бонки образуют прочные точки для многократного крепления внутренних узлов, крышек и панелей.
Шпильки используют для установки плат, приводов, блоков управления и других компонентов на заданном расстоянии от стенки корпуса.
Закладные гайки упрощают сборку там, где удерживать обычную гайку инструментом неудобно или невозможно.
Кронштейны служат опорами для оборудования, направляющими для модулей либо связями, которые повышают жёсткость конструкции.
Для разъёмных соединений также предусматривают винты, болты, шайбы и другие виды крепежа, указанные в документации.
Положение каждого элемента согласуют с компоновкой оборудования, кабельными трассами и зонами вентиляции. Крепёж не должен мешать монтажу, осмотру и замене компонентов при обслуживании.
Двери, крышки, люки и сервисные панели
Съёмные крышки подходят для узлов, к которым обращаются редко. Их крепят винтами или болтами, предусматривая удобный доступ инструментом.
Откидные двери и люки устанавливают на петлях. Траектория открывания не должна пересекаться с кабелями, органами управления и соседними деталями.
Замки и фиксаторы удерживают створку в закрытом положении, исключая самопроизвольное открывание при работе техники.
Сервисные панели делают достаточно жёсткими, чтобы они не прогибались, не дребезжали и сохраняли форму после многократного снятия.
По контуру задают ровные зазоры и аккуратные стыки. Кромки соседних деталей не должны задевать друг друга при открывании.
Крепёжные точки на крышке и корпусе обязаны совпадать без подгонки. При проверочной сборке также оценивают доступ к обслуживаемым компонентам, возможность их осмотра, демонтажа и замены.
Защитные и декоративные покрытия
Перед нанесением покрытия металл очищают от загрязнений, следов сварки и остатков после обработки. При необходимости поверхность обезжиривают и выравнивают. От качества подготовки зависят сцепление отделки с основой и внешний вид корпуса.
Вариант отделки
Когда применяют
Порошковая окраска
Для получения защитного декоративного слоя на наружных и внутренних деталях
Декоративное покрытие
Когда к корпусу предъявляют отдельные требования по цвету, фактуре и внешнему виду
Защитное покрытие
Для эксплуатации в условиях, где возможны влага, загрязнения или коррозия
Отделку выбирают с учётом материала корпуса, нагрева, влажности, условий очистки и расположения детали. Перед выпуском согласуют цвет, фактуру и требования к видимым поверхностям. Допустимость шагрени, следов подвеса, разнотона и других особенностей покрытия фиксируют отдельно. Так критерии приёмки понятны заранее.
Прототип корпуса перед запуском серии
По согласованной документации изготавливают опытный корпус. На этом этапе проверяют выбранные материалы, операции и порядок сборки.
Готовый образец измеряют: контролируют основные размеры, углы, плоскостность, положение отверстий и крепёжных точек. Детали должны соединяться без принудительной подгонки.
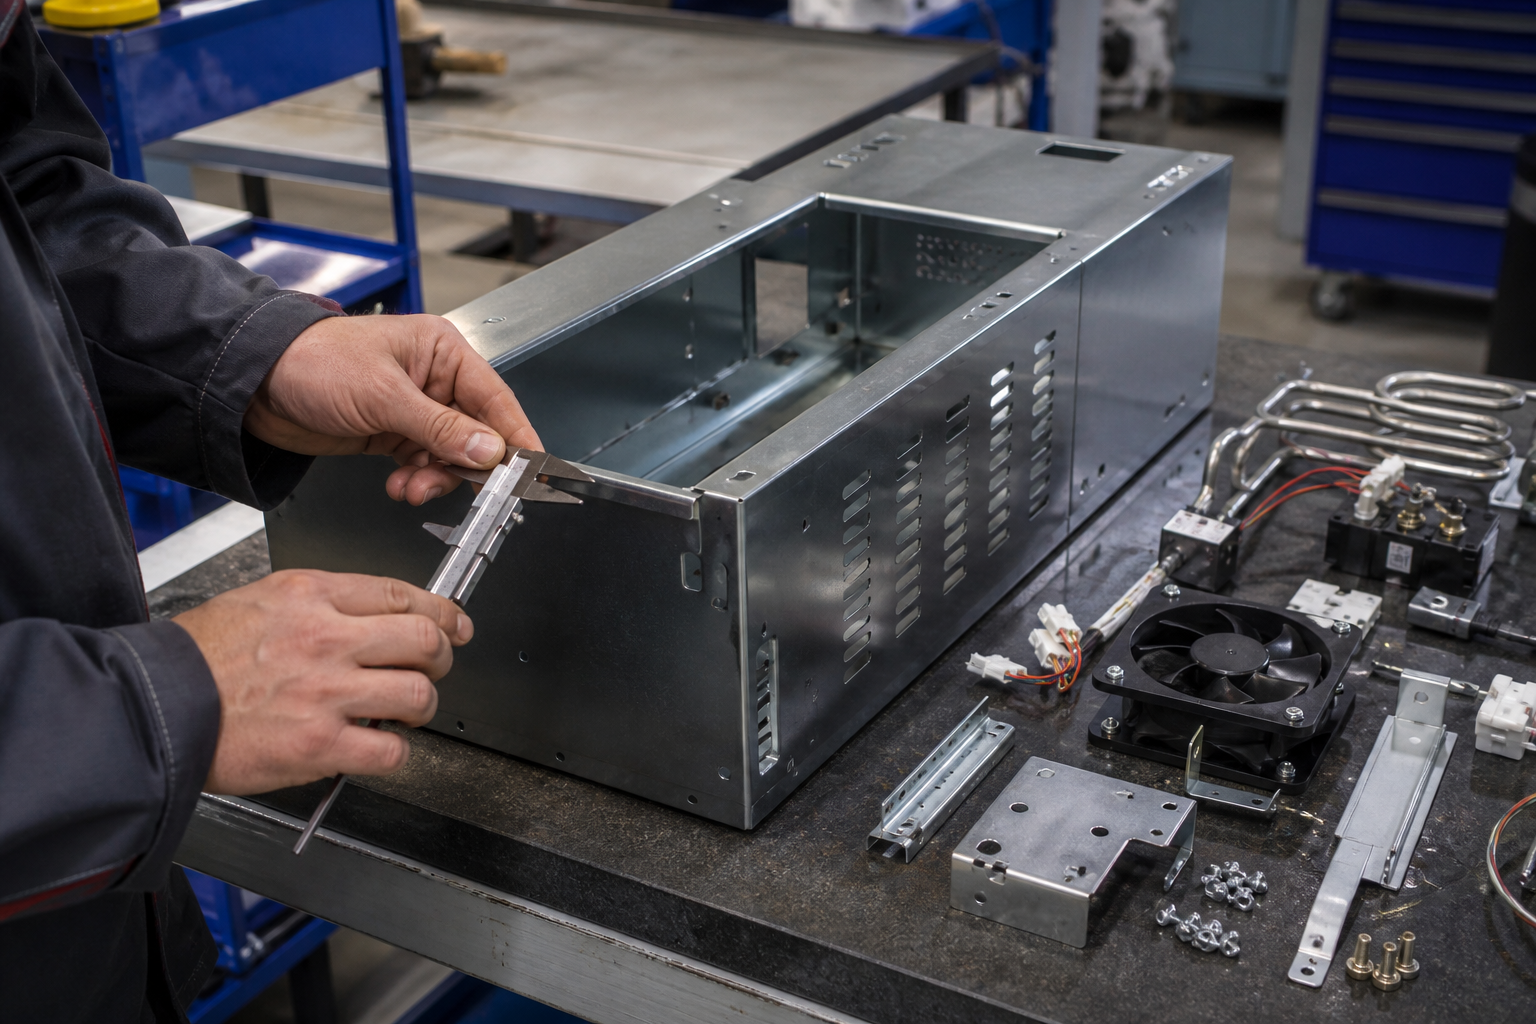
Затем проводят примерку плат, приводов, панелей управления и других компонентов заказчика. Одновременно оценивают доступ к крепежу, кабельные трассы, вентиляционные зоны и удобство обслуживания.
После сборки осматривают зазоры, стыки, кромки и видимые поверхности. Отдельно проверяют двери, крышки и люки: они должны свободно открываться и плотно закрываться.
Все замечания фиксируют в документации, после чего корректируют чертежи, развёртки или сборочную модель. Обновлённый вариант повторно согласуют. Утверждённый прототип становится эталоном для серийного выпуска и последующей приёмки партий.
Серийное производство и повторяемость партий
После утверждения прототипа фиксируют версию чертежей, развёрток, сборочной модели и спецификации. В производство передают единый комплект документов без несогласованных правок.
Для серии закрепляют последовательность раскроя, гибки, сварки, зачистки, окраски и сборки. Настройки операций сохраняют, чтобы геометрия корпусов не менялась от партии к партии.
Первые изделия проверяют по утверждённому эталону. Контролируют размеры, углы, отверстия, зазоры, крепёжные точки и состояние видимых поверхностей.
Комплектацию ведут по спецификации: учитывают корпусные детали, крышки, двери, кронштейны, закладные элементы и крепёж. Маркировка помогает различать изделия, партии и варианты исполнения.
Готовые корпуса упаковывают с учётом покрытия, выступающих деталей и риска повреждения кромок при перевозке.
Для всех выпусков действуют единые критерии приёмки. Повторяемость означает совпадение ключевых размеров, собираемость без подгонки и стабильный внешний вид в пределах согласованных требований.
Контроль геометрии, соединений и покрытия
Перед приёмкой корпус сравнивают с согласованной документацией. Объём проверки зависит от назначения изделия и требований заказчика.
Проверяют основные и присоединительные размеры, плоскостность панелей, углы гиба, зазоры и взаимное положение деталей.
Измеряют координаты отверстий, окон, вентиляционных зон и крепёжных точек. Их расположение должно совпадать с чертежом.
Осматривают сварные соединения: оценивают целостность швов, качество зачистки и отсутствие заметных деформаций.
Контролируют кромки и вырезы. На них не должно быть заусенцев и дефектов, мешающих сборке или обслуживанию.
Покрытие проверяют на равномерность, согласованный внешний вид и отсутствие повреждений на видимых поверхностях.
Комплектность крепежа, закладных элементов, крышек и панелей сверяют со спецификацией.
При необходимости проводят пробную сборку с компонентами заказчика, проверяя совпадение креплений и стыков.
Допуски, методы проверки и критерии приёмки заранее фиксируют в документации.
Для каждого изделия указывают назначение и исходную задачу: изготовление по чертежу, 3D-модели, техническому заданию или предоставленному образцу.
В описании фиксируют фактически использованный материал. Неподтверждённые марки, толщины и свойства металла не добавляют.
Отдельно перечисляют выполненные операции: раскрой, формирование отверстий, гибку, сварку, зачистку, нанесение покрытия и сборку, если эти этапы входили в заказ.
Конструктивные особенности показывают крупным планом: вентиляционные зоны, отбортовки, крепёжные точки, двери, крышки, кронштейны и закладные элементы.
Названия заказчиков, объём партии, сроки и результаты приводят лишь при наличии подтверждения.
От чего зависят сроки изготовления
Готовая и проверенная документация сокращает подготовку. Если чертежи, развёртки или 3D-модель требуют доработки, срок увеличивается.
Сложная геометрия занимает больше времени из-за подготовки последовательности операций и промежуточного контроля.
Количество отверстий, технологических вырезов и гибов влияет на длительность раскроя и формирования деталей.
Сварка, зачистка швов и проверка сборки добавляют отдельные производственные этапы.
Нанесение покрытия требует подготовки поверхности, окраски и выдержки по принятой технологии.
Специальная оснастка увеличивает время подготовки заказа, особенно при первом выпуске изделия.
Прототип запускают в серию после примерки компонентов, фиксации замечаний и согласования изменений.
Размер партии влияет на загрузку оборудования, объём операций, контроль, комплектацию и упаковку. Поэтому срок рассчитывают индивидуально.
Какие данные нужны для расчета заказа
Для точного расчёта нужны сведения о конструкции, условиях эксплуатации и составе заказа:
Чертежи с размерами и допусками либо 3D-модель корпуса. Если документации нет, основой служит физический образец или техническое задание.
Назначение изделия и условия работы: контакт с влагой, нагрев, требования к прочности, массе и внешнему виду.
Выбранный материал или критерии его подбора. Также указывают требования к защитному и декоративному покрытию, цвету и фактуре.
Планируемое количество изделий: опытный образец, первая партия или серийный выпуск.
Состав корпуса, расположение отверстий, креплений, закладных элементов, дверей, крышек и внутренних компонентов.
Требования к сборке, комплектности, упаковке и приёмке, включая контролируемые размеры и допустимые особенности видимых поверхностей.
Стоимость рассчитывают индивидуально. На неё влияют материал, площадь и сложность раскроя, число гибов и вырезов, сварка, зачистка, крепёж, отделка, сборка и объём серии.
Собственные производственные площадки в Подольске и Климовске
Поддерживаем полный цикл металлообработки: от раскроя металла до сборки и упаковки готовых изделий.
2 площадки
Собственное производство
Подольск и Климовск
Московская область
Полный цикл
От чертежа до готового изделия
Отгрузка по РФ
Транспортными компаниями
От 1 изделия
Минимальные партии
г. Подольскплощадь территории свыше 9 000 м²
Подольск
Основные операции
Лазерная резка металла
Гибка листового металла
Сварочные работы
Сборка корпусов
Лазерная резкаГибкаСваркаСборка
г. Климовскплощадь территории свыше 15 000 м²
Климовск
Основные операции
Серийное производство
OEM изготовление
Контроль качества
Упаковка и отгрузка
OEMКонтроль качестваСерийное производствоОтгрузка
По чертежам и ТЗ
Изготовим по вашим чертежам и техническому заданию
По образцу
Изготовление изделий по вашему образцу
OEM производство
Производим под вашей торговой маркой
Минимальные партии
Изготовление от 1 изделия
Соблюдаем сроки
Соблюдаем сроки и договорённости
Почему заказывают у нас
Собственное производство
Выпускаем продукцию на собственных мощностях с полным контролем качества на всех этапах — от заготовки до упаковки.
Современное оборудование
Используем точную резку, гибку, сварку и покраску на высокотехнологичном оборудовании последнего поколения.
Гибкий подход к заказам
Работаем как по чертежам заказчика, так и разрабатываем проекты с нуля, предлагая оптимальные решения.
Соблюдаем сроки
Планируем производство и логистику так, чтобы каждая партия изделий сдавалась точно в согласованные сроки.
Прозрачная смета
Перед началом работ готовим подробную смету с учётом всех этапов производства, включая материалы и дополнительные услуги.
Контроль качества
Вся продукция выпускается на сертифицированных предприятиях с многоступенчатым контролем качества на каждом этапе производства.
Этапы сотрудничества
Оформление заявки
Заполняете форму на сайте или связываетесь с нами по телефону для первичного обсуждения проекта.
Расчет и согласование
Принимаем проект на расчет, формируем КП. После согласования подписываем договор, выставляем счет, после оплаты отправляем заказ в производство.
Изготовление и отправка
Готовую продукцию отправляем вам или вы можете забрать её самостоятельно.
Оплата и доставка
Небольшие партии изготавливаем от 1 рабочего дня. На производстве можно посмотреть образцы и процесс изготовления в сопровождении менеджера.
Варианты оплаты
Работаем только с юридическими лицами. Оплата по безналичному расчёту: выставляем счёт с НДС, после поступления средств отправляем заказ в производство.
Доставка
Готовые заказы доставляем в течение 3 рабочих дней по Москве и Московской области собственным транспортом.
Москва — от 1 000 ₽
Московская область — от 3 000 ₽
Бесплатная доставка по Москве до терминалов транспортных компаний
Отправляем грузы по России через крупнейшие транспортные компании:
СДЭК
Деловые Линии
ПЭК
Байкал-Сервис
КИТ
ЖелДорЭкспедиция
DPD
Энергия
GTD
Vozovoz
Самовывоз
Московская область, г. Подольск, мкр. Климовск, ул. Индустриальная, д. 13В, стр. 1
Запросите коммерческое предложение на металлообработку
Заполните короткую форму, прикрепите чертежи и получите расчет стоимости
и сроков уже сегодня
Заявка отправлена!
Наши специалисты свяжутся с вами в ближайнее время.